上周三在宁波北仑的汽配车间,刚踩完一脚沾了切削液的机油印子,同行的老周就拽我躲到安全线外——一条刚调试完的自动化产线正把冷锻出来的铝制转向节,从冲压工位顺着滚道往三坐标检测台送,速度比我刚入行时站在工位上搬料快八倍。
它根本不是什么遥不可及的黑科技
很多人刷到工厂的视频,总觉得自动化产线是攒了一堆进口机器人、昂贵传感器的”工厂天花板”,其实真不是。我见过太多中小厂的改造路径——最先换的根本不是什么天价机械臂,就是把以前人站着干8小时的重复搬料环节,换成带挡边的辊道传送带,再在几个固定工位装上两三个国产六轴机械臂,成本也就几十万,比招三个工人干三年的工资还低。
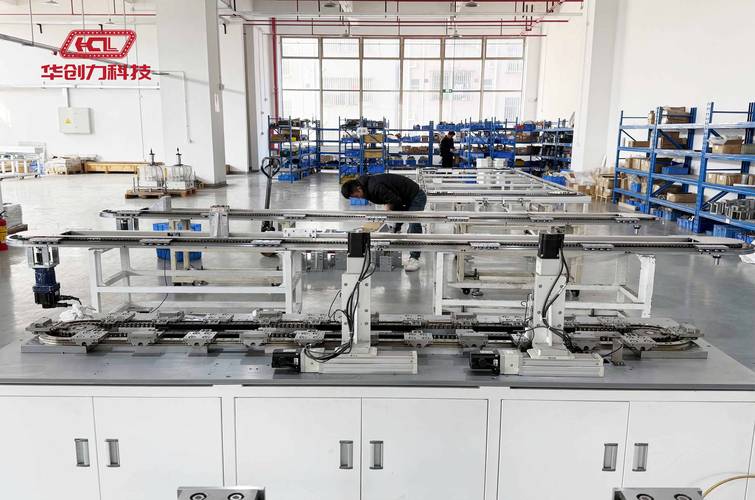
说真的,我去年碰到个做五金配件的小老板,脑一热花了两百万上了条所谓的”全智能产线”,结果连最基础的料块检测传感器都没装。上次铝料卡了传送带滚道,整条线堵了三个小时,他蹲在墙角抽了半包烟,最后还是找以前的老工人拿撬棍把卡着的料撬出来,才把线重新跑起来。你看,再贵的设备,不贴合实际工序,就是一堆废铁。
机械臂拧螺丝的工位最直观。以前的工人站在那,一天拧1200个螺丝,到下午手都抖,扭矩要么拧过了把铝壳拧裂,要么没拧紧漏装垫片。现在机械臂的扭矩是提前在控制器里锁死的,误差通常在0.2牛米以内,连续跑24小时,拧出来的扭矩值差不了多少,比人靠谱太多。
最磨人的调试环节,全是0.1毫米的细节
别以为把设备在地上摆成一排,接上电源气管就算完事。我上个月帮着调一条做空调压缩机壳体的产线,就栽在不起眼的温度差上。
冲压出来的壳体刚出模的时候,温度大概有80摄氏度,顺着滚道传到铣削工位的路上,风一吹降到40度,金属热胀冷缩,尺寸直接缩了0.08毫米。一开始我们没当回事,铣出来的安装孔位全偏了,装不上后续的轴承。
前后调了整整两天。

最后是在每段传输辊道的侧面加了个红外测温探头,把每个工件的实时温度传到PLC控制器里,自动调整铣削夹具的进给量——温度高的时候多进0.05毫米,温度低的时候少进0.05毫米,折腾到第三天才算把孔位精度稳定在公差范围内。
这种细节根本写不进设备的说明书里。你买机械臂的时候,厂家只会告诉你它的重复定位精度能到0.02毫米,但没人会告诉你,车间里夏天开空调、冬天漏冷风带来的温度差,会让铝件的尺寸飘多少,也没人会告诉你,传送带用了三个月之后,链条松了两毫米,会让工件的定位偏多少。这些东西,全是在车间里蹲出来的经验。
离普通人最近的改变,藏在你买的每样东西里

我知道很多人一听到自动化产线,第一反应就是”抢工人饭碗”。真不是。
就拿北仑这个汽配厂来说,以前拧螺丝、搬料的工位,招年轻人根本招不到——谁愿意站在那12小时,重复同一个动作,闻着切削液的味道,一个月拿五六千?现在产线上了之后,原来在拧螺丝工位干了12年的张师傅,转去做产线日常点检了。他说刚开始头三个月,盯着屏幕看各个工位的运行参数看得眼睛发花,比以前站着拧螺丝累多了。不过话说回来,现在他不用再弯腰拧螺丝,折磨了他五六年的腰突,已经半年没犯过了。
对普通人的影响更直接。以前做一个汽车车门把手,熟练工一天做200个,算上人工、损耗,每个成本要8块多。现在一条自动化产线一天跑16个小时,能出大概3000个把手,算上电费、设备折旧,每个的成本才2块出头。你现在买的十块钱三个的汽车门把手配件,背后就是这种产线在撑着。
当然也不是全无问题。我上次见那个做压缩机壳体的产线,刚跑起来的时候,有个刚毕业的小伙子不会用PLC的编程界面,碰到传感器误报警,直接把电闸拉了,导致前面工位攒的二十多个壳体全因为温度降下来,尺寸偏了,报废了小一千块。这种事,在刚上产线的车间里太常见了。
上周离开车间的时候,老周指着刚跑起来的产线跟我说,再过两年,要在每个工位上加个视觉检测的相机,连表面划痕都不用人盯着看了。我看着滚道上亮着银灰色金属光的铝件,顺着轨道稳稳地往前送,没有人大声喊着调位置,没有工人揉着酸僵的手腕拧螺丝,只听见机械臂平稳运转的低鸣。