上周去苏州相城一家做汽车结构件的机加工车间,车间主任拉着我翻了半人高的硬质合金废刀片堆,脸都皱成包子——上个月光刀片采购费就超了28万,财务那边已经追着要月度说明。
很多人一提机加工车间的降本增效,第一反应是压采购价、裁操作工、挤电费。错。
真的要抠利润,得从那些大家习以为常的”小浪费”里找。就拿最不起眼的刀片来说,我见过太多车间,一年在刀片上多花的冤枉钱,够给全车间换一套新的冷却系统。
你算过换刀停机的隐形成本吗?
很多车间的采购逻辑特别简单:同型号刀片,谁报价低就买谁。
账算得特别”明白”:进口刀片一支32块,国产平价的19块,单支便宜13块,一年买2万支,就能省26万。
真的亏。
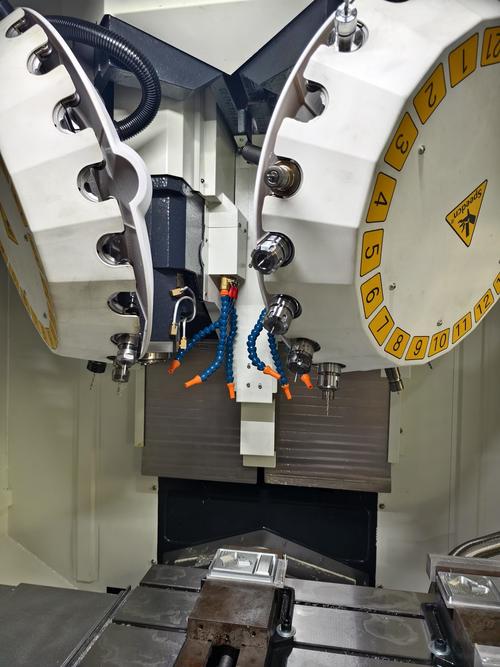
你算过换刀停机的隐形成本吗?停机断电、拆旧刀、装新刀、对刀找正、试切测量,整套流程下来,快的话8分钟,慢的话15分钟都打不住。机床转起来的时候,每一分钟的成本都是明码标价的——主轴空转的电费、冷却液的消耗、待加工工件的积压、操作工的工时,全是成本。
同型号车削45号钢的外圆刀片,合格的进口款单次刃口能连续加工120件,刃口磨损均匀,不会突然崩缺。之前我们测过,那种19块的平价刀片,往往刚加工到50件,刃口就因为材质硬度不够出现微崩,要是没及时发现,整批工件的尺寸公差超差,直接当废品扔。
问:我们车间一直用的是国产平价刀片,单价比进口的便宜40%,真的不划算吗?
答:别光盯着单支采购价算小账。按你车间一台机床每小时综合产值1200块算,换一次刀平均耗时10分钟,单是换刀的隐形成本就是200块。如果每班换12次刀,光停机损失就够买半盒进口刀片了。更别说因为刀片崩刃导致的工件报废、主轴受损的风险,这些账从来没人算进采购成本里。
说到这肯定有人要跳脚。我懂。谁都想买便宜东西。但便宜的代价,是把原本可以用来加工产品的时间,全耗在反复换刀的无效动作上。
别等刀片崩了才换:寿命预判的落地方法
我见过90%的中小机加工车间,换刀逻辑全是”坏了就换”。
要么是操作工盯着机床加工,看见铁屑颜色变了、切削声音不对了,才停下来换刀;要么是等刀片直接崩在工件上,刮伤了加工面,才手忙脚乱拆刀。
这种操作,容易出废品不说,还根本没法安排换刀的时间——往往机床正转在兴头上,突然要停下来换刀,有效加工时间就这么没了。

其实根本不用花几十万上那种复杂的在线刀具监测系统,做个简单的寿命预判台账,就能把换刀的无效时间砍掉大半。
✅ 具体做起来特别简单:给每台机床的常用刀夹贴个二维码,操作工每次换刀的时候,扫一下码,记清楚换刀时间、加工的材料、切削参数、累计加工件数。跑上两三个月,你就能摸清楚每一把刀的实际寿命——比如某款外圆刀粗加工45号钢,寿命就是150件,精加工铝合金的话,寿命能到800件。到了经验值的80%,就提前把刀备好,换班、午休、等料的空档把刀换了,完全不占有效加工时间。
问:我们车间12台数控车,每台配20多把刀,做台账太费人力了,有没有不费人的办法?
答:真不用安排专人蹲在机床旁边记。现在随便找个轻量化的工业小程序,扫一下刀夹上的二维码,加工完一键扫码登记,每次换刀的时间、加工件数自动同步到后台,到了预设的寿命阈值就弹提醒。算下来,一个操作工每天花在扫码上的时间加起来不超过5分钟,换回来的是至少20%的有效加工时间提升,怎么算都值。
💡 别信那些上来就让你花几十万上全流程MES系统做刀具管理的推销,小车间先从加工量最大的3台机床开始跑台账,跑顺了再慢慢铺到全车间,降本的效果比上大系统来得快多了。
被当成垃圾的废刀片:其实还有二次利用的价值
之前那个苏州的车间,换下来的废刀片,全是12块钱一公斤当废铁卖。
我去了之后翻了翻他那堆废刀片,至少有三分之二的刀片,只是一个刃口崩了,剩下三个刃口的磨损量特别小,根本没到报废的程度。
找本地专业的硬质合金刀片修磨厂,把这些刀片收回来,重新刃磨、涂层,单支的修磨成本大概是新刀片的30%,修磨后的刀片寿命能达到新刀的70%。
❗ 这里要提个醒:不是所有工序都能用修磨后的刀片。比如精度要求在IT5以上的精加工、薄壁件的精车工序,修磨后的刀片几何精度达不到要求,就别硬用,不然出了批量废品,损失比省的刀片钱多得多。修磨回来的刀片,专门用在粗加工、大余量切削的工序上,完全够用。
那个车间后来跟修磨厂签了长期合作,每个月攒下来的废刀片,除了极少数完全磨损的,剩下的全送回去修磨。算下来,光这一项,每个月就能省出近4万的刀片采购费。
不过话说回来,降本增效从来不是靠抠操作工的加班费、卡员工的劳保用品费抠出来的。
是把那些藏在流程里的漏勺找出来,把悄悄流走的钱接回来。
你在车间转一圈,看看有多少时间是在等换刀,多少刀片是被当垃圾扔的,多少废品是因为没提前预判刀具寿命出的——这些地方省出来的钱,才是真的落进自己口袋的利润。