上周在苏州的代工厂蹲了三天,脚边堆了半箱拆下来的万向轮——都是线边筛出来的不良品,转起来有旷量,装到机器上跑半个月就会原地画圈。
前12道工序,和“扫地”半毛钱关系都没有
很多人觉得扫地机不就是个装了电机的塑料圆盘?真拆开来才知道,从原料投料到总装线出第一台能转的样机,前面十二道工序全在跟塑料、金属件打交道,连个和扫地相关的部件都没装。
比如机身的上下盖,用的是加了20%滑石粉的PP改性料,注塑的时候模温要稳定在42度,差个5度,表面就会浮起一层细玻纤,用户拿到手摸起来发涩,擦都擦不掉。边刷的安装位公差要卡到0.05mm以内,别觉得这个要求太苛刻——要是偏了0.1mm,边刷转起来就会蹭到主刷仓的侧壁,用半个月就磨掉一撮毛,噪音还会往上窜3分贝,用户收到货第一反应就是“这机器怎么这么吵”,根本想不到是注塑的时候偏了一点。
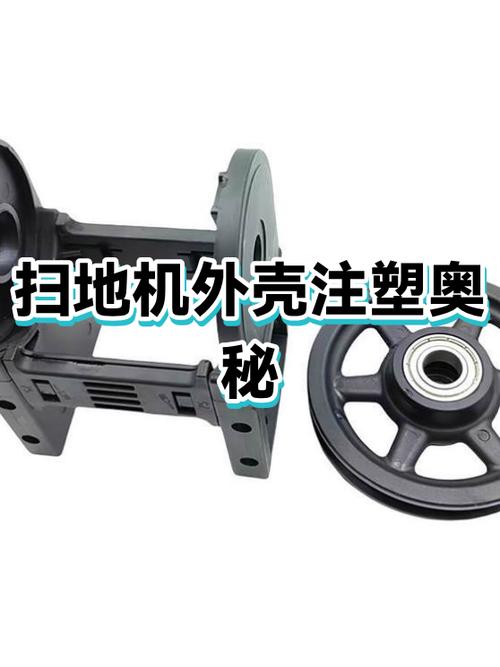
我之前在别的项目上踩过坑,有批外壳的安装柱因为注塑的时候冷却时间不够,脱模的时候歪了0.2mm,装螺丝的时候硬拧进去,过了三个月用户家里温度高,塑料一收缩,安装柱直接裂了,机器上盖翘起来一道缝,售后跑了几百单才把问题闭环。
主滚刷的装配,最容易藏看不见的坑
总装线上最费调试时间的工位,就是主滚刷的安装。别觉得把滚刷往仓里一塞、扣上盖子就完事——滚刷两端的轴承是压装进去的,压头的同轴度只要偏0.08度,轴承的滚道就会被压出微变形,转起来就像里面卡了个小石子,嗡鸣的异响隔着半米都能听见。
上次就遇到个批次,1200台机器里抽测了20台,有3台转起来有异响。查了三天。换了五批轴承。最后发现是压装工位的压头因为长期磨损,同轴度偏了0.1度。

很多用户在评论区说“扫地机要重一点,压在地上扫地才干净”,真的是误解。我们测过同吸力下,机器自重从3.5kg降到2.8kg,对地面的贴合度根本没有差别——因为主刷本身有弹性浮动结构,差的那点重量,根本压不下去多少。反而自重太大的机器,过门槛的时候容易卡,爬不上1.5cm的坎,用户又要吐槽“连个小门槛都过不去”。
哦对,还有风机的参数,好多厂商宣传的时候标“两万转高转速”,其实转速高了噪音就上去了,为了压噪音,就把风道的泄压阀开得很大,实际吹到滚刷的吸力根本没多少。这是物理规律,没什么玄学。
那些被设计忽略的细节,全是用户要自己扛的麻烦
说实话,我自己家里那台用了两年的扫地机,每次碰到我家猫掉的一团长猫毛,最后都会缠在滚刷两端的轴封上,拆一次要拿小镊子抠十分钟。
为什么会这样?因为当初设计的时候,选的是接触式橡胶轴封,本来是为了挡灰尘、挡水,延长轴承寿命,结果橡胶和轴之间的缝隙刚好卡长头发,缠个三四次,轴转起来就卡了。我们在实验室里做可靠性测试的时候,用的都是剪碎的短纤维模拟毛发,根本没找只长毛猫来录个几小时的掉毛场景测一下。

还有那个前置的万向轮,很多设计为了省成本,选的是普通碳钢的微型轴承,碰到用户拖完地留在地上的水渍,三个月就锈了,转不动,机器就原地打转。上次在产线上,我们把换了不锈钢轴承的样机放在茶水间门口测,旁边就是咖啡机,天天溅水,跑了四个月轮子还能转得顺溜,就是因为成本比原来的高一块二,最后量产的时候还是换回去了。
现在我们在试新的结构,把主刷的轴封改成非接触式的,留0.2mm的间隙,既能挡大的灰尘颗粒,又不会卡长头发。不知道这次量产的时候,会不会又因为成本问题被砍。
做机械久了就知道,没有完美的产品,只有在成本、性能、可靠性之间找平衡的妥协。