汽车白车身装配里的工业胶粘剂:别拿家用胶的思路选工业级产品
2026-11-02 05:06:53 作者:网编
分类:文章
上周帮一个做商用车配套的厂做选型复盘,对方采购拿了一支12块钱的民用结构胶,想替代原来用的车身折边胶,算下来一年能省18万。
结果呢?
台架测试跑了3000小时,车门边缘起翘,下雨天渗水流进内饰,车主投诉赔了小40万。
说白了,工业胶粘剂根本不是”能粘牢就行”的东西——尤其是在白车身这种既要扛冲击、又要隔振动、还要扛180度电泳烘烤的场景里,选错的成本,比你买胶的钱高100倍都不止。
为啥白车身离不开工业胶粘剂?
现在的乘用车早就不是全钢车身了,铝件、高强钢、SMC复合材料混着搭,要是全靠点焊连接,两个绕不开的问题根本解决不了:异种金属连接的电化学腐蚀风险,还有焊接热变形导致的整车尺寸公差超标。
举个最简单的例子,铝板和镀锌钢板直接点焊,接触位置的电位差会让金属在潮湿环境下快速生锈,最多3年就会从焊点位置锈穿。而用工业胶粘剂把两个零件粘起来,相当于在两种金属之间隔了一层绝缘层,从根源上切断电化学腐蚀的通路。再加上焊接的局部高温会让1mm厚的高强板变形0.2-0.3mm,一台车上几百个焊点,累积的公差能让车门和车身的缝隙差出5mm,根本没法看。用胶接的话,整个胶层是均匀受力的,没有局部热变形,整车的缝隙公差能控制在0.5mm以内,外观平整度根本不是一个量级。
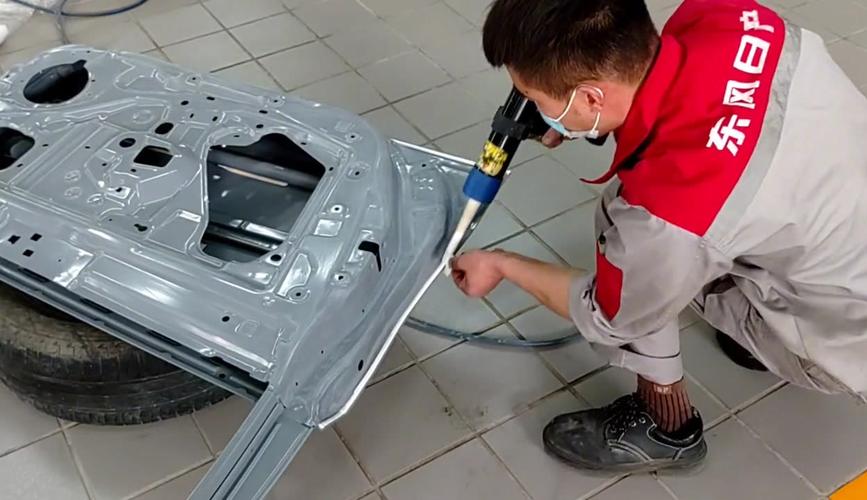 汽车白车身车门折边涂工业胶工位实拍
问:白车身用的工业胶粘剂,和普通五金店卖的环氧树脂结构胶,到底差在哪?
答:差在三个你看不见的硬指标。第一是耐温等级——普通环氧胶的玻璃化转变温度通常在80-100℃,过180℃的电泳线烤20分钟直接软化流胶,白车身的胶要扛住至少220℃、30分钟的连续烘烤,而且烤完强度不能掉超过10%。第二是触变性——普通胶挤出来就顺着斜面流,白车身的折边胶涂在竖直的车门板上,30分钟内不能塌边、不能流到不该涂的地方,不然电泳的时候会堵泳漆槽,清理一次槽体的成本就十几万。第三是对镀锌板、铝板的附着力——普通胶粘镀锌板,沾水三个月就脱,工业级的要在盐雾箱里泡1000小时,附着力下降不能超过1级。
选胶时最容易踩的3个实操坑
干了快15年的工艺岗,见过太多因为选胶思路不对踩的坑,说几个印象最深的。
第一个坑:只看静态拉伸强度,不看冲击剥离强度。很多人选胶,翻宣传册看上面写拉伸强度25MPa,就觉得这胶质量好,结果车门关个两三年,胶层因为反复振动裂了——要知道白车身的胶要扛的从来不是静态拉扯,是开关门的反复冲击、过烂路的随机振动,冲击剥离强度不够的胶,静态数值再好看也没用。
💡 行业里通常的参考值是,白车身折边胶的冲击剥离强度要≥8kN/m,这个数值可以参考GB/T 2791的测试标准,不是厂商随便吹的。
第二个坑:为了省胶把涂胶宽度压得太狠。之前有个合资品牌的工厂,工艺员为了降本,把原来12mm的涂胶宽度砍到6mm,觉得只要胶层连续就能粘牢,结果整车做侧面碰撞测试的时候,车门在30km/h的撞击力下直接脱开,碰到了假人头部位置,测试直接判不合格。为啥?因为涂胶宽度不够,胶层的应力集中会比设计值高3倍,遇到瞬间冲击直接脆断,根本没有缓冲的余地。
第三个坑:把胶只当”连接介质”,忽略了附加功能。很多人觉得工业胶粘剂就是用来把两个零件粘在一起的,实际上白车身里用的空腔发泡胶,核心作用根本不是粘东西——是填充钣金的空腔,阻断声音传播的通道,减少路噪和共鸣。要是选的胶发泡率不够,原来设计要填10mm的空腔,结果胶只发了5mm,剩下的空隙就会产生风噪共鸣,跑高速的时候车门位置的噪音直接高3个分贝,车主提车就投诉NVH差,后期再想改根本改不了。
 工业胶粘剂冲击剥离强度测试实验装置
问:现在新能源汽车的电池包壳体,用工业胶粘剂密封和传统的橡胶密封圈比,优势真的有那么大吗?
答:说实话,没有绝对的优劣,但适配性差很多。首先橡胶密封圈是有压缩永久变形的,新能源电池包要扛8-10年的持续振动,密封圈3-5年就会弹性下降,密封间隙变大,漏液风险陡增。而工业级的聚氨酯密封胶,固化后是弹性体,压缩永久变形通常不到5%,而且能跟着壳体的热胀冷缩同步形变——铝壳从-40℃到85℃的尺寸变化量大概是0.2mm,胶层能跟着拉、跟着压,不会因为反复形变出现裂纹。但要注意,别拿那种普通的聚氨酯胶去用,电池包的胶必须要通过UL94 V0级的阻燃测试,还要耐电解液腐蚀,不然被电解液泡三个月就溶成稀泥了,根本起不到密封作用。
不同工位的工业胶粘剂,真的不能混用
工业胶粘剂的品类细到超出普通人的想象,哪怕都是用在白车身上的胶,不同工位的配方完全是两码事:
– 车门折边位置用的是高模量环氧折边胶,核心要求是高强度、耐电泳高温,不能有太大的弹性;
– 车身空腔位置用的是PVC基发泡减振胶,核心要求是遇热发泡、填充满空腔,不需要太高的静态强度;
– 电池包密封位置用的是阻燃聚氨酯密封胶,核心要求是弹性好、耐电解液、阻燃;
– 内饰板粘接用的是低VOC热熔压敏胶,核心要求是常温就能固化,不释放刺鼻的气味。
之前遇到过一个特别离谱的事,一个厂的仓管把折边胶和空腔发泡胶搞混了,把高强度的折边胶打到了车身空腔里,结果那个位置的胶硬得像石头,过减速带的时候,和它接触的钣金直接被硬胶顶出了一个凹坑,整车出厂做外观检查才发现,返工花了十几万。
❗ 这里必须提个醒,哪怕两种胶的外观长得一模一样——都是白色或者灰色的膏状——也绝对不能凭外观混拿,必须要在胶管上打明确的色标:折边胶打红色标,空腔胶打蓝色标,密封胶打绿色标,谁拿错了直接追责。
说真的,干制造这行久了,你就会发现所有的大事故,都是从”这点小事无所谓”的侥幸开始的。工业胶粘剂的选型从来不是采购部坐在办公室看报价单就能定的,要跟着工艺工程师一起做台架测试,跟着质量部一起过盐雾、过温度循环、过振动测试,省那点胶钱,最后交的学费能把你吓一跳。
毕竟,粘在车身上的每一条胶线,都是要跟着车跑十几万公里、过十几次冬夏交替的,半点含糊都来不得。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
汽车白车身装配里的工业胶粘剂:别拿家用胶的思路选工业级产品
文章链接:https://m.zystgy.cn/a/63162