上个月蹲在华北某陶瓷原料厂的操作平台上,隔着三层厚的耐高温手套碰了下窑炉外壁——烫得我当场蹦了半米远。旁边的老技师笑我,说刚来的小伙子都这德行,上次有个刚毕业的实习生,没戴手套就伸手,指尖直接烫出个泡。
说实话,之前我第一次接触这设备的时候,也觉得不就是个大号烤箱嘛,能有多复杂?
别拿它当家里的烤箱
家里烤箱最多也就250℃,上下层差个20℃都算品质不错的家用款。工业窑炉的温度跨度从300℃到1800℃不等,核心的热均匀度指标,对精密加工场景来说,整段10米长的炉膛里,任意两个测点的温差不能超过5℃——这意味着从炉头到炉尾,不管是靠近加热棒的位置还是炉膛最偏僻的角落,温度偏差都得控制在极窄的范围内。
难。真的难。
你想啊,加热棒不可能均匀铺满整个炉膛,热空气本身又会往上飘,要是没点特殊设计,炉膛上层的温度肯定比下层高个几十度,放进去的产品上层烧过了,下层还没透。

最磨人的从来不是烧到多少度
很多人觉得窑炉的难点就是把温度烧上去就行,错了。干这行的都知道,真正磨人的,是升温的节奏、密封的细节、材料的匹配。
之前跟班组里干了20年的老技师聊,说前几年有次为了赶订单,把原本每小时80℃的升温速率直接调到150℃,想着早点烧完早点交货。结果刚升到1000℃的温区,整段炉顶的耐火砖直接塌了半米。
停炉修了12天。
为啥?因为炉壁用的莫来石砖和炉底的碳化硅辊子,热膨胀系数根本不一样。升温太快,砖的膨胀速度比辊子快了好几个量级,内部应力直接把砖体撑裂,连带着把支撑的钢结构都压变形了。光损失的耐火材料钱,就够买半套新的高精度温控系统。
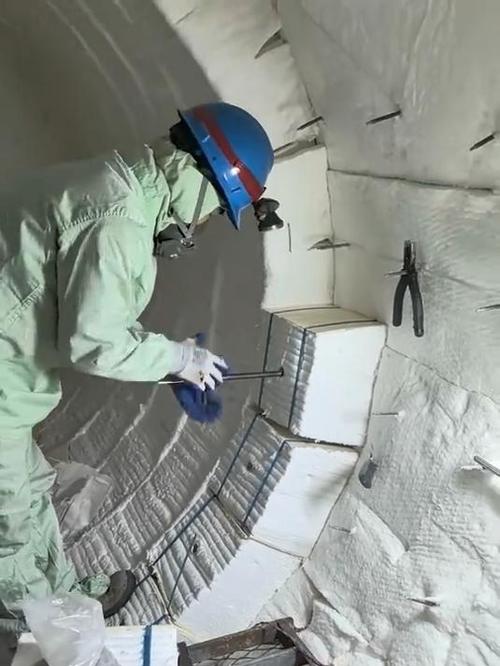
还有更闹心的——漏风。炉膛的漏风率,是很多新手容易忽略的细节。1200℃的炉膛里,要是有个指甲盖大的缝漏进常温的冷风,那缝旁边的温度能直接掉个四五十度。之前有次排查了整整两天的次品原因,最后拿测温枪沿着炉门的密封条扫了三圈,才在拐角的地方找到个被耐火纤维堵了一半的细缝。那缝漏的风,刚好把经过的每排陶瓷胚子的侧边吹得温降了30℃,整批200多件胚子全裂了。
你身边的物件,大半经它“烤”过
不过话说回来,这看着笨笨的铁壳子,其实离你生活近得很。
你手机摄像头外面的蓝宝石镜片,是在1800℃的氢气保护窑炉里烧出来的;你家装修用的那些不渗污的釉面瓷砖,是在1200℃的辊道窑里连续过了两三次高温区才成型的。
很多人对它的误解,就是觉得不管烧啥,只要把温度升到对应数值就行。其实根本不是——不同工艺的窑炉,连加热源都要精准匹配。烧普通建筑陶瓷的,用天然气烧就行,成本低;烧精密电子陶瓷的,不能有一点硫杂质,就得换成纯电加热,不然硫元素混进陶瓷结构里,绝缘性能直接掉一半;烧特种光学玻璃的,得用硅碳棒做加热元件,温区还要拆成预热、烧成、缓冷三段,每段的温度差得精确到1℃,不然玻璃出来全是气泡,根本没法用。
现在新上的窑炉,大多都装了一排沿炉膛布置的红外测温探头,每半秒就能扫一次全炉膛的温度分布,哪个点的温差超了阈值,系统自动调整旁边加热棒的功率。上次我们调试的那台新窑,系统上线第一天就发现第三温区的一根加热棒老化了,实际功率比额定值低了15%,换了新棒之后,产品合格率直接从82%升到94%。
听说现在还有试验阶段的微波辅助窑炉,能把整体烧成时间缩短三分之二,不过我没实际摸过,具体效果咋样不好说。
上次从厂里出来坐班车的时候,回头看那几十米长的窑炉趴在厂房里,烟囱冒着淡淡的白汽,看着普普通通的,其实里面藏着的温度控制、应力平衡、密封设计,比造台普通机床麻烦多了。
真的,别再把它当大号烤箱了。你手里拿的很多东西,说不定刚在那里面熬过几个小时的千度高温呢。