上周三跟着李哥去冲压车间查设备,刚走到3号线旁边,他突然蹲下来,手指戳了戳机床底座边上那只灰扑扑的小方盒。
“别踩。”
“这东西比你这月绩效金贵多了。”
我当时还笑他小题大做——不就是个指甲盖大的金属小盒子?直到后来他给我算那笔账:这探头要是松了位置,冲压机的滑块落下来的时差个0.1秒,砸到没定位好的钢板,修一次模具的钱,够买半车这玩意儿。
别拿它跟你家扫地机器人的探头比
很多人对这类器件的印象,还停留在消费电子的层面:扫地机器人碰着墙了停,电梯到楼层了开门,都是差不多的原理。差远了。
就说我那天蹲在旁边看的这只,外壳是压铸锌合金的,接缝处打了耐油硅橡胶密封,出线口套了3层金属编织护套,被冲压飞出来的钢屑崩了好几个坑,外壳都掉漆了,照样稳稳当当地出信号。旁边扫地机器人的塑料探头,在车间里放三天,表面就能糊上一层油雾,灵敏度直接掉一半。
之前车间来的新徒弟,打扫卫生的时候拿着高压气枪吹铁屑,不小心把这探头的感应面吹歪了2毫米。结果整条线的零件计数直接错了三分之一,两千多件冷轧钢板的车门内板直接因为冲压位置偏了报废,那小子当月扣的钱,够他买大半年的冰可乐。
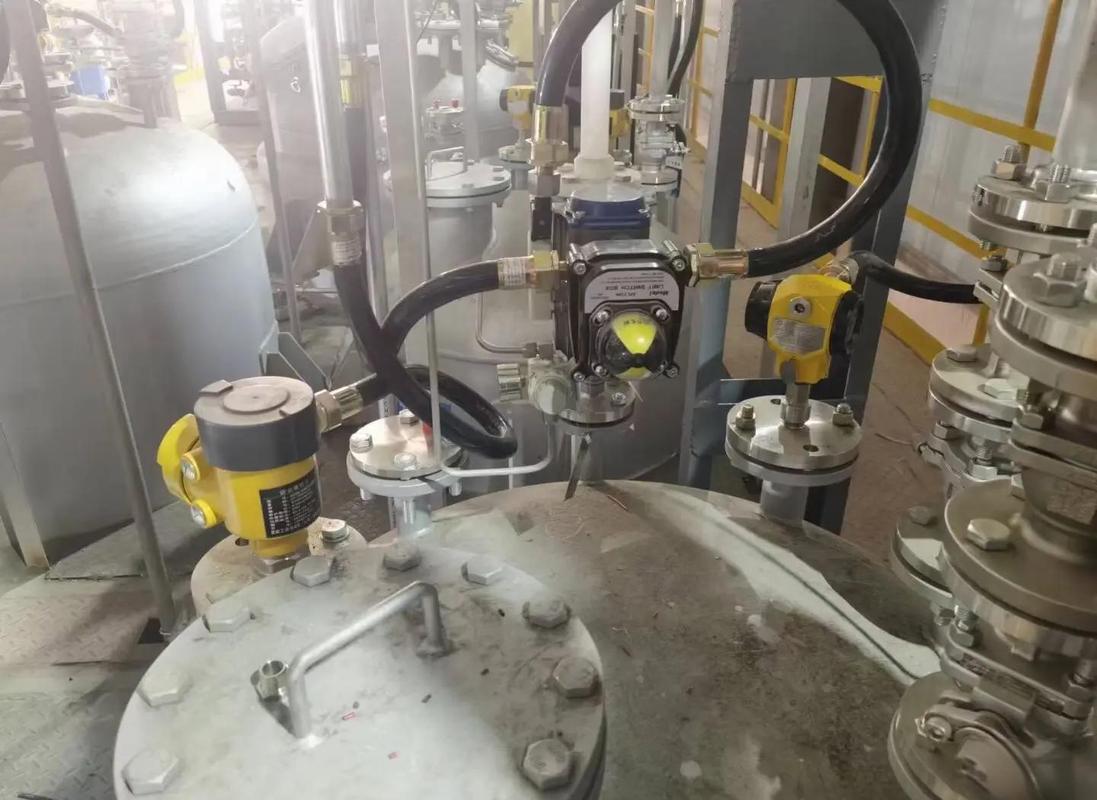
说真的,这种东西根本不追求什么高灵敏度,要的就是“稳”。哪怕旁边的油雾飘得能见度不到半米,哪怕机床的震动震得脚麻,它只要认准了“金属零件到位置了”,就给控制系统递个准信,多一毫不行,少一毫也不行。
这东西的芯,磨的时候比做手表零件还抠
别看着它就是个几十块钱的小方盒,里面的核心部件,做起来一点都不简单。
就拿最常用的电感式接近传感器来说,核心就是一块直径8毫米的弹性感应膜片,背后绕着几千匝的细漆包线。这膜片的平面度误差不能超过0.2丝——差不多是头发丝直径的1/10。车间里磨这膜片的设备,是带恒温罩的精密磨床,夏天室温超过25度,磨出来的件直接就进废品筐。毕竟温度差个两度,金属的热胀冷缩带来的形变,就够让感应距离飘掉0.3毫米,装到冲压线上,不是该触发的时候不动作,就是不该触发的时候乱跳。
上个月采购部收了一批供应商送的膜片,表面看着光溜溜的,拿到测量仪上一测,平面度差了0.3丝,李哥直接让整批退回去。采购的小姑娘站在旁边心疼那几万块的货款,他头都没抬:“这东西装上去,冲床砸坏模具的钱,够买三批这破膜片。”
说实话,我刚进车间的时候,总觉得这种小破盒能有什么技术含量,直到那次跟着李哥拆了个用了8年的旧探头,里面的漆包线整整齐齐的,膜片上一点锈都没有,才知道人家的功夫都在看不见的地方。

做这行的人都知道,工业里的精度从来不是靠什么黑科技堆出来的,就是抠细节。磨膜片的时候要等设备热稳定两个小时才能开机,绕漆包线的时候要控制张力不能扯断,密封的时候要在无尘的小隔间里做,连手上的汗都不能滴到元件上——不然过两个月触点氧化,信号飘了,整条线停了,损失谁都担不起。
它根本不会“看”,只是在算最笨的差值
好多人跟我聊起这东西,说它就是装在机器上的“眼睛”,能识别零件放对了没有,能判断表面有没有瑕疵。真不是。
它根本不会“看”。
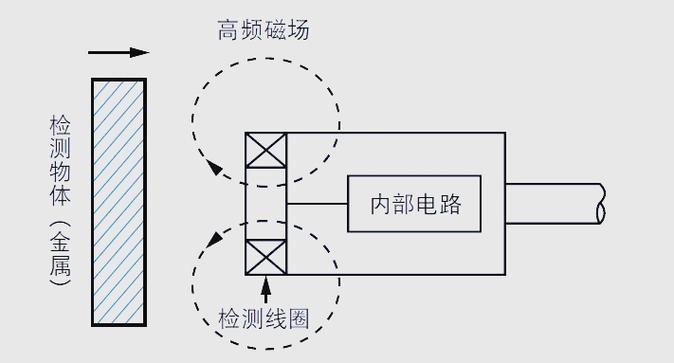
就拿那只冲压机旁的探头来说,它的工作逻辑简单到有点笨:一直给背后的线圈通个稳定的小电流,产生一个固定范围的磁场,只要有金属零件进到这个磁场的边界,磁场的强度就会发生细微的变化,它就把这个变化转成一个通断的电信号,传给机床的控制系统——零件到位了,可以压了。就这么点事,没有视觉识别,没有复杂算法,就是死死盯着恒定电磁感应的差值,差个0.1毫伏,就出信号。
之前有个做自动化集成的朋友,非要给这位置装个带摄像头的视觉传感器,说能识别零件是不是放歪了,是不是有划痕。结果装上去试了三个月,车间里的油雾三天就能把镜头糊住,工人每天要花十分钟擦镜头,稍微忘了擦,信号就错。最后还是拆了,换回原来的电感探头,坏了换一个两分钟,成本才几十块,比花几万块装的视觉系统靠谱多了。
说穿了,工业现场从来不需要什么花里胡哨的功能,能在恶劣环境下稳定出准信号,就是好东西。你平时坐的电梯平层的时候不会绊脚,买的易拉罐焊缝不会漏,汽车的车门缝隙均匀得能塞进去一张A4纸,背后都是这些小盒子在默默算着最笨的差值。没人会注意到它,哪天它突然不吭声了,整条流水线就得停下来等。
那天从车间出来的时候,李哥蹲在那只小方盒旁边,把旁边堆的铁屑扫干净,用棉纱擦了擦外壳上的油泥。那只灰扑扑的小方盒安安静静待在机床底座上,绿色的指示灯闪了一下,刚好对应上冲压机落下来的那一声闷响。风从通风口吹过来,带着冲压机油的淡味,没人会特意留意这一下闪烁,可整条线的节奏,全跟着这一下闪,走得稳稳的。