联轴器选型踩坑实录:别再只盯着额定扭矩选货
2026-11-06 06:38:53 作者:网编
分类:文章
上周去江苏一家做挤出机的厂做现场调试,刚进车间就听见机台旁边的师傅在骂——上周刚换的联轴器,跑了72小时,弹性块全碎了,碎渣卡得传动端嗡嗡响,拆下来一看,采购选的是最普通的星型弹性联轴器,额定扭矩标得比实际需求高30%,按理说出事不该啊?
为什么额定扭矩够了,联轴器还是会碎?
很多人对额定扭矩的理解完全错了。额定扭矩从来不是选型的唯一标尺,它只是个实验室静态参考值。这个数值是厂家在常温、匀速、无任何冲击的理想台架上测出来的,跟你现场的实际工况差了十万八千里。
就拿挤出机来说,开机的时候螺杆里的物料从固态慢慢变成熔融态,启动瞬间的冲击扭矩能到稳态工作值的2.5倍。你选联轴器的时候只按稳态扭矩算,哪怕额定值高30%,也扛不住这种瞬时冲击。
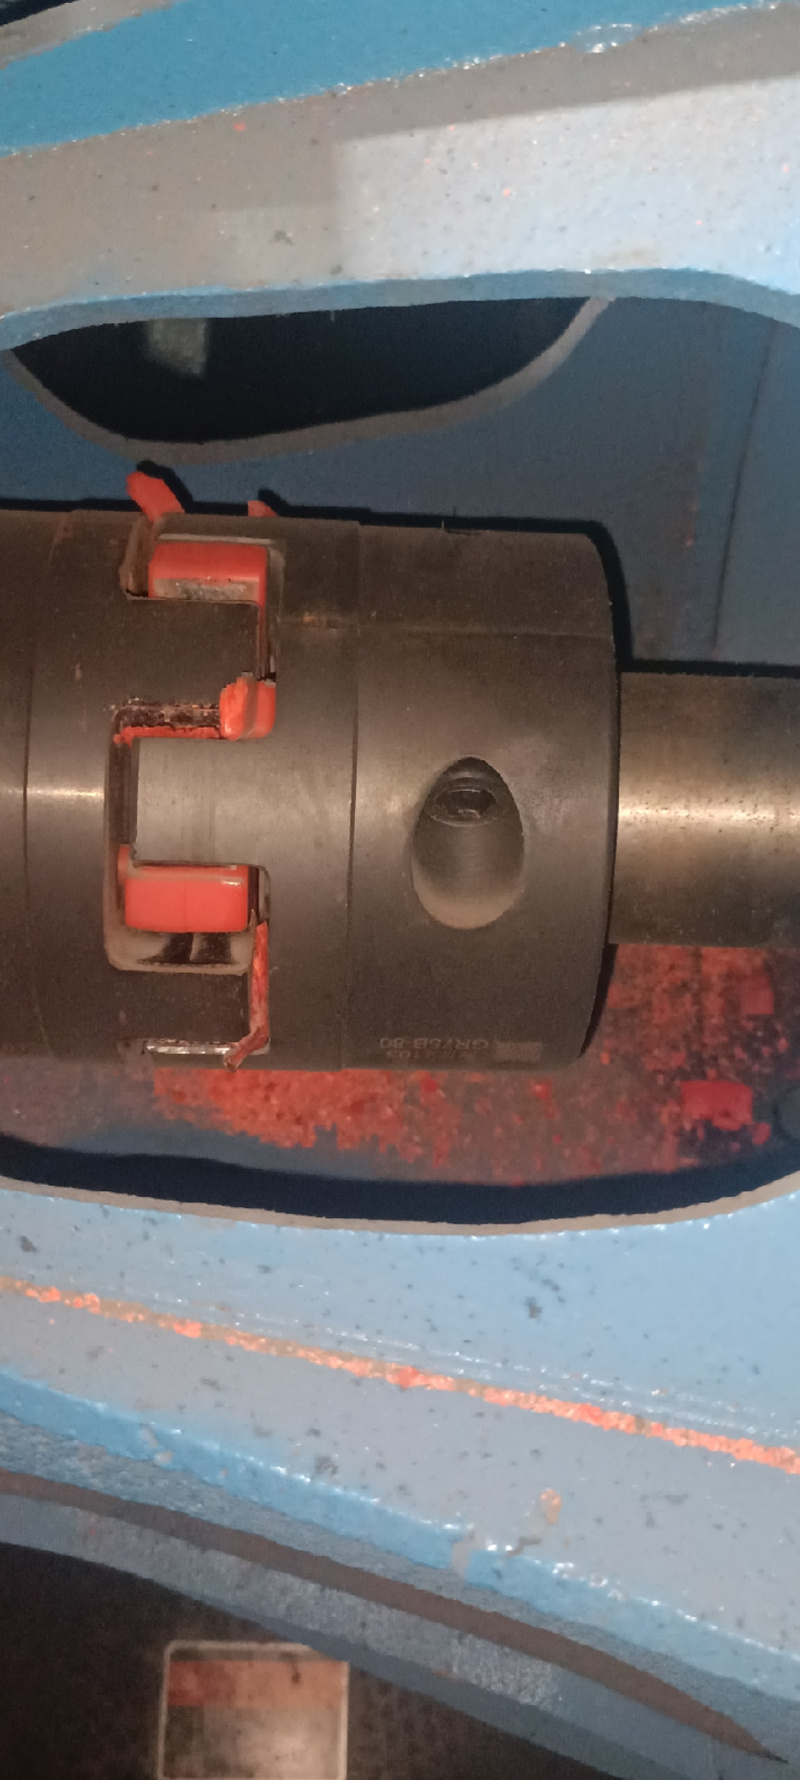 挤出机生产线联轴器弹性块碎裂现场
我见过太多采购,翻着手册对着扭矩表勾型号,勾完就下单,连现场有没有启停冲击、有没有正反转、环境温度多少都不问。货装上去能用是运气好,用不住是必然。
问:那我选型的时候把安全系数拉到3倍以上,是不是就绝对不会坏?
答:别犯傻。安全系数拉太高,联轴器的刚性会跟着往上走,本来要靠弹性元件吸收的震动全传到电机和轴承上。去年有个做引风机的客户,为了减少换联轴器的频次,把安全系数从1.5直接提到4,结果才跑了三个月,电机端的铸铁轴承座直接震裂了,算下来换轴承、校底座的钱,比换三对联轴器还贵。
被90%的人忽略的安装对中误差
说出来你可能不信,联轴器80%的早期失效,根本不是产品质量问题,是安装对中没做到位。
很多师傅装联轴器的时候,拿个塞尺在连接盘旁边量两下,觉得间隙差不多就拧螺栓开机。根本不知道,哪怕两轴的径向偏差只有0.1mm,在1500转的转速下,产生的附加径向载荷,能把联轴器的实际寿命砍掉60%。
之前碰到个做连续包装机的客户,每次换完联轴器用不了半年就坏,拆了三次都没找到原因,最后拿激光对中仪打了一遍才发现,电机底座因为长期受震动影响,已经下沉了0.18mm,两轴的角度偏差快到0.3度了。这种状态下,别说弹性块,就算是钢性联轴器,用不了多久连接螺栓也会被震断。
 激光对中仪测量电机与泵轴对中偏差现场
问:我没有激光对中仪,靠百分表加塞尺能不能把对中做到合格?
答:完全可以,就是费点时间。通常径向偏差控制在0.05mm以内,角度偏差控制在0.05度以内,对于绝大多数1500转以下的传动场景,足够让联轴器的实际寿命达到设计值的80%以上。别信那些卖高价设备的人说的,没有激光仪就干不了活——我在现场摸了二十多年,百分表用得熟的老师傅,对中精度比刚拿激光仪的新手高多了。
不同工况下的选型避坑提醒
 不同工况下的选型避坑提醒
没有万能的联轴器,只有适配工况的选择。我把这么多年在现场踩过的坑整理成几个提醒,都是真金白银砸出来的经验:
💡 带频繁正反转的机床、伺服传动场景,别选普通橡胶弹性块的联轴器。橡胶的耐疲劳性差,高频次的正反冲击下,弹性块几个月就会裂,优先选膜片式联轴器,金属弹性元件的抗疲劳强度比橡胶高3倍都不止。
❗ 高温车间,比如冶金、烘干线旁边,别选带尼龙、橡胶弹性元件的联轴器。环境温度超过60度,橡胶的老化速度会翻4倍,去年夏天在南方一家烘干设备厂,他们选的橡胶弹性联轴器,在70度的环境下,弹性块半个月就硬得跟石头一样,一掰就碎。
✅ 大扭矩、低速的矿山、破碎设备,别盲目选膜片联轴器。膜片的抗冲击能力弱,大块矿石砸下去的瞬时冲击,能把薄金属膜片直接打穿,这种场景就得选鼓形齿式联轴器,靠齿轮的啮合传递扭矩,抗冲击能力才够。
说实话,我最烦那些卖联轴器的销售,一上来就问你要多大扭矩,报个型号就完事,根本不问你现场有没有冲击,温度多少,转速多少,安装空间够不够。这种卖出去的货,能用上一年都算运气好。
别不信。
真的坑。
每次碰到这种因为选型偷懒搞出来的故障,我都替客户心疼钱——本来几百块就能解决的事,最后折腾下来,停机半天损失几万,换零件又花几千,何苦呢?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
联轴器选型踩坑实录:别再只盯着额定扭矩选货
文章链接:https://m.zystgy.cn/a/64643