上周去苏州相城的一家精密零件厂蹲点,车间张师傅攥着半根崩了尖的φ8整体硬质合金钻头蹲在机床边骂娘——刚换的新钻头,走刀量才给了0.08mm/r,钻32HRC的调质45钢,钻到第17个孔,刀尖直接崩掉半块,连机床主轴都震得晃。
这事儿真不是钻头质量差。
我拆了他机床的进给倍率、看了他的钻头装夹伸长度、甚至翻了他上次磨钻头的记录,找着原因的时候他自己都拍脑袋。
先把最容易被忽略的“装夹偏移”揪出来
很多人觉得钻头夹在ER夹头里就万事大吉,压根没测过径向跳动。实际上,当钻头的径向跳动超过0.02mm,原本对称分配到两个切削刃的负载会瞬间失衡,本该各扛50%切削力的刃口,会有一个刃承担70%以上的负载,钻硬料的时候不崩才怪。

别觉得0.02mm的跳动是吹毛求疵,我见过太多车间的ER夹头用了两三年,锥面磨出了浅沟,装上去的钻头跳动能到0.05mm,钻铝件还能凑合用,钻淬硬钢相当于给钻头上夹板。
问:我用的是全新ER32夹头,为什么还是会出现径向跳动超标的情况?
答:别光看夹头新不新,你夹钻头的时候有没有把夹头锥面、主轴端面的铝屑、切削液残留擦干净?我见过太多车间的夹头锥面卡了半粒铝屑,装上去跳动能到0.08mm,钻软点的铝件还好,钻淬硬钢直接给钻头“上刑”。还有人图快,用扳手使劲拧夹头螺母,拧到夹头螺纹都变形,装上去的钻头自然是歪的。
你以为的“合理转速”,其实早就超了钻头的耐受阈值
很多人记的切削参数,还是10年前钻普通低碳钢的老黄历。
32HRC的调质钢。
整体硬质合金钻头的线速度通常不能超过60m/min,换算成φ8的钻头,转速也就是2300r/min左右。
我见过张师傅给的参数——3200r/min,进给0.08,听着好像进给小,其实钻头刃口在接触工件的那一瞬间,因为转速太高,刃口温度直接冲到800℃以上,硬质合金的硬度在这个温度下会掉30%都不止,钻进去的时候碰到材料里的硬质点,直接就崩。💡 别信那种“转速高点排屑快”的鬼话,钻硬料的时候排屑快不快,全看槽型,不是转速。
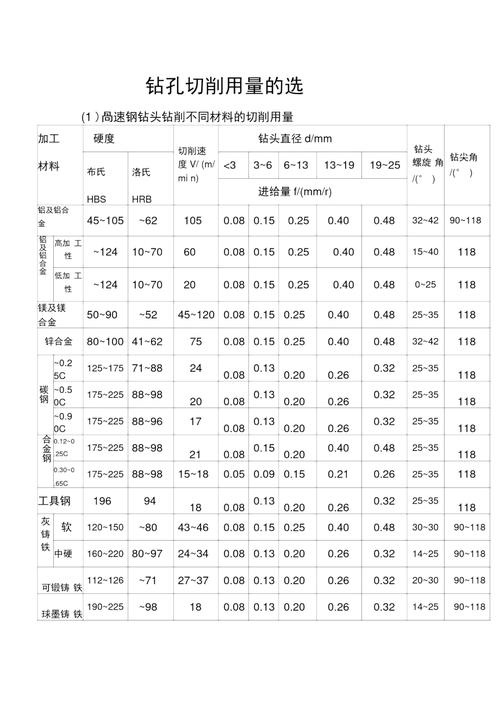
还有人总觉得“进给越小,钻头受力越小越不容易崩”,其实进给量低于0.03mm/r的时候,钻头根本不是在切削,是在硬蹭工件表面,摩擦产生的高温会让刃口快速磨损,蹭个两三个孔,刃口就磨钝了,再钻下去直接崩。
问:我把转速降下来了,为什么还是会出现钻头崩尖的情况?
答:你有没有检查排屑?钻深孔的时候,铁屑卡在钻头的螺旋槽里排不出来,相当于钻头在孔里磨,不是在钻。磨到后面铁屑堵死了,切削力突然翻几倍,不崩刃才怪。很多人用的钻头是直槽的,排屑本来就差,钻深度超过3倍直径的孔,一定要记得每钻5mm就退刀排屑,别硬着头皮一口气钻到底。
磨钻头的小习惯,正在悄悄缩短钻头寿命
说实话,我见过太多人磨钻头,拿个砂轮机随便蹭两下,两个刃口磨得一长一短、一高一低,装上去钻出来的孔都比标称直径大0.2mm,这种钻头不崩才怪。
别不信。
我上次在浙江台州的一家小加工厂,看一个师傅磨φ10的钻头,磨完拿千分尺卡两个刃的长度,差了0.15mm。他还说“反正钻进去就自动找正了”——找个鬼正!钻头两个刃负载不一样,钻硬料的时候,长的那个刃先碰到材料,直接把整个钻头的侧向力拉偏,钻进去的孔壁全是刀痕,钻到孔深一半的时候,刃口因为偏磨早就崩了。
❗ 磨完钻头一定要卡两个细节:一是两个主切削刃的长度差不能超过0.02mm,二是两个刃的后角要一致,不能一个后角磨到15°,另一个才磨到5°。后角小的那个刃,切削的时候会跟孔壁硬摩擦,温度一上来,刃口直接烧化崩掉。
还有人图省事,磨钻头的时候不加水,把刃口烧得发蓝,这种钻头就算磨得再对称,刃口的金相组织都变了,本来硬质合金的红硬性好,结果你一烧,硬度掉得比高速钢还快,上次我碰到个师傅,把新的硬质合金钻头磨蓝了,钻10个孔就崩尖,还骂厂家的钻头质量差,真的冤。
前几天张师傅给我发消息,说按照调整的参数,现在那支钻头已经钻了120多个孔,刃口还好好的。
其实哪有那么多“钻头质量差”的糟心事。
大多时候,就是你多忽略了一个0.02mm的跳动、多给了500转的转速、磨钻头的时候少擦了一下砂轮机的铁屑,最后把好好的钻头造得两三个孔就崩。
钱都不是大风刮来的。
对吧?