打磨工具选不对,工件全白费:工业车间手持款的落地使用指南
2026-11-09 12:09:46 作者:网编
分类:文章
上周去苏州相城一家做汽车冲压件的配套厂,车间的张工攥着刚返回来的200多件车门加强筋,拉着我在车间走廊骂了20分钟——就因为新采购的一批手持打磨工具没选对,磨出来的表面粗糙度比图纸要求高了3个微米,整批件要么返磨要么报废,光算加班的人工成本就造了小两万。
真的肉疼。
磨头和工具的匹配,是90%车间踩的第一个坑
很多车间采购选打磨工具,光盯着机身功率看,觉得功率越大越好用,根本不看夹头的适配公差、额定转速和磨头的匹配度。就拿最常用的手持直磨机来说,市面常见的夹头规格是3mm、6mm两种,你要是拿6mm的夹头去卡3.175mm柄的精密砂轮磨头,哪怕拧得再紧,磨头转起来也是晃的,径向跳动能到0.3mm以上,磨出来的面坑坑洼洼,能达标才怪。
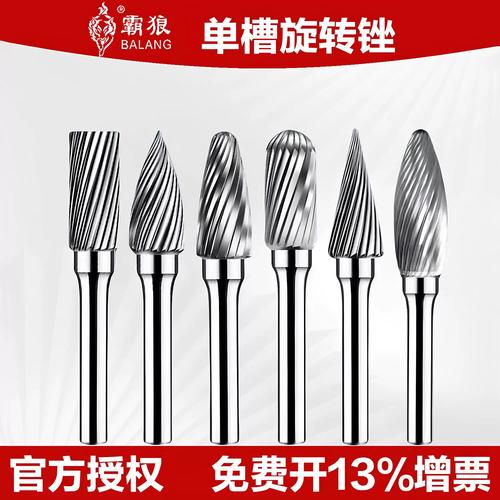 工业直磨机夹头适配磨头实物对比图
很多师傅碰到磨头晃的问题,第一反应是磨头质量差,换了三批还是晃,就堵着采购问:
问:我车间的直磨机夹头卡紧后,磨头还是径向跳动超0.2mm,是磨头的问题吗?
答:先别换磨头。拆下来夹头擦干净——大概率是之前攒的铝屑、钢渣卡在夹头缝隙里,卡紧的时候根本没贴实磨柄。我们测过,夹头缝隙里哪怕塞了0.05mm的铝屑,跳动量直接翻3倍。擦完如果还是晃,就量下夹头的内孔公差,超过0.02mm直接换夹头,别硬撑着用,磨出来的面全是振纹,后续喷漆都盖不住。
还有个容易出安全事故的细节:打磨工具的额定转速,必须和磨头标注的最高允许转速留足余量。比如你拿额定转速12000转的角磨机,去装最高允许转速只有8000转的陶瓷结合剂磨头,磨个两三分钟,磨头直接开裂飞片。我之前在昆山一家做铝合金型材的厂见过,操作工图省事,把装在角磨机上的薄树脂磨片当直磨机用,磨型腔的飞边,磨片崩飞的碎片直接打在旁边的防护镜上,裂了一道2厘米的印子,现在想起来都后怕。通常这个转速匹配要留20%的安全余量,比如磨头标了8000转,你选的工具最高空载转速别超过9600转,这个数值是行业通用的,随便找个磨头厂家的技术样本都能查到。
别迷信”万能打磨头”,场景不对再好的工具也白搭
现在很多供应商推销磨头的时候,张嘴就说”全材质通用””一套顶十套”。
扯。
我上次在宁波一家做不锈钢厨具的厂,看操作工拿磨木材的粗砂布轮去磨304不锈钢的锅身,磨完全是黑褐色的印子,拿酒精擦都擦不掉,最后整批锅身用酸洗液泡了俩小时才弄干净,算下来的人工成本,比买对专用磨头贵了10倍。💡不同材质对应的磨料根本不能乱搭:磨不锈钢焊缝的氧化皮,要用碳化硅磨片,不然普通磨料的残屑嵌在表面,过俩礼拜就生锈;磨铸铁的厚飞边,要用棕刚玉的磨片,硬度够,磨起来不打滑;磨铝合金工件,要选带防堵塞涂层的砂带,不然磨下来的软铝屑直接把砂粒的空隙堵死,磨10秒就开始打滑,跟磨塑料似的。
 不同材质工件打磨后表面效果对比实拍图
经常有刚接手采购的新人问,到底要备多少种打磨头才够,是不是买个万能套装最划算:
问:我看网上说金刚石磨头能磨所有金属,是不是买一套就够覆盖所有车间的打磨需求?
答:别被营销忽悠了。金刚石磨头的硬度确实高,但它和黑色金属接触的时候,高温下会和铁发生晶格反应,磨不了几次,磨头表面的金刚石颗粒就掉光了——磨硬的淬火钢、硬质合金可以,你拿它磨普通低碳钢的飞边,成本是普通磨头的5倍,寿命还短一半。真要覆盖全车间的打磨需求,不如备上三种基础款:直磨机配的圆柱形砂轮磨头(清内角、打飞边),角磨机配的树脂切割片+百叶轮(磨平面、切小件),砂带机配的锆刚玉砂带(抛焊缝、去厚氧化皮),比买一套所谓的”万能套装”实用多了。
之前帮一家做工程机械液压阀的厂做工位效率核算,他们之前图省事全用通用磨头,每个工位每小时能磨8个阀体的飞边,换了匹配材质的专用磨料之后,每小时能磨17个,效率直接翻了一倍还多,磨出来的表面粗糙度从Ra6.3降到了Ra1.6,连后续的抛光电镀工序都省了。
日常维护做对,打磨工具的寿命能翻3倍
 日常维护做对,打磨工具的寿命能翻3倍
很多车间的打磨工具,坏了就直接扔,从来没做过日常维护。比如角磨机的碳刷,磨到剩3mm长度的时候就得换,别等碳刷磨完了,把转子的换向器打坏了,那修一次的钱都能买半台新工具。还有,每次用完打磨工具,别直接扔到工具箱里堆着,拿气枪把外壳散热缝里的磨屑吹干净——尤其是磨铸铁的时候,细铁粉钻到电机的转子缝隙里,攒多了直接卡转,烧电机。
真的,太多人不当回事。
日常维护就三个简单动作,没难度:
- 每次用完拿0.4MPa的压缩气枪,把散热缝、夹头缝隙里的磨屑吹干净,别攒着
- 每用满100小时,给齿轮箱滴2滴专用的工业齿轮脂,别用普通黄油代替——普通黄油高温下会变稀,甩得到处都是
- 碳刷剩3mm长度的时候就换,别等磨完了打坏转子
我们去年帮合作的12家制造企业做过工具寿命统计,那些按要求做日常维护的工位,打磨工具的平均使用寿命是18个月;那些用完就扔、从来不管的工位,平均5个月就烧机报废。差了快4倍。
还有个最容易被操作工忽略的细节:打磨的时候别硬压。很多人觉得,压得越狠,磨得越快。错。你硬压的那点力,大部分都变成了工具的额外负载,电机温度飙升,磨头的磨损速度也会翻倍。我见过一个老师傅,磨焊缝的时候整个人都压在角磨机上,本来一个磨片能磨2米长的焊缝,他压着磨,30公分就把磨片磨没了,工具用了仨月就烧了转子。❌真的,打磨的力度只要让磨头自然贴在工件表面就行,靠磨料本身的切削力干活,别跟工件较劲。
上次碰到的张工,后来换了适配公差合格的直磨机夹头,选了对应不锈钢材质的碳化硅磨头,现在那个工位的返磨率从12%降到了1%,上个月还拿了车间的质量奖。
你看,哪有什么复杂的门道。就是别想当然,别图省事乱选工具,别瞎操作而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
打磨工具选不对,工件全白费:工业车间手持款的落地使用指南
文章链接:https://m.zystgy.cn/a/65683