蹲在液压站擦了俩小时滤芯,才摸透精密过滤的实在逻辑
2026-11-10 10:44:49 作者:网编
分类:文章
上周跟老周蹲在厂区西头的液压站旁边擦了俩小时拆下来的旧滤芯,他突然用扳手柄弹我脑瓜崩——你上次跟采购说的”精密过滤就是滤得越干净越好”,纯属外行话。
你以为的”滤干净”,和车间要的”稳得住”
普通的粗过滤,就是拦大颗粒,比如进水口的格栅,拦个树枝塑料袋就行。精密过滤不搞这一套。
它要管的是——把所有大于某一个尺寸的颗粒,拦在滤材的一侧,同时不能挡着流体正常流过去。
哦不对,还要更严。不能今天拦10微米的,明天因为冲进来个大颗粒把孔撑大了,就漏5微米的过去。
上次那台立式车床的液压系统出问题,拆开阀块一看,柱塞上拉了一道细痕。查了三天,才发现是之前换的滤芯精度虚标,标称10微米,实际跑着跑着孔径散到20微米,铁屑卡进去,直接把柱塞磨花了。修那台泵花了小两万。
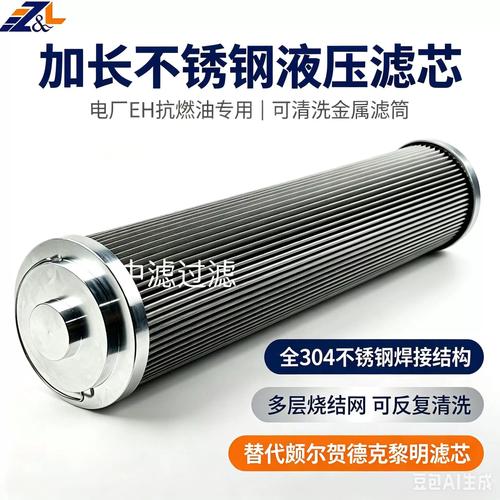 液压站旁拆下的金属烧结滤芯擦拭现场
说白了,这东西的核心不是”拦得多小”,是拦的尺寸稳不稳。离散度差一点,后面的设备就可能出大问题。
做一支合格的滤芯,要过多少道磨人的坎
就拿车间最常用的玻纤滤材来说,不是把玻璃纤维拉成丝随便堆成布就行。
打褶的工序最磨人。
褶距差不能超过0.2毫米。差一点,流体走的通道就偏,有的地方堵得快,有的地方根本没走液,整个滤芯的寿命直接砍半。
上个月新来的学徒调打褶机,张力没校准,一卷材料折出来一边紧一边松,拿卡尺一量,褶距最大差了0.4毫米。三卷料直接报废,老周追着他骂了半层楼。
 玻纤滤材打褶机工位的张力校准操作现场
更别说后面的封端工序。要把树脂灌进滤褶的两端,得保证没有一丝缝隙——不然没等流体穿过滤材,直接从缝隙里溜过去,你标称的精度再高也是白搭。
我们之前做过一次测试,封端的时候要是混进去个小气泡,整个滤芯的过滤效率能掉30%。就这么夸张。
哦对,还有材料本身的孔径控制。不是纤维越细越好。纤维太细,阻力大,流体过的时候要费更多的能量,长期用下来的电费,比滤芯本身贵多了。通常要把孔径分布的离散度控在标称值的±15%以内,这个数是可以查国标验证的,不是我们瞎编的。
 实验室用颗粒计数器测试滤材过滤效率现场
每一批滤材出厂前,都要拿颗粒计数器打一遍,看不同尺寸的颗粒穿过滤材的比例。差一点,整批料都不能用。
别被”精度越高越好”的销售话术骗了
我刚入行的时候踩过这坑。
给一台普通的数控铣床配滤芯,听销售吹说0.5微米的精度比10微米的好,咬咬牙换了。结果呢?
三个月换了四支滤芯。
因为那台铣床的液压油本来就没那么多细颗粒,上那么高精度的,阻力大,泵的负载高不说,油液里的极压抗磨添加剂都被滤材拦了一部分,泵的密封件磨损得比之前还快。财务追着我要报销单的时候,我恨不得找个地缝钻进去。
对吧?这东西是配出来的,不是堆出来的。
比如空压机的进气过滤,要是硬上0.1微米的高精度滤芯,空压机的进气阻力直接上去,每立方压缩空气要多耗将近10%的电,滤芯半个月就堵,换得勤死。
那什么地方真的需要超高精度的?
比如光刻工序的特气输送管路。要滤掉纳米级的金属离子和尘埃,不然晶圆上出个针孔,一炉片全废。但那是特定工况的需求,不是所有车间都要这么高的配置。
说白了,适合自己工况的精度,才是对的。
别听销售瞎忽悠。
现在很多厂都在搞设备升级,想着换个高精度的滤芯就能把良品率提上去。哪有那么简单。
你得先把管路里的旧铁屑冲干净,得把油液的污染等级测明白,得算清楚换滤芯的成本和带来的收益,再谈配什么精度的滤材。
那天擦完滤芯,老周把擦干净的旧滤芯装回壳体,拧螺丝的时候跟我说,干咱们这行,别整那些花里胡哨的概念。
能稳稳定定把颗粒拦在该拦的地方,三个月不出故障,就是好滤芯。
风从液压站的窗户吹进来,带着点油味。我突然觉得,这比那些书上写的复杂公式,实在多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
蹲在液压站擦了俩小时滤芯,才摸透精密过滤的实在逻辑
文章链接:https://m.zystgy.cn/a/66199