一进生产车间,最先钻进耳朵的不是车床切金属的锐响,也不是传送带的电机嗡鸣,是打包机那套固定节奏的声响——咔哒,送带到位;嗡,弹簧拉着捆带收紧;啪,热熔压合、切带,整套动作两秒,干脆得像老茶客磕开一个核桃。
最先磨人的,从来不是电机
很多第一次接触这台机器的人,总觉得核心是那台驱动送带的小电机。错了。
最容易出故障、最耗调试时间的,是那条藏在机器侧面、看起来毫不起眼的PP带送带轨道。
上次车间换了根新轨道,整整调试了三个小时。焊缝上留的0.1毫米焊渣没磨平,带走到一半就卡,扯得卷带盘都歪了,散了一地半透明的PP带。

卡一次,掉一次带。
做了十几年的老调试员,根本不用拆轨道拿千分尺量。手顺着轨道内壁摸一遍,就能摸出哪里有没磨光滑的棱——毕竟在这种连续滑动的零件上,手掌的触感比固定量程的量具靠谱多了。我第一次见的时候还觉得玄乎,跟着摸了两次,真能摸到那点藏在焊缝里的小凸点——刺啦一下,指腹就被刮到了。之前有供应商图省成本,轨道内壁没做阳极氧化处理,三个月就磨得发毛,带走起来吱呀乱响,换一次轨道要拆半台机器,光人工成本就够买两根全新的精加工轨道。
捆得越紧,未必越好
这是新员工最容易踩的坑。
总觉得打包机的捆紧力越大,货就捆得越牢。上次来实习的小伙子,第一天调机器就把旋钮拧到了头,觉得这样打出来的货不会散。结果半天时间勒穿了五个五层瓦楞纸箱,勒得纸箱角全是破洞,被主任罚着把当天所有打好的货全拆了重捆,蹲在地上捆了一下午。
捆紧力从来不是固定值,是跟着被打包的货动态匹配的。
通常捆五层瓦楞的出口纸箱,把力道控制在18公斤左右就够——再大,瓦楞纸扛不住,直接被勒穿;再小,运输路上颠两下,带就松了。要是换了装塑料粒子的编织袋,那力道得往上提个四五公斤,不然半吨重的袋子晃两下,捆带滑开,整托货能散在半路上。
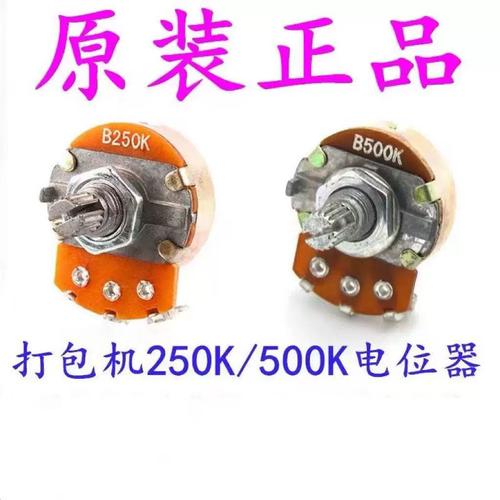
这个调力道的旋钮,不是那种带数字显示屏的高级货,就是个磨得发亮的铜旋钮,转一格,里面的弹簧压缩量变一点,捆紧力就跟着变一点。那旋钮上的刻度,用的年数久了,都被手磨得快看不清了,老调试员根本不用看刻度,转多少度全凭手感。现在那个实习的小伙子,每次拧完旋钮,都要下意识往回倒半圈——那一下午蹲出来的教训,比多少操作手册都管用。
你收的每一个快递箱,都有它的功劳
很多人对打包机的印象,还停留在仓库里人工压的那种大铁钳子。真不是。
现在快递流水线末端的自动打包机,从送带、绕货、收紧、热熔接、切带,整套动作不用人碰一下,两秒就能完成一托货的捆扎。你收到的快递箱外面那圈透明的PP打包带,接头不是金属扣卡上去的,是机器加热压合的,拉力通常能到几十公斤,正常运输拉扯根本断不了。
热熔压接的温度,是决定接头牢不牢的核心。
温度得卡在180到220度之间。低了,PP带表面没熔透,压合的地方一扯就开;高了,带直接被烫成半透明的薄脆片,手一捏就碎。上次换加热片的时候没校准温度,打出来的带,随便一扯就断,整托货在运输路上散了,司机拉着半车散纸箱回车间的时候,裤腿上全是灰。
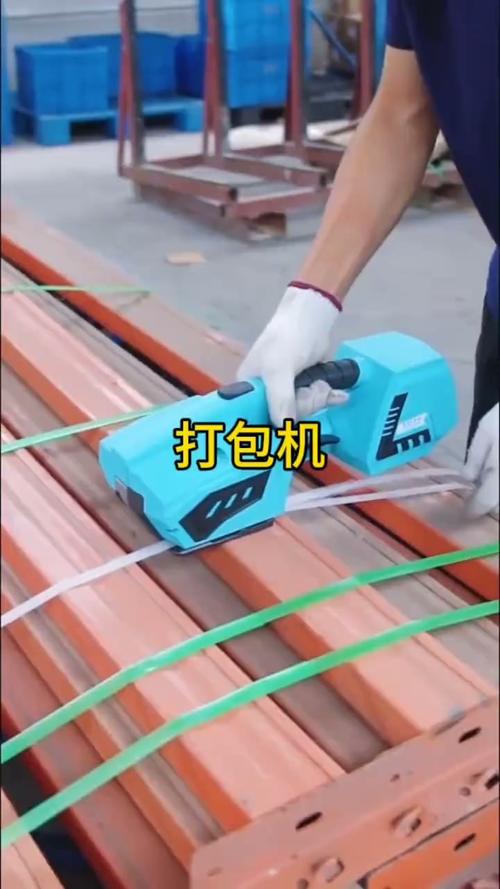
说实话,这机器真没什么花里胡哨的技术。
机架要调水平,差半度,送带就会往一边偏,打出来的带歪歪扭扭的;带盘的转轴要带阻尼,不然送带的时候转太快,带就松垮垮堆在轨道口;切带的刀片要磨成30度的斜角,不然切的时候把带扯得歪歪扭扭的。哪一个细节没做到位,这台闷葫芦就会闹脾气——卡带、松带、接头虚焊,什么毛病都能冒出来。
前几天去车间,看见那台用了六年的老打包机,侧面的漆掉了一块,还是每天准点发出那熟悉的“咔哒——嗡——啪”的声响。没人给它评什么先进设备,也没人特意给它拍宣传视频。但只要它在,流水线上的每一件货,就有了最后一道牢靠的束缚,能顺顺当当从车间,走到千里之外的客户手里。