测振仪现场测不准?老机修攒了3年的避坑指南
2026-11-11 10:26:57 作者:网编
分类:文章
上周去苏州郊区的一家精密轴承厂做技改,刚进车间就撞见设备主管蹲在风机旁边骂娘——手里攥的两万多块的进口测振仪,测出来的数值比车间干了20年的老机修拿便携敲击笔估的振动值差了快一倍。
真不是仪器坏了。
为什么你手里的测振仪,测出来的数永远和别人对不上?
很多人觉得测不准全是仪器的问题,真不是。我们做了快10年的工业设备状态监测,见过的最离谱的情况,是有人拿测汽轮机组的微米级高精度测振仪,去测冲床的强冲击振动,直接把传感器量程给打飘了——说真的,这就像拿称金子的天平去称卡车轮胎,纯纯的糟践设备。
绝大多数的测量误差,根本不是仪器本身的精度不够,是操作细节错了。最常见的就是探头的安装角度。哪怕你手里是几万块的进口测振仪,探头和被测面歪个15度,测出来的径向振动值能比真实值低30%以上——这个误差不是仪器的问题,是角度不对把振动的矢量分量给测偏了。
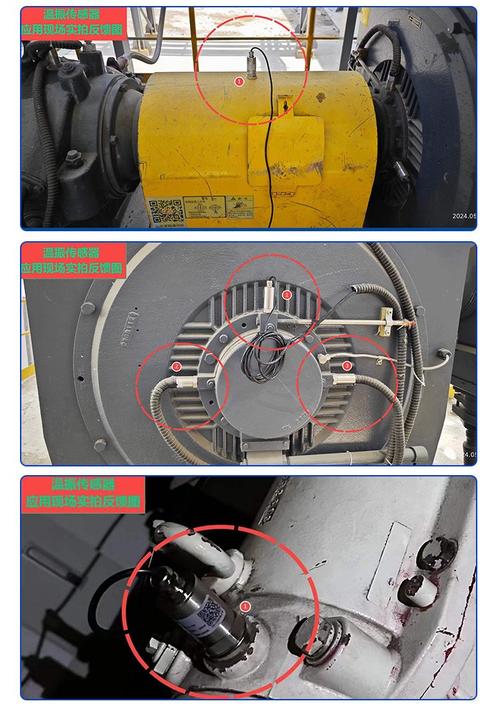 工业风机轴承座测振仪探头安装角度示意图
问:我之前特意买了带磁性底座的测振仪,每次贴上去都按半天,怎么还是不准?
答:别按死。很多人觉得按得越牢数值越准,实际上磁吸座和被测面之间哪怕0.1mm的间隙,不管是油膜、锈屑还是掉上去的漆皮,测出来的高频振动信号会直接被滤掉。我们之前在同一块电机轴承座上做过对比:擦干净金属面直接把探头垂直贴上去,测出来的1x转频加速度是2.1g;垫了一层薄薄的防锈油膜,数值直接掉到0.8g——差了快1.5倍。
还有个很容易被忽略的点:别把测点选在设备的薄铁皮外壳上。那种地方的振动值全是结构共振飘出来的数,和真实的轴承磨损、转子不平衡半毛钱关系没有。我们之前碰到过一个车间,连续3个月测出来的风机外壳振动值都低得离谱,结果拆开一看,轴承的滚道已经磨出了一道深沟,就是因为测点选在了离轴承座半米远的风机外壳上,刚性不够,信号传不过来。
测振仪不是拿过来就按按钮,这几个操作细节能直接把数据可信度拉满
很多新上手的点检员,觉得测振仪就是个“按一下就出数”的傻瓜设备,真不是。几个小细节做不对,测出来的数连参考价值都没有。
我们通常建议的测点位置,就在轴承座靠近轴的位置,摸上去是实心的金属结构,没有空心的共鸣感。
✅ 测点必须落在轴承座的刚性结合面,避开薄铁皮、镂空的设备护罩位置
✅ 探头和被测面保持90度垂直,别斜着贴在弧面上
✅ 采样时长覆盖至少10个设备转动周期,别按完按钮1秒就停
❗ 别把测振仪的信号线缆搭在变频器的动力电缆上,电磁干扰会让数据飘得没边
问:测振仪每次开机都要校准吗?车间设备忙起来根本抽不出时间等校准啊。
答:不用每次都拿标准振动台去校,但你得每次开机先做个自检。现在市面上主流的工业测振仪,开机自检的时候会自动检测传感器的灵敏度、线缆连接是不是虚接——这个过程通常也就3秒钟,别跳过。我们之前碰到过一个现场故障:操作工连续一周测出来的振动值都稳定在0.3mm/s,设备主管觉得没问题,结果拆开轴承一看,保持架已经碎了一半。查了半天才发现,测振仪的传感器线缆在靠近接头的位置内部断了一根芯,信号根本传不回来,开机自检的时候他直接按了跳过。
还有个小提醒:如果是带磁吸座的测振仪,每次用之前擦一下磁头。车间里的铁屑、油污沾在磁头上,看起来只是薄薄一层,对高频信号的衰减能到60%以上。别嫌麻烦,擦一下的事,能省后面好多无意义的排查。
别把测振仪当“一次性点检工具”用,攒3个月的趋势数据比单次测准10倍有用
很多工厂现在的点检流程里,测振仪就是个“打勾工具”——按一下按钮,数值低于报警线,就在点检表上打个合格的勾,测完就把仪器塞回工具柜,从来不会把数据记下来做对比。
这真的是把设备给用废了。
单次的振动值根本说明不了问题。夏天车间温度高,轴承润滑脂黏度下降,振动值比冬天高20%太正常了;设备刚开起来的半小时,转子还没达到稳定的热平衡,振动值也会比正常运行时高一点。你要是拿固定的报警线去卡所有场景下的单次测量值,要么天天被虚报警折腾得鸡飞狗跳,要么真的出了早期故障,因为单次数值还没到报警线就被漏过去。
去年在宁波的一家注塑机厂,他们的点检员就没走这个弯路。每次拿测振仪测完,都会把当天的振动值记在设备的专属台账上,攒了4个月的长期趋势数据之后,发现有一台主电机的垂直方向振动值每个月稳定涨0.1mm/s——虽然每次测出来的数值都远低于厂家给的7.1mm/s的报警阈值,但这个平滑的上涨趋势根本不对。拆开轴承端盖一看,滚道上已经出现了早期的点蚀坑,换个新轴承才花了不到2000块。要是等点蚀发展到保持架断裂、轴承抱死,不光电机要换,连带着被刮花的注塑机螺杆,少说十几万的损失跑不掉。
💡 现在很多带蓝牙功能的便携测振仪,能直接把测量数据同步到车间的设备管理系统,别嫌麻烦点那几下。你攒的每一条带时间戳的测量数据,都是后面做故障溯源、调整点检周期的核心依据。
问:测振仪测出来的好几个振动参数,日常点检到底该盯哪一个?
答:日常点检盯振动速度值就够了。通常工业设备的轴承故障,频率范围大多在10Hz到1kHz之间,这个频段的速度值对不平衡、不对中、轴承磨损这类常见故障的敏感度最高,和行业通用的ISO 10816评价标准也是完全对应的。要是你想提前几周发现轴承的早期点蚀,就切到高频段看加速度包络值;要是测的是大型汽轮机组这类轴系刚性比较弱的设备,再去看位移值。别上来就盯着高频加速度值纠结,日常点检用速度值做长期趋势对比,最省心。
上周碰到的那个苏州轴承厂的设备主管,后来按我给的方法,把测点位置的油污、锈屑擦干净,探头垂直贴在轴承座的刚性面上,重新测出来的数值,和之前老机修凭经验估的振动值差了不到5%。他说之前花了两万多买的进口测振仪,搁之前在他手里就是个高级的“电子玩具”。
哪有那么多玄乎的高科技啊。
工具是死的。
人把细节做对了,测振仪才真的能帮你省下真金白银的维修费。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
测振仪现场测不准?老机修攒了3年的避坑指南
文章链接:https://m.zystgy.cn/a/66604