上周去浦东郊区的一家汽配代工厂,刚推开门就闻见一股淡得发甜的焊烟味——不是二保焊那种呛得人嗓子发疼的冲味,是混着铜屑微焦气息的淡烟。
带我的王师傅蹲在焊台边,手里捏着个比指甲盖大不了多少的紫铜圈,正往两根铝制散热管的接口上卡。我一开始以为是放大版的锡焊,他头都没抬,手里的焊枪调了个火苗的大小:“别扯,这是钎焊。”
别拿它当锡焊,温度差了快三百度
很多人对钎焊的认知,还停留在“就是焊锡焊的放大版”。
真不是。
母材根本不化。
这是它和所有熔焊最本质的区别。就像你把两块冰放在室温里,中间挤点蜂蜜,冰本身没化,凝固的蜂蜜把两块冰牢牢粘成整体——钎焊的原理跟这几乎一模一样。
我之前在课本上背了三页定义,背到吐都没摸透核心逻辑,到现场盯着王师傅的焊枪看了十分钟才懂。他手里的中性焰喷出来温度有六百多度,测温枪怼到紫铜管壁上测,才刚过四百度。焊料(就是那个紫铜圈)在接口处慢慢化成亮闪闪的铜水,顺着缝隙流开,铜管本身一点熔融的痕迹都没有。
“要是温度再高个三五十度,铜管直接烧出个洞。”王师傅弹了弹焊枪上的铜渣,“整根管子报废,这个月绩效扣两百。”

难的不是焊,是怎么让焊料“自己跑满缝”
刚入行的学徒最容易犯的错,就是拿着化了的焊料往接口上倒,觉得只要把缝填满就行。
大错特错。
毛细作用才是钎焊的核心。
你想啊,两块贴得极近的玻璃,中间滴一滴水,水会自己顺着缝隙往两边钻,对吧?钎焊就是把这个效应用到了金属上。两个待焊的管路接口,通常会留大约0.1毫米的间隙——比头发丝粗一点,但也就一点。间隙留大了,焊料化了也挂不住,顺着管壁流到地上,白忙活;留小了,焊料根本挤不进去,接口密封不住,装到空调上用半年就漏氟,售后能把工厂的电话打爆。
去年夏天有批出口的空调外机,就是某道工序的间隙公差飘了0.05毫米,整批货拉回来返工,车间所有人加了三天班,王师傅那三天烟都抽掉了两包。
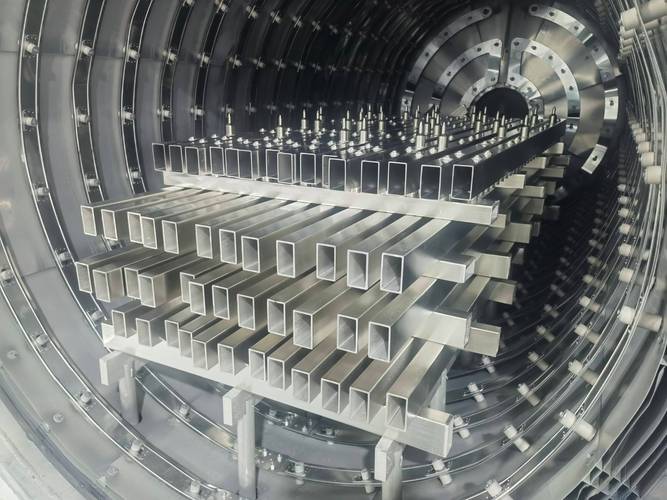
现在很多精度要求高的工件,根本不用火焰烧。直接放进真空钎焊炉里,抽完真空按程序升温,提前夹在工件缝隙里的焊料片,到了温度就自己顺着缝隙爬满,出来的工件连个氧化斑都没有。我当时凑过去看刚出炉的航空散热片,薄得像蝉翼的不锈钢片拼得整整齐齐,接缝处亮得能照见人,真的有点惊喜——原来金属还能这么“温柔”地接在一起。
你家里至少有三件东西靠它撑着
总有人觉得钎焊是车间里的冷门工艺,离普通人的生活远得很。
真不是。
你家空调的内外机连接管,接头全是钎焊的——要是用普通熔焊,高温会把铜管烧变形,用不了多久就漏氟,夏天能热得你坐立难安。冰箱背后的散热管路、汽车发动机的散热水箱,大半都是用钎焊工艺拼起来的。
当然也不是说它万能。要焊那种承受几吨拉力的建筑钢结构,钎焊确实扛不住——那本来就不是它的活。很多人觉得钎焊接头不结实,其实在它擅长的领域,比如密封管路、薄件连接,它的接头强度比很多熔焊还均匀,还能抗高频震动,连航空发动机的燃油管路,现在都在用钎焊接头。
那天从车间出来,风一吹,身上沾的淡焊烟味慢慢散了。王师傅塞给我一块刚焊好的小铜接头,凉冰冰的,接缝处连个凸起都摸不出来。以前总觉得工业里的金属连接都是硬邦邦的,靠蛮力把两块金属揉成一块,现在才知道,还有这么一种“不破坏母材”的接法,安安静静撑着我们每天用的那些东西。