上周跟着张工跑青浦的机加工车间,刚跨门就被一股细得发飘的金属尘味裹住。不是普通焊接那种呛人的烟。是像细面粉似的、沾在工作服袖口半天拍不掉的灰。张工抬下巴指了指角落的密封料仓:这就是咱们今天聊的粉末冶金,别拿它跟普通铸造、机加工混。
不是倒铁水,是把金属磨成“细面粉”
别以为随便拿点铁屑磨碎就行。现在车间用的原料粉,不管是纯铁、不锈钢还是铜基合金,原料粉细度通常在100目到400目之间,摸上去没有一点颗粒感,甚至能顺着指缝往下流,跟你家厨房筛面粉的细网漏下来的粉质感差不了多少。
我上次好奇捏了一撮铜粉,指腹搓开凉丝丝的,比爽身粉还细,真的难想象这东西最后能做成能扛住几吨压力的汽车齿轮。很多人对粉末冶金的第一印象就是“压块”,其实核心的巧劲全在粉的配方里——要混多少合金元素,要控制多大的松装密度,全是之前几十年试错攒下来的经验,差一点,最后烧结出来的件性能就不对。
压模的那一下,差0.01毫米都算废件
粉备好之后,就轮到压模环节。装粉的模腔是淬过火的高速钢做的,内壁光滑到能照出人影,模腔公差控制在0.005毫米以内。装粉的时候不能用铲子乱倒,得靠定量送料的伺服机构刮平,多一克少一克,压出来的零件密度就不对,后续烧结完要么翘曲,要么强度不够。这些数都是车间干了二三十年的师傅摸出来的死标准,跟公开的行业手册参数对得上,差一点都不行。

张工说前阵子调试新的汽车同步器齿毂,第一次压出来的件,测下来侧面平面度差了0.02毫米,整整调了三天送料速度——就差那一点点,装到变速箱里跑半年就得磨坏,谁敢用?
压出来的生坯软得像粉笔头,指尖稍用力就能蹭掉一块渣。得把这些软坯整盘推到连续烧结炉里,在氮氢混合的保护气氛围下烧到一千多度,让粉末颗粒之间靠原子扩散焊在一起,变成硬邦邦的金属件。别跟烧陶瓷似的开炉门看啊,进空气的话整炉的件全氧化成废铁,上次新来的小徒弟好奇凑过去开了个缝,半炉不锈钢齿轮直接变锈红色,扣了半个月绩效。

你身边的粉末冶金件,比你想的多
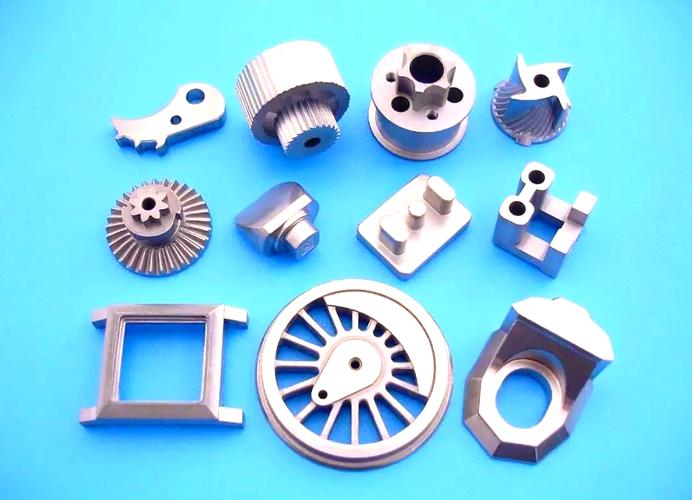
别觉得这技术离你远。你家空调压缩机里的滑动轴承,就是铜基粉末冶金做的——压的时候特意在材料里留出均匀的微孔,浸上润滑油,靠微孔的毛细作用实现长期自润滑,用个五六年都不用额外加油,比普通铜轴承省太多维护的事。
跟传统机加工比,粉末冶金做零件的材料利用率通常可达95%以上。普通机加工从一整块金属上切齿轮,切下来的铁屑能占一半,太浪费。而且批量生产的时候,尺寸一致性特别好,不用后续再铣削打磨,成本能降个三四成。说实话,之前我总觉得机加工切下来的铁屑攒攒就能回炉,算不得什么浪费,直到师傅给我算了一笔账,一块十公斤的合金锭,切完一个齿轮剩下五公斤的屑,来回熔炼的损耗加上机加工的工时,成本比粉末冶金做的同尺寸齿轮高了快一倍。
当然也有局限。太复杂的形状、要求超高强度的关键承力件,现在还是得靠锻件。之前有人说粉末冶金做的件都是“低端货”,其实不然,现在高端的高温合金粉末冶金涡轮盘,已经能用在航空发动机上了,当然那个工艺要求更高,价格也贵得离谱。
上次从车间出来,我拍了半天袖口,还是有细碎的铜粉沾在布料纤维里。这些飘在空气里几乎看不见的细颗粒,最后会变成压缩机里转了十几年的轴承,变成变速箱里咬合精准的齿轮,变成你拧相机镜头时那点顺滑的阻尼。没有什么惊天动地的黑科技。就是车间里师傅盯着压力表拧的半圈螺丝,是调了三天的送料速度,是那炉不敢随便开的保护气烧结炉。工业的本质从来都是这样,把最细的粉,压成最结实的件。