蹲了三天总装车间,我搞懂了机械装配到底在拼什么
2026-11-12 09:22:56 作者:网编
分类:文章
刚进总装车间的那股味儿,混着切削液的淡锈味、机油的黏味,还有通风管道吹出来的、带着点金属冷意的风。耳边全是扭力扳手“咔哒”的脆响,铜棒敲在金属端面上的闷声,还有天车吊着重型部件走过轨道时的轻微嗡鸣。没人扯闲篇,所有人的眼睛都盯着手里的零件,差一丝都不行。
0.01毫米的间隙,得靠手感找
好多人对装配的第一印象,就是把零件拼到一起,拧上螺丝就算完事。哪有那么容易。
就拿机床主轴的轴承装配来说,属于典型的过盈配合——轴承的内圈内径比主轴的轴颈小个几微米,硬砸是绝对不行的。过盈配合的部件硬砸,十有八九会在滚道上敲出肉眼看不见的凹坑,等设备跑起来,那个凹坑的位置就会产生周期性的振动,精度直接掉一个等级。
现在的工艺大多是把轴承放到干冰里冻上大约四十分钟,等内圈冷缩到刚好能套进轴颈的尺寸,戴防冻手套拿出来,对准位置轻轻推到位。等温度慢慢回到室温,内圈胀开,和轴颈的配合就紧得像长在一起。
我见过刚来的学徒,嫌等干冰的时间长,拿铜棒对着轴承内圈哐哐砸了三下,当时看着是装上去了,后来打表测主轴跳动,超了0.02毫米。拆下来一看,内圈边缘被敲出个小坑,滚道上已经有了细碎的划痕。返工花了整整一天,那小子攥着铜棒站在旁边,脸涨得通红。
 车间老师傅用铜棒调整精密轴承装配间隙
别觉得0.01毫米的误差无所谓。机床的加工精度本来就是按微米算的,差个0.01毫米,加工出来的零件就可能超差,整批零件报废的损失,够普通工人小半年的工资。
扭力扳手的“咔哒”声,不是听个响
刚进车间的人,总觉得拧螺丝是最简单的活。真不是。
就拿汽车发动机的缸盖螺丝来说,你要是随便拿个扳手拧到拧不动,等着漏机油漏防冻液吧。正规的装配流程是按对角顺序,分三次加力:第一次拧到额定扭矩的30%,第二次到70%,第三次到100%,最后还要顺着螺纹旋转的方向拧固定的角度。这么一套流程下来,缸垫上的压紧力才是均匀的,不会因为某颗螺丝拧太狠把缸垫压变形,也不会因为某颗螺丝没拧紧出现缝隙。
说出来你可能不信,我第一天在车间蹲的时候,拿扭力扳手拧了三颗螺丝,胳膊就酸得抬不起来——那扳手是按40牛米的扭矩调的,每拧一下都要稳着劲,不能晃,晃一下扭矩就飘了。
没有哪颗螺丝的扭矩是可以凭手感随便定的。风电法兰上的螺栓,要是扭矩差个20牛米,跑个一年半载,螺栓在风载的反复振动下松脱,整个偏航机构都可能出问题。高铁转向架上的螺栓,每一颗的拧紧扭矩、拧紧时间、操作工人的编号,都会存在追溯系统里,跑完全寿命周期都能查到记录。
车间里的扭力扳手,每用半年就要送到计量室校准一次。差1牛米都要重新调,不然拿不准的扭矩,装到关键位置上就是定时炸弹。我之前碰到过外协班组图省事,拿普通活动扳手拧减速箱的连接螺栓,没到三个月,螺栓松了两颗,输入轴的同轴度直接超差,齿轮打坏了好几个齿,维修的成本比省下来的那点时间成本高了几十倍。
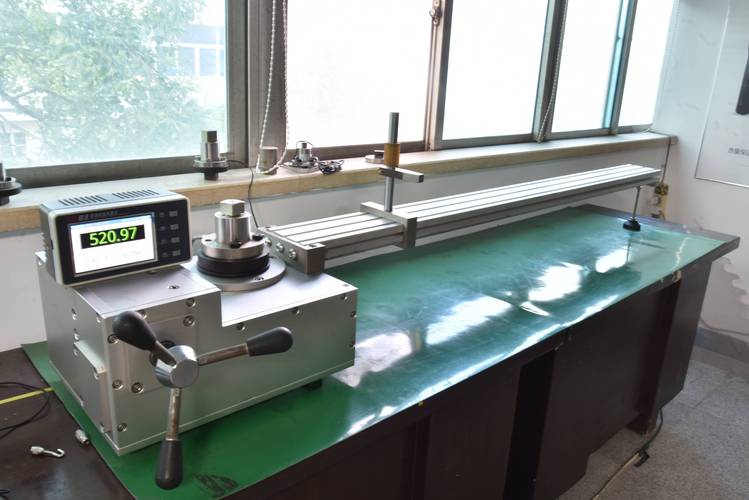 装配工位上带角度刻度的定扭扳手校准作业
装完不算完,跑够了数才算合格
好多人觉得零件拼完、螺丝拧完,这台设备就算装好了。差远了。
就拿工业用的减速箱来说,装完之后要先做空载跑合,从低速到高速分三档,每个转速跑够二十分钟。摸轴承座的温度,不能超过环境温度40度;测输出轴的径向跳动,不能超过0.02毫米;听齿轮啮合的声音,要是有细碎的金属摩擦声,十有八九是侧隙没调对,要么是轴承的预紧力太大。
现在很多工位都装了在线的振动传感器,跑合的时候数据直接传到电脑上,哪段频率的振动不对,系统直接报警。不过干了三十年的老装配工,耳朵比仪器还灵——站在减速箱旁边听个十秒钟,就能说出来是轴承的问题还是齿轮的问题,这种本事是仪器换不来的。
你家里的滚筒洗衣机,脱水的时候要是整台机器在阳台“跳舞”,大多就是装配的时候,电机和内桶的动平衡没调好,配重块的位置差了几克,高速旋转的时候就会产生大的振动。你坐的高铁,能稳到在小桌板上立硬币不倒,背后也是每一个装配环节把误差压到微米级的功夫。
说实话,好多人觉得装配是没技术含量的粗活,真在车间待过就知道,能把一堆公差各不相同的零件,拼成一台能稳定跑十几年的设备,靠的从来不是蛮力。不过话说回来,现在的设备越来越精密,光靠手感也不行,毕竟人的手感是会飘的,累的时候和精神好的时候,拧出来的扭矩可能差好几个档次,所以才需要校准的工具,需要可追溯的记录。
不用什么高大上的口号,就是每一个配合面擦干净,每一颗螺丝拧到规定的扭矩,每一次间隙调整都拿着表测到合格。这些看起来碎的、重复的动作,攒起来就是设备能可靠运行的底气。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
蹲了三天总装车间,我搞懂了机械装配到底在拼什么
文章链接:https://m.zystgy.cn/a/66673