上个月在苏州工业园的钣金车间蹲了三天,就为了盯一款新激光切割设备外壳的试模。
车间里的味道你们懂。切削液混着焊烟的味儿,戴两层N95都挡不住,刚进去十分钟,口罩边缘就能蹭出一层黑油。
当时跟我一起蹲点的设计岗小姑娘,刚毕业没两年,拿着渲染了三个月的效果图,本来想着这次试模能一次过,给领导露个脸。结果第一块钣金件压出来,她盯着那个折出来的硬邦邦的棱,直接傻了。
你以为的工业设计,是给机器穿件好看的外套,选个高级的颜色,把棱角磨得圆润点就行?
从”好看”到”好造”,中间隔着十万八千里
小姑娘当初画的那个外壳侧面,是个大曲率的顺滑弧面,从顶部一直延伸到设备底座,没有任何生硬的折角。效果图里配着柔光,看着跟高端消费电子似的。
结果钣金车间的王师傅拿着卡尺量了两圈,抬头就说:”这玩意儿我们做不了。”
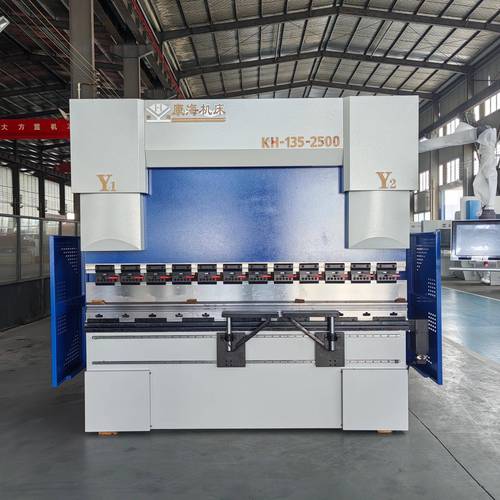
不是不想做。是我们车间那台160吨的折弯机,最小的加工R角是3.2mm——也就是说,所有的折弯位置,最少要留出来3.2mm的圆弧过渡,再小的话,要么把板材压裂,要么直接把模具崩了。她画的那个弧面,曲率半径才9mm,要是硬做,就得开整套的拉伸模具,光模费就要小二十万。
二十万是什么概念?那台激光切割设备的整机毛利才多少?
更离谱的是,她当初为了让侧面的线条更完整,把散热口的位置刚好设在了内部变频器的正前方。也就是说,后期客户那边要是变频器坏了,要换个电容,得先把整个外壳的8颗固定螺丝全拧下来,把整个壳子抬走,才能摸到零件。拆一次最少40分钟。
工业设计的第一优先级,从来不是”好看”,是”好造、好修、好用”。
当时小姑娘站在车间里,脸涨得通红。我也没好意思说重话——毕竟我刚入行的时候,也干过把零件尺寸画得刚好卡着加工公差下限的蠢事,结果产线装不上,被师傅追着骂了半层楼。
藏在1毫米公差里的细节,才是真功夫
很多人觉得,工业设计不就是画个壳子,有什么技术含量?
真不是。
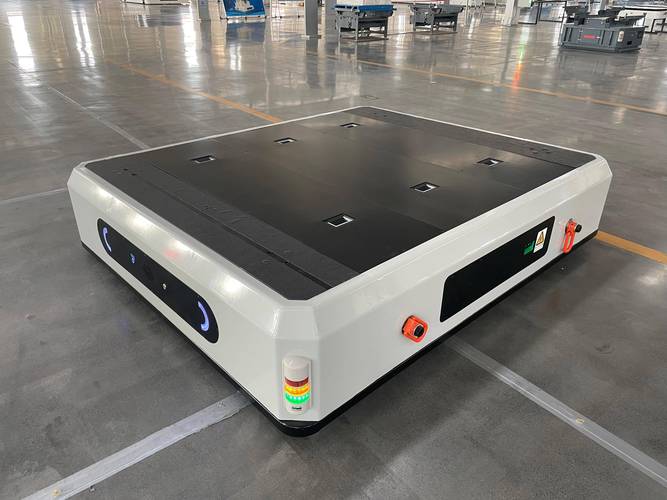
就拿我们现在做的AGV搬运车外壳来说,看起来就是个方方正正的铁盒子,对吧?但这里面的公差,算到头发丝那么细。
比如外壳和底盘的对合缝隙,你留多少合适?
留大了,两厘米的缝里能塞进去一张A4纸,客户拍个视频发朋友圈,说你们这做工跟拼装玩具似的,品牌形象直接垮一半。留小了呢?钣金件焊接的时候本来就会有变形,再加上表面喷粉的厚度——常规喷粉层是80-120微米,看着薄,但是两个对合的面,每边100微米,加起来就200微米,要是设计的时候没留这个余量,喷完粉直接就顶死,缝歪得能斜出去半厘米,装配师傅拿橡胶锤敲半小时都敲不正。
上次试装的时候,师傅直接把样件往我脚边一扔,说:”你们设计的东西,是打算让我们用锤子砸进去是吧?”
当时尴尬得想找个地缝钻。
后来我们把公差重新算,把喷粉余量、焊接变形量、装配错位量全算进去,留了1.2mm的对合间隙,装完之后缝的宽度刚好均匀,不晃,也不顶。就这1.2mm的数,我们前后改了五版设计。
还有那些没人注意的小细节:侧门的边角为什么要留一个3mm的斜切角?不是为了好看,是工人开门的时候手上可能沾着切削液,或者戴着厚手套,这个斜角刚好能让手指扣进去,不然一个光溜溜的平面,你抠都抠不开。门的锁扣为什么装在离地面1.2米的位置?因为普通人抬胳膊的自然高度就是这个数,太低了要弯腰,太高了要踮脚,长期下来维修师傅都要骂娘。
所有能落地的工业设计,本质上都是在给所有参与制造、使用、维护的人”省麻烦”。
那些”反人类”的设计,根本不是故意的
每次刷到网上吐槽工业设备设计反人类的帖子,我都特别有共鸣。
比如之前碰到过的设计,把急停按钮装在操作面板的最下端,离地面快1米,设计师说这样面板的视觉重心更稳,不会头重脚轻。结果安环部评审的时候直接给打回来了——真出事儿的时候人是慌的,手平时就放在离地面1.3米的操作杆位置,谁会弯着腰去够脚边的按钮?
还有更离谱的,把操作屏装得完全垂直,说这样能防反光。结果车间里的顶灯是从正上方照下来的,垂直的屏幕刚好把灯光全反射到操作员眼睛里,干10分钟活眼睛就花了。
你说这些设计师是故意跟用户对着干?真不是。就是他从来没真正去过生产现场,不知道车间里的光照是什么样的,不知道工人戴的手套有多厚,不知道夏天车间里温度能飙到40度,触摸屏上的汗渍要多久擦一次。
现在我们内部做设计评审,有个不成文的规矩:所有来评审的人,必须有至少3年的产线一线经验,纯坐在办公室里画效果图的设计师,说的话没有现场背书,一律不算数。
前几天跟设计部的小年轻聊天,他说现在网上都在讲工业设计要做情绪价值,要让用户看到就”哇”一声。
我没好意思反驳。
你说在车间里,工人能少拧两个螺丝,能不弯腰就摸到急停,能在大太阳下看清楚操作屏上的字,这比啥情绪价值都强。
对吧?