激光跟踪仪在车间测大工件,为什么总差那几丝?
2026-11-13 13:04:00 作者:网编
分类:文章
上周帮苏州一家风电配套厂解决了个老问题。他们拿激光跟踪仪测12米长的轮毂法兰平面度,每次和三坐标测出来的结果差0.08mm,折腾了俩礼拜,换了两台设备,校了三次靶,还是不对。
问题出在哪?
不是设备精度不够,是他们把实验室里的校准逻辑直接搬到了满是机床切削液雾气、地面震动能带得动放在台架上的靶标微微晃的重型装配车间里——这俩场景的测量环境,根本不是一回事。
别先盯着厂家给的“±10μm+5μm/m”参数发呆
很多现场工程师拿到激光跟踪仪,第一反应就是翻参数表,看最大允许误差是多少,觉得只要在标称范围内,测出来的数就是准的。
大错特错。
那个标称值是在恒温20℃、无振动、无气流、地面沉降差小于0.01mm/m的计量室环境下测出来的,真放到重型车间里,环境带来的误差,往往比设备本身的精度误差大一个量级都不止。
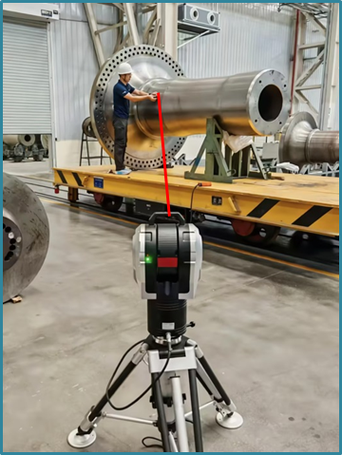
 激光跟踪仪车间现场测量风电轮毂校准场景
温度梯度带来的误差,是现场测量里最容易被忽略的隐形杀手。比如车间里,靠近窗户的地方下午被太阳晒,温度比车间中间高2℃,从跟踪仪站的位置到10米外的靶标位置,哪怕每米只有0.1℃的温差,空气的折射率变化带来的测距偏差,就能到0.05mm以上——这还没算工件本身因为温度不均带来的形变。之前那个苏州的厂就是,跟踪仪就放在离窗户半米的位置,下午两点太阳直晒,跟踪仪的机身温度比靶标高3℃,光轴飘的偏差,就占了那0.08mm差值的七成。
问:那我们现场没有恒温车间,是不是就没法拿激光跟踪仪测准了?
答:也不是。通常我们做10米以上的大尺寸测量,提前1小时把跟踪仪搬到测量位置开机预热,拿个遮光板把直晒的光线挡上,测的时候每15分钟记录一次跟踪仪和测量路径上的空气温湿度,把折射率补偿的参数实时输进去,能把这部分误差压到原来的20%都不到。别嫌麻烦,我见过太多厂为了省这1小时预热时间,最后测出来的数错了,返工花的钱够买半套靶标配件。
靶标安装的小细节,能直接吃掉你一半的测量精度
很多人觉得靶标就是个反光的球,往工件上一靠就行。
真不是。
我们现在用的绝大多数激光跟踪仪靶标,都是带三棱镜的角反射结构,只有当入射的激光束和靶标的中心轴线夹角在±20度以内的时候,反射回来的信号偏差才会在允许范围内,要是你装靶标的支架歪了,激光打上去的角度偏了30度,哪怕设备是刚校完的,测出来的距离也能差个0.1mm以上。
 激光跟踪仪高精度靶标支架安装在风电法兰表面的细节图
还有个很容易踩的坑:地面的震动。很多车间里,旁边的数控铣床在切大工件的时候,主轴转起来的震动频率刚好和靶标支架的固有频率对上,那靶标就会在支架上微微抖,这时候跟踪仪捕捉到的靶标位置,是个动态的平均值,要是震动幅度大一点,测出来的平面度数据,直接就会把本来很平的法兰面,测出个波浪形的偏差。我去年在常州一家轨道客车厂就遇到过,他们测车厢的对接面,每次测出来的平面度偏差都在0.12mm左右,最后发现是测量的时候,旁边的龙门铣正在铣侧墙,震动顺着地面传过来,把靶标支架带得晃,后来把测量时间改在午休的时候,设备全停了,测出来的偏差直接降到0.02mm,和实验室里的结果完全对上。
问:那我们测量的时候怎么判断震动是不是已经影响测量结果了?
答:拿个百分表吸在旁边的固定台面上,表针靠在靶标支架的侧面,要是表针的摆动幅度超过0.01mm,就别测了。通常这种情况,要么换个震动小的位置架跟踪仪,要么等旁边的设备停了再测,别硬扛着出数——毕竟大尺寸工件的装配,差个0.05mm,最后对接的时候可能就得拿大锤敲,敲坏了涂层,后续防锈的成本翻十倍都不止。
别迷信“自校准”功能,现场的校准逻辑和实验室完全不一样
现在很多新款的激光跟踪仪都带自动校准功能,说是开机之后转一圈,就能自动把轴系的偏差给补了。说实话,这个功能在计量室里用没问题,但是在车间现场,真不能全信。为什么?因为自动校准的前提是,校准路径上的所有位置,空气折射率是均匀的,没有温度梯度,没有气流扰动。你在车间里开机自校,旁边的天车从头顶开过,带起来的气流把跟踪仪周围的空气温度搅得忽上忽下,那自校出来的补偿参数,本身就是错的。
我们自己现场用的时候,一般自校完了,还要做个简单的验证:拿一根经过计量的标准尺,放在测量路径的两端,打两个点,看测出来的距离和标准尺的长度差是不是在0.02mm以内,要是差得太多,就把跟踪仪换个位置,重新自校。别嫌麻烦,我之前见过一个供应商的现场工程师,给客户装完设备,拿自校的结果就当精度合格了,结果客户拿标准尺一测,差了0.12mm,最后整个项目验收拖了一个月,两边都闹得不愉快。
💡 给刚接触激光跟踪仪的新手提个醒:别拿车间地面当校准基准,很多车间的水泥地面,放个100公斤的支架,半天就能沉下去0.05mm,你要是把跟踪仪架在水泥地面上,测到一半地面沉了,所有的数据全飘。
❗ 要是测量路径上有遮挡,别硬让激光穿过去,哪怕是半透明的塑料板,或者飘在空气里的切削液油雾,都能让反射信号的强度掉30%以上,测出来的数根本不准。
做工业测量这么多年,我最大的感受就是,激光跟踪仪从来不是什么拿起来就能出准数的“魔法设备”。它本质上是个对环境极度敏感的高精度光机电系统,你对它的环境条件上多少心,它给你的测量结果就有多靠谱。
就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
激光跟踪仪在车间测大工件,为什么总差那几丝?
文章链接:https://m.zystgy.cn/a/68195