早上七点四十,三号线的小张跟我抱怨。昨天夜班,精镗那台加工中心换了两把刀,轴承孔的圆度还是飘。他说,这活儿没法干。
我没接话,先去看切削液。浓度计一测,偏稀。再摸主轴端面——烫手。
降本增效这四个字,我们车间墙上贴了三年。真到了现场,它常常变成另一副样子:切削液浓度低一点,刀片多撑几十件,加班多干两小时。省是真省了,可月底一算单件成本,没动。
为什么?往下说。
先把账算清楚:降本和增效,压根不是一件事
加工一个减速机壳体,它的单件成本大概由这几块摞起来:毛坯、刀具、电费、人工、设备折旧、废品损失,还有在制品压在库里的资金成本。降本,压的是这个总数。
增效呢?是单位时间能吐出多少合格件。注意这两个字。设备综合效率里那三项——时间开动率、性能开动率、合格率——乘起来算,任何一项塌下去,另外两项再漂亮也白搭。
所以现场最常见的翻车是:为了提产量把进给拉满,刀具崩了,废品多了,返修工时把省下的时间全吃掉。产量上去了,成本没下来。对吧?这账很多人不算。
一句人话:省下的钱必须落在每一件合格品上。落不到,就是自己哄自己。
跟着壳体走一趟,钱漏在哪几个环节
第一站是毛坯。铸造出来的壳体,加工余量每多留一毫米,后面的铣削工时、刀具磨损、切屑处理全都跟着涨。近净成形贵一些,但材料利用率上来了,回炉重熔的电和运费也省了。这笔账必须算总账,只盯毛坯单价会看走眼。
第二站是装夹。每多一次装夹,就多一次找正、多一次基准误差。工序集中——车铣复合、一次装夹加工多个面——是增效的硬手段。但设备贵。什么时候划算?批量够大、精度要求高、产品换型不频繁的时候。批量小还硬上,设备折旧能把利润吃干净。
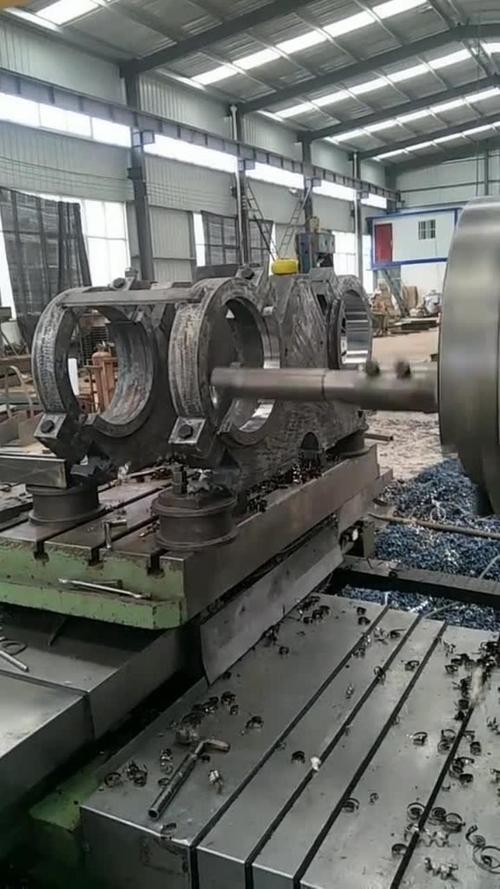
第三站,镗轴承孔。这是整条线最难的地方。刀杆伸出去那么长,长径比一大就颤,一颤孔就废。切削参数不能照搬刀具样本上的推荐值——那是实验室里跑出来的,你的机床刚性、刀柄、冷却方式跟人家不一样。
说到冷却。切削液的浓度、压力、过滤精度,直接关系刀具寿命和表面粗糙度。为了省那点原液钱把浓度调稀,等于拿刀具消耗和废品率去换。划不来。我们车间老师傅的说法是,切削液这笔钱省不得,这话我没有系统的对比数据,但出了几次事之后,我信。
第四站是检测。离线三坐标排队等,在线测头看着贵。可一个孔镗废了,前面所有的工时、刀具、能源全打水漂,还得加上拆件、补焊或者直接报废的处理。把废品拦在源头,比事后全检便宜得多。

最容易踩的几个坑

把刀具寿命榨到极限。刀具磨损是渐进的,寿命最后那一段,尺寸漂移和粗糙度恶化是悄悄发生的。你以为省了一把刀的钱,实际是用调机时间、试切件、返修工时去填。刀贵,停机更贵。这中间的平衡点,得靠台账一点点试出来,不是拍脑袋。
库存越低越好。账面上零库存很漂亮。可一个外协件晚到两天,整条线停在那儿,损失比那点库存资金成本大得多。安全库存是保险费,保费得算进成本里,不能当成零。
不上数据就想优化。能耗分项计量、设备状态监测、刀具寿命台账——这些是增效的地基。数据不准,看板挂得再漂亮也只是装饰。我见过不少厂子,买了一套系统,最后变成给领导看的动画。
下一步:让机床自己说什么时候该停

主轴功率、振动、声发射、切削力。这些信号机床本体早就带接口,很多设备出厂就有,缺的是有人把它接出来、用起来。自适应控制让进给跟着切削载荷走,刀磨了自动降一点,碰到硬点自动收一下。这不是科幻,是已经成熟的东西。
但话说回来,别指望上一套系统就降本。工艺没理清、标准没统一、数据源互相打架,软件只会把混乱放大一遍。
那天下午,我们把切削液浓度调回去,换了一把新刀,重新对刀。头二十件,圆度稳稳的。
小张问,那降本增效还搞不搞。
搞啊。只是得先搞清楚,你省的是哪一笔。