切削液:铁屑堆里那点黏、热和铁锈味
2026-11-14 11:58:08 作者:网编
分类:文章
一开门,先闻见它
早上七点半,加工中心门一拉开,一股潮乎乎的碱味扑脸。地上铁屑混着水,踩上去嘎吱。老周把护目镜往上一推,说:别嫌脏,这玩意儿断了,刀能烧成蓝的,工件表面跟砂纸一样。对,切削液不是单纯降温的水,也不是润滑油。它得同时干四件事:把切削区那几百度高温带走,把铁屑冲走,在刀具和工件之间垫一层膜,还得压住锈和臭。哪一项掉链子,车间就出废品。
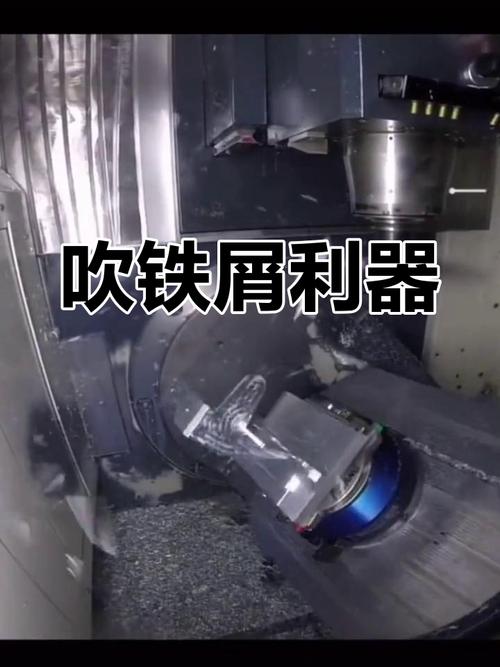 数控加工中心切削液冲洗刀具铁屑特写
喷嘴一开,液柱打上刀尖,声音是闷的。要是变成尖哨,多半没浇到刃口。摸一下工件,烫手。再看铁屑,颜色发蓝,说明热量没被带走。这时候别硬撑,先查流量、压力、喷嘴角度。小问题拖半天,刀具就废。
配液不是兑水,顺序错了黏成浆
有些小厂拿自来水龙头直接冲浓缩液。完了。硬水冒白渣,软水起泡。比例靠手感?手感是最贵的学费。通常兑水比例看牌子,5%到10%常见,具体查厂家说明。折光仪得先校零,滴一滴乳白液体,读数乘系数。系数不是1,别拿纯水读数当浓度。老师傅配液,先放水,再倒液,边倒边搅。慢点。别出疙瘩。像冲奶粉?不对,更像搅水泥浆。浓度低了,容易生锈、发臭;高了,泡沫多、油雾大,工人胳膊痒。
 车间切削液配液站折光仪检测浓度
有人问,能不能一直补浓缩液?不行。杂油、铁屑、细菌都在里面。补进去的液,最后变成一锅黏汤。定期撇油、测pH、查浓度,比加什么神奇添加剂都管用。说实话,很多切削液坏了,其实是管理先坏了。
臭和锈,才是日常敌人
夏天礼拜一开机,水箱冒泡,味道像阴沟。不是液天生臭,是厌氧菌开饭。铁屑、导轨油、烟头,全泡着。杂油浮一层,细菌吃油,产酸,pH往下掉。pH低于8,铸铁件隔夜就长黄毛。怎么治?撇油机、杀菌剂、全换水。杀菌剂不是香水,加多了工人手脱皮。中央系统要循环过滤,不然铁屑糊住喷嘴,刀尖没液,声音发尖。
 加工中心切削液过滤水箱撇油机铁屑沉淀
铝合金怕碱,pH太高会发黑。铜件更娇气,活性硫添加剂一多,表面变暗。钛合金、高温合金,有些工序还得用油基液或者微量润滑。不是一种液打遍天下。换材料,先小样试。拿废料切几刀,看表面、看刀具、看泡沫。别等批量报废才拍大腿。
过滤和喷嘴,别等到拉伤才想起来
 过滤和喷嘴,别等到拉伤才想起来
高压泵一开,喷嘴堵一半,液柱歪了。歪了就打不到刃口。操作工拿铁丝捅,捅完手里全是滑腻。过滤网多久洗?看铁屑量,看水箱。通常每班捞一次浮油,每周清一次磁棒。别问我怎么知道,谁没被拉伤过的工件骂过。集中供液系统更麻烦,管路长,死水区多,细菌乐开花。加曝气、循环、紫外?得算成本。小厂头疼,大厂也头疼。
那普通人跟这汪液体有什么关系?你开的车,发动机缸体缸盖要镗铣;手机中框,铝材要铣;水龙头,铜件要车。刀切下去,就有切削液在忙。它不显眼,但表面光洁度、尺寸公差、刀具寿命,全被它影响。废液处理也得花钱,环保查得紧。便宜货省下的采购费,可能交给污水处理站。
傍晚,老周拿试纸测pH,像测鱼缸。刀还在转。液还在流。他关灯前看一眼水箱,说,明天再撇油。没什么豪言。车间就这样,把黏、热、锈一点点摁住,活儿才出得来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
切削液:铁屑堆里那点黏、热和铁锈味
文章链接:https://m.zystgy.cn/a/68555