凌晨两点四十,车间里只剩切削液的味道和油雾。那台立式加工中心突然“嘀——”一声,屏幕跳出ALM 401,Z轴伺服过载。老师傅从椅子上弹起来,先按急停,再伸手摸主轴箱——烫手。
这画面我见过太多次。数控机床出毛病,一半是刀,一半是热。跟“智能”俩字,关系真不大。
它到底是个啥:把摇把换成脉冲
普通车床什么样?你站跟前,手轮一圈一圈摇,进多少、退多少,全凭眼睛盯刻度。数控机床干的是同一件事——让刀具和工件按一条轨迹相对运动,把多余材料切掉。区别只在:命令从哪来。
命令来自一段代码。G01 X50. F200.,直白得很:走直线,走到X50,每分钟进给200毫米。就这么一行一行往下读。
所以它一点都不聪明。它只是听话。你让它走哪儿它走哪儿,走偏了它自己也不知道——除非你给它装上眼睛。
那只“手”是谁?伺服电机。电机转,滚珠丝杠跟着转,丝杠上的螺母拖着工作台滑。给它一个脉冲,它走一个当量,常见是0.001毫米。这层叫半闭环,位置靠电机尾巴上的编码器反馈。想更准,就在导轨旁边铺一根光栅尺,直接量工作台的真实位置——这叫全闭环。
开环、半闭环、全闭环。精度和成本一层层往上叠。装配车间里,光栅尺的安装面沾点灰,读数都能飘。

这东西是怎么被“攒”出来的
很多人以为数控机床是造出来的。更准确的说法是:装出来的。
底座,通常是铸铁,讲究的用矿物铸件。浇出来不能马上加工,得扔在露天或者车间里“时效”半年甚至更久,让内应力慢慢释放掉。不做的后果是什么?今天调好的精度,半年后自己拧了。我见过一批床身,时效没做够,客户用了三个月,导轨直线度全跑偏。
然后是导轨和安装面。磨出来的。要求再高的地方,还得靠人刮。
刮研这活儿,听着土,其实要命。工人拿一把刮刀,蘸红丹粉,把两块面贴上、推开、看高点。高点在哪刮哪。一下,两下,一个点一个点磨平。巴掌大一块面积,要刮出每平方英寸二十几个点。
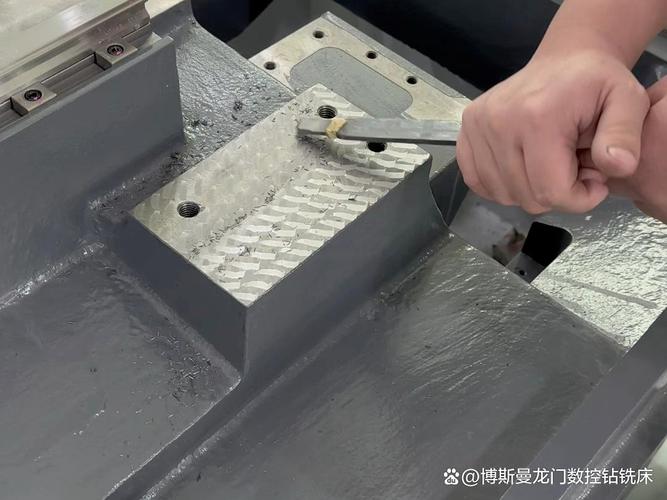
看着像手工活,但一台高精度机床的底子,很大一部分就压在这几下刮刀上。数控磨床磨得再准,也磨不出那种贴合度。
再往上,主轴、丝杠、刀库、防护、钣金、电柜。一步套一步。装完还没完,得测。
激光干涉仪测定位精度和重复定位精度;球杆仪测圆弧插补出来的圆到底圆不圆。球杆仪那张图我印象最深——好好的一个圆,画出来是带几个尖角的“四叶草”,那就是伺服增益没匹配好,两个轴一个快一个慢。
还有件事很多人不知道:刀库里的刀,每一把装上去之前,长度和直径都得对。有的厂用对刀仪预先量,有的直接在机床上用探针一个个碰。漏一把,或者刀柄没夹紧,程序写得再漂亮也白搭。
真正的难点,不是算法,是热和振
热变形。头号老大难。
主轴转起来,轴承发热。丝杠来回跑,也发热。电机发热,导轨摩擦发热,车间环境温度还在变。这些热凑一块,床身就“长”了。不是长很多,可能几十微米。可你要加工的东西公差就几个微米——那就真要命。
所以高端机床会做热补偿。关键位置塞温度传感器,实时读温度,软件里用一个模型算出“这台机器现在涨了多少”,再把这段量补进坐标。问题是:这模型本来就是拟合出来的。结构一变、工况一变,模型就不准了。热补偿到今天还是个活题。
再一个是颤振。
你听见刀在“唱”,其实是刀具和工件在互相打架。切下去,工件让一点;刀弹回来,又切深一点。来回几下,频率一对上,整个结构就呜呜叫起来。加工面出来一道道波纹,肉眼都看得见。
压颤振,看三样:结构刚性、主轴刚性、工艺参数。哪样虚,都会抖。
几个流传挺广的误会
误会一:误差越小越好。
不对,是越匹配越好。加工一个塑料件,非要上五轴镜面铣,不划算也没必要。设备精度、工艺成本、零件要求,得对得上。过精和欠精,都是浪费。
误会二:数控机床就等于高精度。
拆开看——数控只管“能按代码走”。走得多准,看的是机械本身:导轨、丝杠、主轴、结构刚性、热稳定性。同一套数控系统,装在不同机床上,出来的活儿能差十倍。
误会三:编程就是敲键盘。
现场懂的都明白,编一段能开粗、开得动、刀具寿命还扛得住的程序,比坐办公室跑仿真难多了。铁屑往哪排、哪一刀会振、什么时候留余量、什么时候该换刀——这些是耳朵和手感觉出来的。
误会四:五轴就是更强。
五轴能干的,是偏心、斜角、叶轮这种三轴伸不进去的地方。代价呢?结构更复杂,刚性更难保,编程难得多。RTCP(刀尖跟随)听着高级,说白了就是让软件随时补偿两个旋转轴带来的空间偏移。用不上它的零件硬上五轴,等于自己给自己找麻烦。
再往后,会往哪走
我看到几个方向。
一是在机测量。加工完不拆件,探针一测,数据回传进程序,下一步再修。以前是高端活儿,现在中端机型也慢慢铺开了。
二是主轴越来越个性。轻切削走高转速,重切削走高扭矩。有人用电主轴,有人还坚持齿轮主轴——齿面传力,抗重切的时候是真顶。
三是软件和数据。数字孪生、自适应加工,喊了很多年。真做成的不多,因为现场太糙了:铁屑、油雾、电磁干扰、电压波动,随便哪一样都能让“模型”现出原形。
说到底,数控机床就是个特别听话的家伙。它只会按你写的走。走得好不好,一半看你写得多清楚,一半看这台机器自己的底子扎不扎实。
凌晨三点,报警消了。老师傅往主轴箱上贴了张薄膜温度计,回到椅子上,点了根烟。明早还得给它做热平衡。