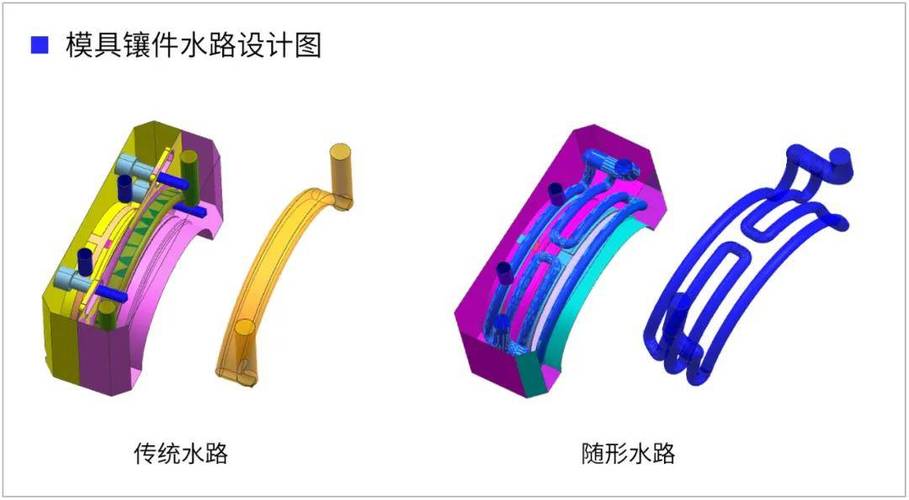
注塑厂最怕什么?冷却不均。翘曲、缩痕、周期长。传统模具水路靠钻头加工,只能走直线。交叉钻孔?可以,但会留下死角,流速一塌糊涂。随形冷却流道,就是让水路贴着型腔轮廓走。弯的、螺旋的、分叉的。传统减材制造干不了,金属3D打印正好接上。
但别急。能打印,不等于能赚钱。这里面坑不少。
金属3D打印做模具,核心不是“打印”,是“热管理”
机械行业里聊3D打印,容易陷入设备参数。激光功率多少瓦,扫描速度多少,层厚多少。这些当然重要。可模具厂真正关心的,是模温分布、冷却时间、顶出变形。流道设计错了,设备再贵也白搭。
随形冷却的价值在于把热量从热点带走。熔融塑料凝固时放热,厚壁区域、筋位、boss柱附近,温度往往最高。传统直线水路离这些区域远,冷却慢。随形流道可以贴着热区绕。周期缩短,翘曲下降。听起来很美,对吧?
关键点:流道截面不一定越大越好。圆管、椭圆、D形截面,压降和换热能力完全不同。通常需要模流分析配合CFD,不然打印出来才发现流量不够。可查证的方法是做模流+冷却分析,对比不同流道方案。
LPBF、DED,选哪个?别被宣传册带偏
做金属模具,常见路线是激光粉末床熔融(LPBF)。粉末铺一层,激光扫一层。层厚通常几十微米,具体看设备和材料。优点:精度好,复杂流道能做。缺点:尺寸受限,需要支撑,粉末清除麻烦,热应力大。
定向能量沉积(DED)适合大尺寸近净成形,比如大型注塑模胚堆焊修复。精度不如LPBF,后续加工余量大。还有粘结剂喷射,效率高,但致密度和收缩控制要仔细。选路线,先看零件尺寸、批量、材料、后工工序。不是越贵越对。
❗ 有个常见误区:把模具3D打印当成“一键成型”。实际上,打印完只是半成品。热处理、线切割、铣削、抛光、去应力,一个都跑不掉。
支撑结构、热变形、粉末清除:量产路上的三只拦路虎
先说支撑。悬垂角度超过大约45度,通常就要加支撑。可流道内壁的支撑怎么去?粉末怎么倒?这就要在设计阶段做自支撑流道,或者把流道拆成可拼合模块。DfAM,面向增材制造的设计,不是画完图再补救。
再说热变形。LPBF过程里,熔池快速凝固,温度梯度大。零件越厚,残余应力越猛。基板预热、扫描策略、分区扫描、支撑布局,都会影响开裂和翘曲。模具钢尤其敏感。H13、1.2344、马氏体时效钢,工艺窗口不同。供应商说“能打”,你得让他拿金相、致密度、硬度数据。
粉末清除更不能马虎。流道里残留粉末,装配后就是污染源。复杂内腔需要超声、振动、化学清洗。有些设计为了好排粉,会留工艺孔,最后再封焊。封焊质量不过关,高压冷却时漏给你看。

问与答:模具厂最关心的几个现实问题
问:随形冷却模具一定能缩短注塑周期吗?
答:不一定。周期由壁厚、材料、模温、保压、顶出共同决定。随形冷却改善的是局部热平衡。如果原来水路已经够均匀,提升可能很小。通常先做模流分析,看热点在哪,再决定要不要上3D打印。
问:3D打印的模具钢,寿命能跟锻钢比吗?
答:看材料、工艺和后处理。LPBF成形的模具钢,致密度可以做到很高,但各向异性、残余应力、表面粗糙度会影响疲劳寿命。合理热等静压+热处理后,很多场景能用。高磨损、高冲击工况,还是建议谨慎评估。
问:改随形冷却,注塑参数要不要重调?
答:必须重调。流道一变,模温分布就变。冷却时间、保压曲线、甚至料温都可能要动。拿旧参数直接跑,轻则周期没降,重则缩痕转移。
成本账怎么算?不是单看打印费
3D打印模具的成本,打印费只是明面上的。还有设计仿真、粉末材料、支撑去除、热处理、机加工、检测。传统模具钢便宜,加工成熟。随形冷却模具贵,但它可能带来周期缩短、良率提升、翘曲减少。值不值,要按产品产量和附加值算。
💡 一个实用判断:高价值、小批量、形状复杂、冷却不均严重的零件,更适合先试。大批量低毛利产品,除非节拍瓶颈卡在冷却,否则别硬上。模具寿命、维修便利性也要算进去。
还有尺寸限制。LPBF设备成型舱通常几百毫米级,具体看型号。大模具可以镶件化,把随形冷却部分做成镶块,再装进模架。这样成本可控,也方便更换。
设计端要改什么?给机械工程师的清单
- 流道距型腔表面距离:太近,冷却快但应力集中;太远,效果打折。通常要结合材料和压力做仿真。
- 避免尖角:尖角处应力集中,也容易积粉。圆角过渡更稳。
- 自支撑角度:能不用支撑就不用。流道内部支撑最难去。
- 排粉孔:提前留,别等打印完才想。
- 螺纹、顶针、水路接头:避让清楚。3D打印不是万能,该留的加工余量要留。
说实话,很多项目死在“设计没改,直接拿传统模具图去打印”。那当然翻车。3D打印给的是自由度,不是自动优化。
最后聊点行业里的真话
展会上,金属3D打印模具样品很漂亮。流道弯弯绕绕,像艺术品。到了车间,粉末清除花两天,热处理裂一件,抛光又发现内部缺陷。这种事少吗?不少。
但这不代表方向错了。随形冷却在注塑模、压铸模、热冲压模里,确实有硬需求。关键是把3D打印当成一套制造系统,不是一台神奇机器。材料、工艺、设计、后处理、检测,少一环都不行。
如果你正评估项目,先做小镶件。别一上来就整模。跑通热平衡、寿命、维修,再放大。这样稳。