上个月在车间碰上一个怪事。灌装机运行得挺稳。灌装量抽检,±1%以内。可成品微生物超标。整批退。老板脸都绿了。拆开无菌灌装阀一看——密封圈背面糊了一层奶垢。像干了的酸奶皮。啧。
这不是孤例。很多号称无菌灌装的产线,败就败在灌装机的一个小角落。不是灌装精度。不是杀菌时间。是CIP洗不到、SIP蒸不透的静区。
不是流量不够,是CIP回路里有“静区”
说到CIP,很多人第一反应是加大流量。或者提高碱液浓度。说实话,方向偏了。清洗效果靠什么?靠壁面剪切力和表面润湿时间。不是泵出口压力表读数。
无菌灌装机的阀组内部,结构复杂。阀座、阀杆、波纹管、O形圈沟槽,到处是缝隙。正常管道流速,通常建议1.5到2.1米每秒。可到了阀腔,截面突变,流速可能掉到0.3米每秒以下。洗液在那儿打转。进不去,出不来。尤其阀座背面。那个位置,酸碱都碰不到。
更要命的是盲管。为了装压力传感器或者取样阀,焊一截短管。长度超过管径两倍,就是死水区。CIP时洗液根本置换不进去。SIP时蒸汽也排不干净空气。空气是隔热层。蒸汽进不去,温度就上不去。微生物活得好好的。
设计阶段能救。阀岛倾斜安装。排净口朝下。避免T型三通。管道焊接用轨道焊,内壁无凹坑。这些老生常谈,但现场见过太多反面教材。有的灌装机买回来,管道拐弯比迷宫还绕。清洗验证纸上谈兵。

还有一点。CIP回流管路背压。如果回流不畅,洗液在阀腔里停留时间短。有些厂为了省清洗液,回收再用。回收液里的悬浮物,会把阀座划伤。划痕又藏菌。恶性循环。❗
蒸汽屏障与SIP:温度到了不代表灭菌到了
无菌灌装机靠什么维持灌装区无菌?通常是蒸汽屏障。也就是在灌装阀口周围形成一道正压蒸汽帘。防止外部空气倒灌。但蒸汽屏障压力不是越高越好。太高,冷凝水多。太低,屏障失效。一般设备手册会给范围,比如0.5到1.5 bar。实际得看阀口结构。可查证的是,很多无菌灌装验证指南会要求监测压差和蒸汽饱和度。
SIP更坑。蒸汽通进去,温度传感器显示121度。维持30分钟。看起来没问题。可最冷点呢?传感器装在哪?通常装在蒸汽出口附近。那个位置已经是过热蒸汽了。真正难灭菌的地方,是阀座密封背面、波纹管夹层、水平管道下缘。冷凝水积在那里。温度可能只有100度出头。达不到灭菌要求。
怎么找冷点?做热分布测试。布热电偶。或者用生物指示剂。嗜热脂肪地芽孢杆菌。不过指示剂也有假阴性。菌片被冷凝水泡了,蒸汽接触不到。结果还是阳性。得结合F0值计算。但F0是累积值,不能只看终点温度。唉,说起来复杂。现场更复杂。

问:CIP酸洗碱洗都做了,为什么微生物还是超标?
答:先别加大浓度。查三处:阀座背面、O形圈沟槽、波纹管夹层。那里可能压根没接触洗液。拆开,用内窥镜看。如果有奶垢或者水渍,说明清洗覆盖不到位。改阀件结构,或者增加脉冲清洗。别只怪消毒剂。
灌装精度漂移?先别调伺服,可能是密封件在“呼吸”
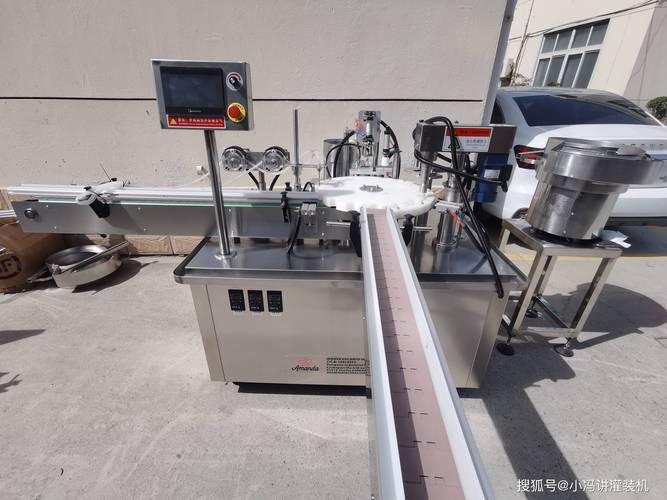
灌装机灌装精度出问题,操作工第一反应是调伺服参数。打开HMI,改加减速曲线。或者改灌装时间。有时候能糊过去。但过两天又漂。为什么?因为根因不在参数。
无菌灌装阀的密封件,通常是EPDM或者硅胶。SIP时高温蒸汽,CIP时冷热交替。密封圈会热胀冷缩。行话叫“呼吸”。一呼一吸,预紧力变了。阀杆行程没变,但实际开度变了。灌装量就飘。还有的阀采用膜片。膜片老化后,弹性模量下降。背压一波动,膜片鼓起。物料通道截面变化。流量当然不稳。
物料特性也捣乱。含气饮料、高黏度酱料、带颗粒的果酱。灌装阀关闭时,会产生水锤。压力尖峰把密封面冲出一道细缝。微漏。看着不明显。但一批下来,灌装量分布双峰。有的多,有的少。统计过程控制图上,Cpk掉得厉害。
排查顺序?我一般这样:
- 先看阀座密封面:有没有划痕、颗粒嵌入。用放大镜,别用肉眼。✅
- 再查O形圈:材质对不对?耐温耐碱等级够不够?压缩永久变形量是否超标。
- 然后查蒸汽疏水阀:如果堵塞,冷凝水积在阀腔。SIP失败,还影响灌装温度。
- 最后才动伺服参数:而且要一次只改一个变量。改完做30个灌装称重。别拍脑袋。
问:无菌灌装机的灌装阀多久拆检一次?
答:别死守固定周期。看产品。乳品通常每运行120到200小时,或者每批次CIP后做目视。高酸高盐产品,密封件老化快,可能每50到80小时就得查。但最终得按验证周期来。通过趋势数据决定。别等微生物超标再拆。那时候整批已经废了。
别只盯着灌装机主机,外围也坑人

有个客户,灌装机是进口的。无菌灌装阀保养得锃亮。结果还是染菌。查了三天。最后发现是无菌空气过滤器的疏水阀漏气。外部环境湿度高,过滤器芯受潮。无菌空气带菌。还有一次,是瓶盖灭菌隧道的问题。盖子表面温度到了,但瓶盖内衬没到。灌装机封盖后,菌从盖子进。冤不冤?
所以,无菌灌装是个系统。灌装机只是其中一环。CIP站、SIP管路、蒸汽品质、无菌水、层流罩、甚至操作工的手套。都得管。蒸汽品质尤其重要。工业蒸汽如果含铁锈、含胺类添加剂,会污染产品接触面。通常要求洁净蒸汽。但很多厂没装在线电导率仪。也不检测不凝性气体。💡
说个实在建议。如果你们的灌装机经常在灌装精度和微生物之间反复横跳。别急着换设备。先做一次清洗验证。用核黄素涂层法看覆盖。用压力传感器测SIP冷点。用内窥镜检查焊缝。这些花不了太多钱。但能救命。
最后吐槽一句。有些设备供应商,说明书里写CIP流量多少、SIP温度多少。但没写阀腔最小流速。也没写密封件寿命。买灌装机的时候,一定让他们提供可清洁性设计报告。没有?那得留个心眼。毕竟,灌装机停一天,损失不是小数目。对吧。