先讲个现场的事儿。
几年前在一家日化厂的灌装线尾部,我盯着一台圆瓶贴标机看了整整一个下午。机器动作很快,瓶子从星轮里出来,转着圈,一张薄薄的标签“啪”地贴上去,刷子一压,走了。看着特别简单。
然后那天下午它歪了。不是机器坏了。是那批PET瓶子的壁厚差了一点——吹瓶的时候模具温度不均匀,瓶子椭圆度超差。标签一贴,绕着瓶身走一圈,首尾接口处错开两毫米。质检判定不合格,整线停。
我说这个不是要讲故事。是想说清楚一件事:贴标机真正的功夫,不在“贴”这个动作上,而在“对准”上。
标签不是“贴”上去的,是“剥离”下来的
很多人以为贴标机里有个像喷墨打印机那样的头,把标签一张张吐出来。不是。
不干胶标签来的时候是卷着的。一张挨着一张,粘在一层涂了硅油的底纸上。硅油的作用就一个:让胶粘不住纸。
关键零件叫剥离板。一块很薄的金属板,前端收成一个很尖的刃口。标签跟着底纸一起走,走到这个刃口上,底纸被强行折向下方,标签因为自身有一点挺度,不肯跟着折,就“翘”起来了。

就这么一翘,标签前沿脱离了底纸,悬在半空。这时候产品正好从下面经过,两者一接触,胶的初粘力把标签拽走,压标辊再跟着一压。完事。
所以你看,这里面没有“抓取”和“放置”。标签是自己跳过去的。时间窗口只有几十毫秒。
出标速度和产品速度必须匹配。快一点点,标签被提前剥离,悬空那一段会飘;慢一点点,标签还没完全脱离就被产品硬拽,边上会起皱。就是这个“匹配”两个字,把一台贴标机从“能动”变成了“能用”。
机器里那些看不见的较劲
拆开一台贴标机看,结构其实不复杂。放卷轴、几个导辊、一组牵引辊、剥离板、压标机构、收废纸的卷轴。再加上一堆传感器。
但真正难的地方,全在“力”上。
张力控制是第一关。标签卷从满卷走到空卷,卷径一直在变小。同样一个扭矩,满卷的时候和空卷的时候,拉出来的纸带张力完全不一样。张力一松,标签在剥离板前面会起波浪;张力一紧,底纸被拉伸变形,出标长度就漂了。做过这行的都知道,换卷那一下最容易出废品。
解决办法不神秘——摆辊加编码器,或者更直接一点,伺服电机做力矩闭环。摆辊被拉偏多少,就知道张力是大了还是小了,控制器马上去调放卷电机的扭矩。听着简单,调参数能调死人。

第二关是同步。产品是输送带送过来的,有编码器测速;出标是伺服在驱动。两个运动的轴要咬合在一起,中间还得留一个“提前量”——因为标签从剥离板到贴上瓶身,中间还有一小段距离和一点点时间。
这个提前量,有的厂家叫“出标延时”,有的叫“预出标距离”。名字不重要。重要的是它会随着速度变化而变化。低速调好了,一提速就歪。所以现在的机器基本都要做速度补偿,把参数做成一条曲线。
说实话,一台贴标机的调试时间,八成花在这上面。
贴歪了,先别骂机器
现场待久了会发现一个规律:贴标不良里,机器本身的问题可能只占一小部分,大头在被贴的那个东西上。
瓶子圆不圆。这个最常见。塑料瓶吹出来,壁厚不均,椭圆度超差,标签绕一圈,首尾就对不上。玻璃瓶好一些,但玻璃瓶也有合模线。
再一个是表面能。有些塑料,比如PP、PE,天生“不亲胶”。你对着一块PP板贴上标签,用手一撕,干干净净就下来了,胶全留在标签上。这不是胶不好,是材料表面能太低。得先做电晕处理,或者火焰处理,把表面能提上去。很多人不知道这一步,光在那调压力,白费劲。
还有温度。冬天车间冷,胶变硬,初粘力下降。同一台机器,同一批标签,夏天好好的,冬天就开始飞标。车间温度上不去,就得换低温胶。
所以说,贴标这件事,机器、标签、胶、被贴物,四个东西是一个整体。哪个环节掉链子,最后都表现成“机器贴不准”。
形态五花八门,原理就那一个
贴标机按产品形状分,能分出十几类。圆瓶全周贴、半周贴、平面贴、侧面贴、顶面贴、转角贴、双面贴。
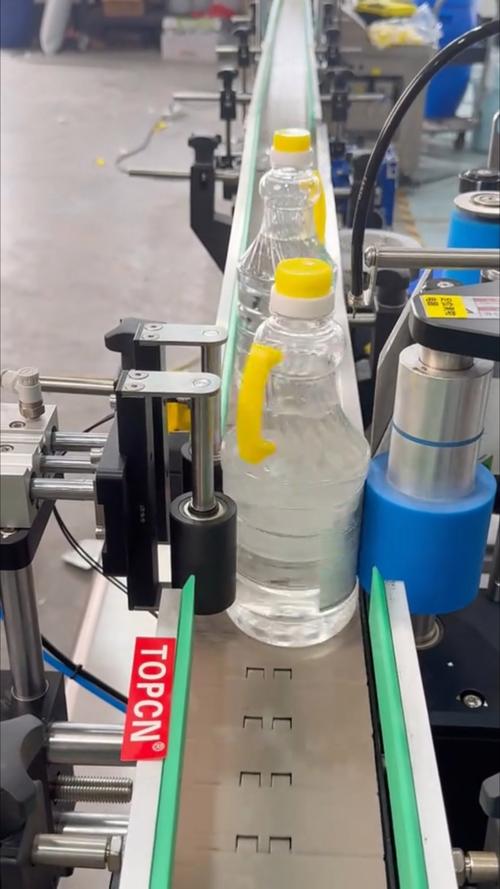
圆瓶全周贴最有意思。瓶子要一边走一边转,标签从剥离板出来后,前端先贴上瓶子,然后瓶子自转,把整张标签“卷”上去。这个过程里,瓶子的转速和标签的出标线速度必须一致,否则标签会被拉伸或者堆积。标签材质如果是那种软趴趴的PE薄膜,拉伸几乎是必然的——所以有些高要求的线,会用伺服驱动搓滚机构,让标签自己往前送,产品只负责接。
转角贴更麻烦。一张标签要同时贴到两个互成角度的面上。这时候标签必须能拉伸、能变形。纸标签基本做不到,得用薄膜标签。压标机构也得配合——海绵太软会起皱,毛刷太硬会刮伤,气囊式压标板是现在比较稳妥的选择。
说来说去,原理还是那个:剥离、转移、压附。变的是几何形状和时间窗口。
往后看,机器在往“柔性”走

这两年跑展会,一个明显的感觉:机器本身的结构没怎么变,变的是控制和视觉。
以前换一个瓶型,得换星轮、换导板、换压标辊,机械件搬一堆,调半天。现在有些线,机械件还是那套,但相机一装,检测到标签偏移,伺服自动补偿。小批量多品种的订单越来越多,一个品种跑一整天的活儿在减少,这个趋势逼着贴标机必须能“随时换”。不换机械件也能贴准,这才是价值所在。
还有免底纸标签。底纸在整卷标签里占了差不多三分之一到一半的厚度,用完就扔,纯粹的废料。免底纸的方案是直接把胶面朝外卷起来,靠特殊的离型涂层或者表面处理让它不粘连。省材料,也省了收废纸的机构。不过话说回来,这东西对设备和胶的要求更高,眼下主要还是在高附加值的产品上看到。
视觉检测也在标配化。以前贴完标靠人眼抽检,现在线尾一台相机,偏移、翘边、缺标,全检。检测结果还回传给贴标机做闭环。
我觉得,以后贴标机这个设备会越来越“隐形”——机械部分做得越来越不起眼,功能都跑到算法和伺服里去了。但有个东西不会变:标签和产品接触的那几十毫秒,还是得靠机械去完成。物理规律不讲情面。
最后说个小事。那台歪标的机器,我们最后是去查了吹瓶机的模具。换了一组加热管,瓶子圆度回来了,标签也不歪了。贴标机从头到尾没动过一颗螺丝。
很多时候就是这样。