推开门,一股淬火油味先撞过来。磨床正在吃一个套圈,砂轮和钢件接触的地方,嘶——白亮的水汽往上冒。工人盯着冷却液喷嘴,手里捏着一根铜丝,像给小孩掏耳朵一样,把铁屑从油槽里挑出来。这就是工业轴承的日常。它不站在台前,只藏在轴和座之间,转起来没声音,坏了才有人想起它。
先把那个圈儿说清楚
拆开一个深沟球轴承,能看到内圈、外圈、钢球、保持架,有时候还有防尘盖。内圈套在轴上,外圈坐进轴承座,钢球在两条沟道之间滚。载荷从轴传到座,摩擦从滑动变成滚动。听着挺轻巧,对吧?可要让几千个、几万个零件朝同一个方向使劲,尺寸差一丝,声音就变调。
轴承分很多种。深沟球轴承转得顺,扛径向力;圆锥滚子轴承能同时吃径向和轴向力,车轮毂里常见;调心滚子轴承允许轴有点歪;角接触球轴承在机床主轴里成对用,转速高,刚性也不差;推力轴承专门顶着轴向载荷。选型不是挑贵的,是看工况——转速、载荷、温度、润滑、安装空间,少问一句都可能选错。
有人觉得轴承就是个标准件,拿来就用。这话对一半。标准件说的是尺寸互换,不是说装上就万事大吉。轴和座的公差、形位公差、表面粗糙度,都会把轴承的命改掉。
钢怎么变成能转的圈
轴承钢通常用高碳铬钢,常见牌号 GCr15。也有渗碳钢做大型或冲击工况。下料、锻造、球化退火、车加工,先车出一个毛坯圈。这时候它像一块粗饼,黑皮还在。接着热处理:淬火、回火,硬度往上走。硬度高,磨起来就费劲。
磨工怕啥?怕变形。热处理一冷一热,套圈椭圆了,后面磨削就得一点点找回来。端面先磨平,外径磨圆,沟道磨出弧度。沟道曲率半径和钢球要匹配,太紧,摩擦大;太松,接触应力高。这个“松紧”靠机床进给和砂轮修整保证。修整器金刚石笔走过砂轮表面,发出细碎的嗒嗒声。声音变了,老师傅会停一下,拿气动量仪再测。
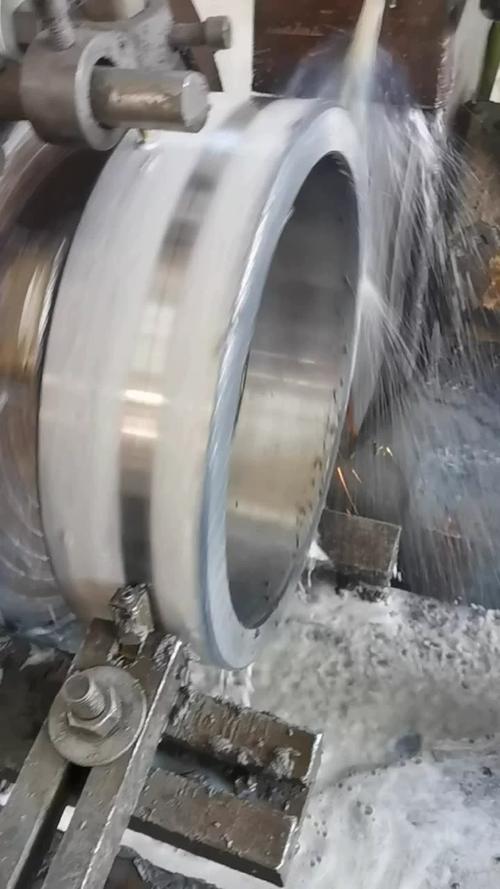
超精加工是收尾的狠活。油石压在沟道上来回摆,把磨削留下的纹路打碎。表面越细,噪音越低。可超精太狠也不行,会把沟道形状修歪。所以现场经常看到操作工一边看表,一边用手背贴一下工件——不是玄学,是听振动、摸温升。
热处理之后还要查金相、硬度、脱碳层。磨削之后要看圆度、圆柱度、沟形。这些词听着枯燥,到了装配线上全是声音。一个圈转起来有“沙沙”声,可能不是缺油,是沟道有波纹度。
装配台和检测台
钢球、滚子、保持架,从清洗机出来还得过检。清洗不干净,一颗铁屑就能划伤沟道。装配线有的自动化程度高,机械手抓球、分球、铆保持架;有的小批量还在手工配游隙。游隙这个事,说起来就头疼。轴向游隙、径向游隙,冷态热态还不一样。装到电机上,转子一热,游隙可能变小。小了,轴承发卡;大了,轴窜动。
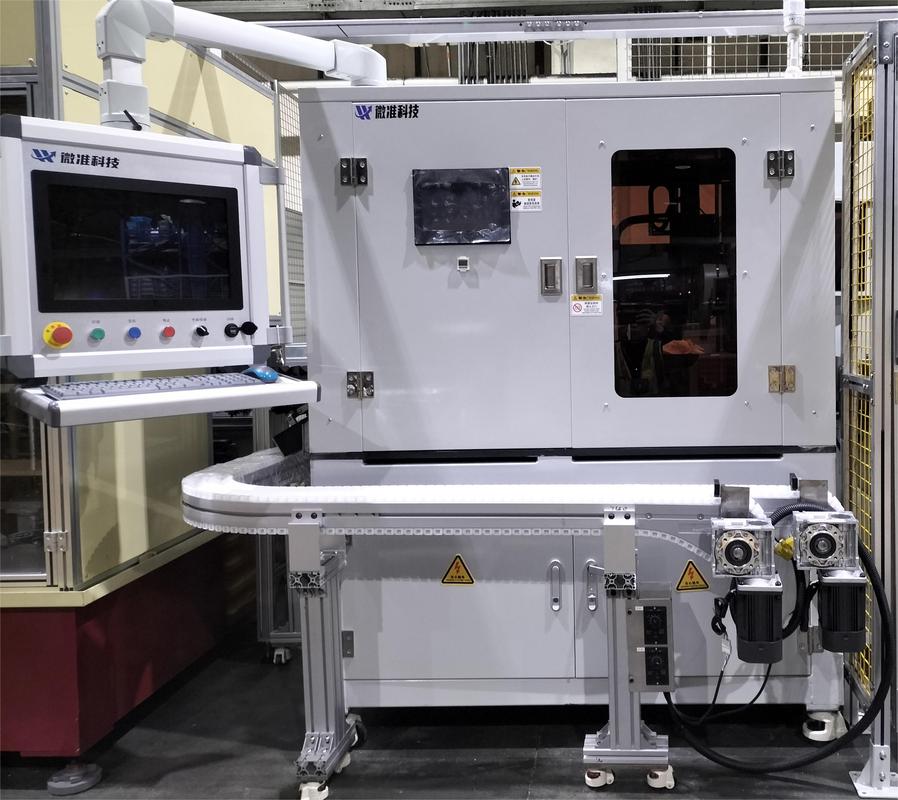
质检台上摆着振动仪、游隙仪、圆度仪。振动值用分贝或者加速度表示,客户有时只写“低噪音”,到底多低,得看测试条件。转速、润滑、安装方式,都会改变结果。所以同一批轴承,在不同台架上测出来可能不一样。这不是耍赖,是工况在说话。
现场有个常见误会:轴承转起来发烫,就是质量不行。其实润滑脂加多了也发热,预紧过大也发热,座孔不圆也发热。拆下来看,沟道可能一点事没有。轴承是系统里的一个环节,不是孤立的零件。把它当替罪羊,换多少个都白搭。
难在哪儿,用在哪,往哪走

工业轴承的难点,不在单个尺寸,而在批量一致性。一个套圈磨到微米级不算奇迹,十万个套圈都磨到那个区间,才算本事。车床、磨床、热处理炉、检测机,任何一环飘一点,后面就得靠人工挑。挑出来的废品不是数字,是电费、刀具、工时,还有半夜停线的火气。
它用在哪?电机、风机、水泵、机床主轴、汽车轮毂、轧机、风电主轴、盾构机刀盘……说不过来。普通人也躲不开:你家里的空调外机、洗衣机、电梯、地铁车门,里面都有轴承在转。它坏了,不一定是“轴承质量差”,可能是安装敲偏了,润滑脂加错了,或者密封进了水。
举个例子。电机异响,有人上来就换轴承。换完还响。一查,端盖同轴度超差,或者轴电流把沟道电蚀了。再比如汽车轮毂,过个水坑就嗡嗡响,拆开看,润滑脂乳化。轴承没碎,可它已经不舒服了。这类事在车间里一抓一把,听着像段子,实际全是振动和温度留下的证据。
往前看,也不是只有钢。陶瓷球混合轴承在高速电主轴里已经常见。陶瓷球轻、硬、耐温,但贵,而且对配合件不客气。塑料保持架、特殊涂层、传感器集成轴承,也在往细分场景里钻。免维护、长寿命,是方向。可现场老师傅有句话:轴承是精密件,也是“伺候”出来的。安装对中、清洁、润滑、预紧,哪一步偷懒,它都记着。
夜深了,车间剩下磨床的油泵还在哼。一个套圈卡在量仪上,屏幕跳出数字。操作工用记号笔在纸盒上写了个“超差2微米”。没人大惊小怪。明天调一下砂轮,再磨。工业轴承就是这么个东西——转起来不打眼,背后全是铁屑、油、量仪和人的耐心。