先看现场:锅炉房里的账,多半是糊涂账
我头一回去那家做脱水蔬菜的厂子,锅炉房在车间后头,铁门一推开,热浪糊脸。
一台四吨的链条炉排锅炉正烧着。炉门口站着操作工,手里一把长柄火钩子,时不时往里捅两下。我问他,排烟温度多少?他愣了一下,说表上指针指到那儿,没细看。我再问,过量空气系数呢?他笑了,说那是啥。
这不怪他。很多厂的锅炉房就这么运转——烧得动、蒸汽够用、不报警,就算交差了。至于一年烧掉多少煤、多少气,那是财务的事。
可账一算就吓人。
蒸汽锅炉的热效率,看着小数点后一位的变化不起眼,摊到一年几千上万小时的运行时长上,就是几十万甚至上百万的燃料钱。我不编具体数字,每个厂的负荷率、燃料价格、运行时长差太多,但原理是死的:热效率提一个点,燃料账单就跟着掉一块。

热量都从哪儿跑掉的
要节能,先得把出口堵上。
锅炉里的热,本来应该全钻进水里变成蒸汽,或者进热水管网。可实际上有四五个大口子在漏。
最大的一口,是排烟热损失。烟囱里冒出去那股白烟,全是钱。烟气温度越高,带走的热越多。经验上,排烟温度每往下压十五到二十摄氏度,热效率差不多能回来一个百分点。听着不多?排烟温度从两百度降到一百四十度,这就六七十度,算算吧。
第二口,不完全燃烧。分气体不完全和固体不完全。前者是CO,后者是灰渣里那些黑乎乎的碳。这东西一出现,就是燃料没烧透就跑了。
第三口,风给多了。有人觉得送风越大烧得越旺,这是错的。风多了,烟气量就大,同样的炉膛温度下带走的显热就多,排烟损失跟着涨,风机还得多耗电。
但风也不能少。少氧就出CO,冒黑烟,那损失更大。所以要卡在一个窄区间里。燃气锅炉大概一点一到一点二,燃煤的宽一点,一点二到一点四上下,具体看炉型和煤质。
第四口,散热。炉体、汽包、管道、阀门,凡是烫手的表面都在往房间里放热。保温层掉了、裂了、被踩瘪了,这块就悄悄涨上去。
还有排污。这个容易被忽略。锅水含盐量高,得定期排掉一部分,排的是热水,补的是冷水,一来一回都是热量损失。水质管好,排污率就能压下来。

省煤器、空预器,这俩才是主力
烟气从炉膛出来的时候还有几百度。直接放走太可惜。
所以锅炉尾部通常挂两件东西:省煤器和空气预热器。
省煤器说白了就是个换热器,让烟气去烤给水。给水先在这儿从常温升到一百多度,再进锅筒。烟气自己呢,温度就掉下来了。一进一出,两头赚——排烟温度低了,给水温度高了,燃料就省了。
空气预热器同理,让烟气去烤进炉的冷空气。热空气进炉膛,着火快、燃烧旺,低负荷时炉温也稳得住。
听起来简单,做起来有坑。
最大的坑叫低温腐蚀。烟气里有水蒸气和硫的氧化物,碰到温度低于酸露点的金属壁面,就凝出稀硫酸,专啃钢管。燃煤锅炉的酸露点,常见说法在一百到一百五十度之间,硫分越高、水分越大,露点越高。所以省煤器出口水温、空预器壁温不能一味往下压。压过了,管子半年就烂穿,修一次的钱够你省好几年燃料。
这就逼着设计者做取舍。要么把排烟温度卡在腐蚀线以上,要么用耐蚀材料、加涂层、做可拆卸式空预器方便换管。有些厂干脆上热管式或复合相变换热器,把壁温提上去。
还有一个工程上的老毛病:积灰。换热面一挂灰,热阻立刻上去,效果断崖式下跌。所以吹灰器得勤动,声波吹灰、蒸汽吹灰各有各的适用场景。这块投入不大,回收却特别直接。
水侧的事儿,比烟气侧更容易被忽略
说个细节。
受热面上结了水垢,一毫米厚,传热系数可能掉下去一大截。水垢的导热能力比钢差几十倍甚至上百倍。金属壁的温度被闷上去,效率掉了不说,还有爆管风险。
所以软化水、除氧、加药这些看起来跟节能不搭边的事,其实全在节能账本里。给水除氧做不好,氧腐蚀上来,管壁腐蚀产物又变成新污垢,恶性循环。
冷凝水回收也是老生常谈,但很多厂做得不到位。蒸汽用完后的冷凝水,温度还有八九十度,还带着软化处理的成本,白白排掉太亏。问题在于管网长、疏水阀漏、回水带铁锈、水质不稳,收回来反而容易出事。所以得一步步来,先把就近的、干净的、量大的那部分收回来。

几个常见误解,顺手拆一下

误解一,效率越高越好,直接买最高效的锅炉。
不对。锅炉的实际运行效率,跟它的设计工况和你的负荷曲线对不对得上关系极大。一台设计在满负荷的高效锅炉,长期在百分之三四十的负荷下跑,效率一样难看。选型要看真实的负荷分布,不是铭牌上那个数。
误解二,加个余热回收装置就万事大吉。
也不对。能回收多少,取决于排烟温度能压多低,而能压多低又取决于露点和材质。硬压,腐蚀和堵塞等着你。更别说换热器本身还带来烟侧阻力,引风机电耗会上去。
误解三,全自动控制就等于省钱。
自动控制有用,但它得先有靠谱的测点。氧量探头不校准,烟气分析仪常年不检,控制再聪明也是瞎调。很多所谓的智能燃烧优化,第一步工作其实是把仪表修好。
误解四,这是运行的事,跟制造没关系。
恰恰相反。炉膛容积热负荷、炉拱形状、二次风布置、受热面排布方式,这些在设计和制造阶段就定了。比如炉拱设计不好,煤的着火和燃尽就受影响;翅片管焊接质量不行,飞灰磨损几年就穿。现场能做的优化,天花板是设计阶段画下的。
制造端的那些手艺
顺着说几句制造。
锅炉不算精密设备,但它的制造里全是细活。
锅炉钢板的卷制、坡口、焊接,焊缝要探伤。锅筒上的管孔要钻,要胀接或者焊接,孔距、孔径差一点,管子就装不进去,或者装进去漏。烟管和管板的连接,决定它能不能撑十年二十年。
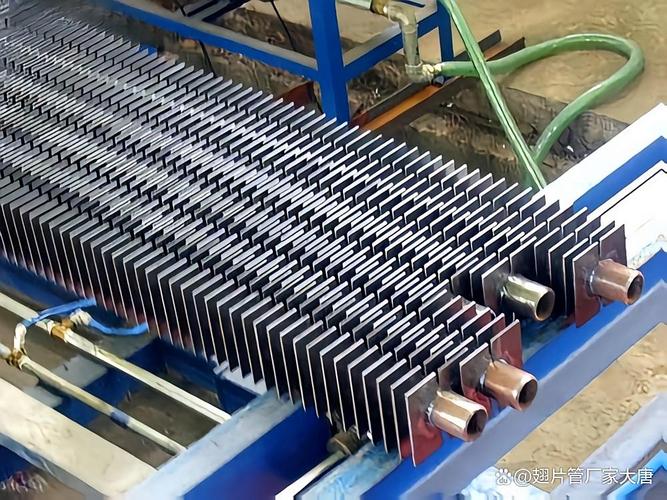
省煤器的翅片管,绕片也好、焊接也好,翅片和基管之间必须贴合紧密。贴不紧,热阻就卡在接触面上,你算得再漂亮也没用。
还有铸造、机加工的那些零部件:炉排片、链条、风门、阀座。单个看着不起眼,但漏风率、卡涩、磨损,最后都变成能耗。
我见过一个挺典型的例子。炉排两侧的密封结构设计得马马虎虎,运行时漏风不小,操作工为了把火压住只好加大引风,燃料就多烧了。后来把侧密封改了,同样负荷,煤耗就下来了。这种改进不酷,但实在。
再往后看一点
现在有两股力量在推着工业锅炉往前走。
一边是燃料结构在变。煤改气、生物质掺烧、氢掺烧,都在试。氢掺烧这事儿说得热,但氢气燃烧速度快、火焰温度高,回火风险和氮氧化物控制都是硬骨头,改造不是换个燃烧器那么简单。
另一边是电气化。电锅炉、电极锅炉、高温热泵,在特定场景下已经能打。尤其是做工艺用热、又有低谷电价的厂,账算得过来。
但不管烧什么、拿什么加热,能量守恒这条线绕不过去。烟气里的热、水垢带来的热阻、漏进来的冷风——这些物理规律一百年也没变过。
所以真要节能,最靠谱的顺序大概是这样:先摸清自己的运行数据,排烟温度、氧含量、排污率、负荷曲线,一项项测;再找损失最大的那个口子去堵;堵完再看要不要上设备、换锅炉。
倒过来做,先买设备再找问题,钱经常白花。
说到这儿,我又想起那个拿火钩子的操作工。后来厂里给他配了一台便携烟气分析仪,教他每天看一次。半年之后他自己跟我说,现在添煤心里有数了,哪种煤、开多大风、什么时候该吹灰,他比谁都清楚。
工具是好东西。但最后落在实处的那一下,还是人的手。