凌晨三点,手机响了。
值班的人最怕这种电话。某条产线上的关键设备突然停了。拆开一看,轴承烧了。再一看维修记录,上周才做过点检——用手摸了摸,听了听,觉得没问题。
问题就在这。设备不会毫无征兆地暴毙。它死之前,其实喊了很久。只是人耳听不见,手摸不出来。
这就是状态监测要干的事。说实话,我刚入行的时候也以为这是玄学。后来在现场待久了,才发现——它不过是在把设备身上那些微弱的、人感知不到的信号,翻译成你能看懂的东西。

不是定期体检,是24小时心电图

很多人把状态监测和定期维修搞混。我一开始也混。
定期维修是什么?按日历办事。到了三个月,换油。到了半年,换轴承。不管它累不累,时间到了就动手。这逻辑像什么?像不管病人有没有病,每个月都拉去做一次胃镜。浪费不说,拆装本身还可能搞出问题。对吧,有些轴承不是用坏的,是拆坏的——装配的时候敲偏了,间隙调错了,反倒埋下祸根。
状态监测完全是另一回事。
它在设备身上装传感器——振动、温度、电流、声音,甚至油液里的金属颗粒。这些传感器像贴在设备皮肤上的电极,时刻在测。定期维修是查日历,状态监测是读心电图。一个看时间,一个看状态。
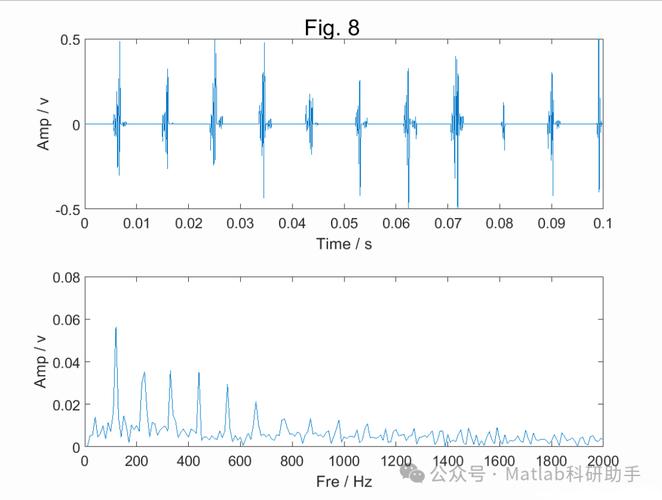
我见过一台风机,振动值连续三周缓慢爬升。幅度不大,温度也没超。但频谱图上,某个特征频率的峰值在长。拆开一看,轴承外圈有一道细微的疲劳剥落。再晚两周,可能就是抱轴。
这就是区别。它不是在设备快不行的时候才喊,而是在设备还行、但已经不对劲的时候就开始嘀咕。
振动是最诚实的告密者
最常见的监测对象是旋转机械。电机、泵、风机、齿轮箱。它们转起来的时候,身上每一处都在振动。
好的振动,是有规律的。坏了的振动,也是有规律的——只是规律不一样。
一个轴承,滚道上有了一点点剥落。刚开始小得几乎看不见。但每次滚珠碾过那个剥落点,就会发出一声极其轻微的撞击。这个撞击产生的振动频率,跟轴承的几何尺寸、转速有关,是可以算出来的。你在频谱图上看到那个频率的峰值慢慢长起来,就知道剥落在扩大。
有意思的是,这时候设备的整体振动值可能还没超标。温度正常,声音也正常。人走过去,根本发现不了。但频谱图已经告诉你了。
这就是状态监测的狠处——它在故障还没“显形”的时候就抓住了痕迹。
不过话说回来,振动信号里什么都有。电机转子的振动、联轴器的、管道共振的、旁边另一台设备传过来的,全混在一起。怎么把有用的挑出来?靠频谱分析,靠包络解调,靠时域指标。不分析频率,等于发烧了不看体温计,光摸额头。摸得出来吗?摸不出来。
装传感器只是第一步,后面全是坑
很多人以为,状态监测就是买传感器装上,然后看数据。太天真了。
传感器装哪儿?这个问题就能吵半天。同一个轴承座,测点差几厘米,信号差很多。方向也有讲究——轴向和径向测到的故障特征不一样。磁吸的?粘接的?还是打孔攻丝?牢固程度直接影响高频信号的采集。磁吸底座在低频还行,高频信号容易丢。粘接要看胶的刚度,软了会衰减。打孔攻丝最稳,但谁愿意在设备壳体上打孔?
然后是采样。采多快?采多久?转得慢的设备,故障特征频率低,要采得久。转得快的设备,高频成分多,要采得快。采错了,信号就失真。
再然后是阈值。多大数据算报警?定高了,设备真坏了也不报。定低了,天天报警,没人看了。这叫报警疲劳。我最烦这个——狼来了喊多了,真狼来的时候没人动。
还有温度。红外测温看起来简单,但发射率设不对,测出来的数差十几度。金属表面光滑,发射率很低,直接测经常偏低。得贴个黑胶带,或者用接触式热电偶校正。这些细节,教科书上写吗?写。但现场的人不一定看。或者说,看了也不一定照做。
油液和声音,两个容易被忽略的入口
振动和温度是最常用的。但还有两个路子。
一个是油液分析。齿轮箱、液压系统,磨损下来的金属颗粒会跑到油里。取油样,去实验室,看颗粒的成分、大小、数量。铁多?可能是齿轮。铜多?可能是轴承保持架。这个技术叫油液光谱分析或者铁谱分析。听起来有点老派,但真管用。有些故障振动还没反应过来,油里已经全是铁屑了。
另一个是声学。超声波检测能听到人耳听不到的高频声。压缩空气泄漏、阀门内漏、电气放电,都有特定的超声特征。在嘈杂的车间里,超声波方向性好,反而比普通麦克风更有优势。
不过这两个门槛都不低。油液分析要建实验室,声学要懂声学基础。不是装个传感器就能搞定的。
状态监测不是万能药
得说清楚,状态监测有它的边界。
它最适合的是旋转机械和往复机械,那些有周期性运动特征的。对于电子元器件、结构件、静态设备,监测手段完全不同,甚至没有太好的办法。
它需要基线数据。什么叫“正常”?得先知道设备健康时的振动谱、温度曲线、油液成分。没有基线,报警了也不知道是本来就这样还是刚变的。
它不能预测所有故障。突发的电气短路、异物卡入、人为误操作,这些没有渐变过程,状态监测抓不住。
我见过有人拿着状态监测报告说,你看,我早说了要坏。其实报告上可能有七八个报警,他猜中了一个,另外几个没坏。这叫幸存者偏差。监测系统给出的是一组概率,不是一个确定答案。工程师要做的,是结合工况、历史、经验去判断。
还有一点——状态监测本身也可能坏。传感器松动、线缆磨损、采集卡故障,都会导致误判。我就遇到过传感器磁座没吸牢,振动值突然翻倍,差点把好设备给停了。所以监测系统本身也需要被监测。有点绕,但事实如此。
未来会怎样
现在的趋势是往边缘计算走。传感器带算力,直接在现场把特征提取出来,只把关键指标传回服务器。带宽省了,实时性也高了。
再往后,诊断模型会越来越聪明。深度学习在频谱识别上有天然优势,比人眼看得快。但问题也在这——模型给出结论,人能信吗?一个黑箱说轴承三周后坏,你敢不敢提前停机换?万一它错了呢?停机损失谁承担?
所以现在的做法,大多是模型给出预警,人来复核确认。人在回路,不是不信任机器,是没人愿意承担那个责任。
也许以后会变。但在当下,状态监测更像一个极其实时、极其仔细的巡检员。它不会替你决策。它只是让你不再瞎蒙。
说到底,机器不会说话。但它一直在用振动、温度、油液里的碎屑,发着很弱的信号。状态监测做的事情,就是把这些信号翻译成人能懂的话。
问题是,你听吗?