压延机辊筒导热油旋转接头:高温泄漏的根子到底在哪?
2026-11-21 09:25:21 作者:网编
分类:文章
凌晨两点半,压延线操作工的对讲机里传来一句:“三号辊又滴油了。”地上那一小摊导热油,温度还没降下来,踩上去鞋底差点化掉。这不是电影桥段,是很多橡胶、塑料压延车间都遇到过的糟心事。旋转接头——这个装在辊筒轴头上的小部件,平时没人注意,一漏油就是停线。说实话,它比很多主设备都娇气。
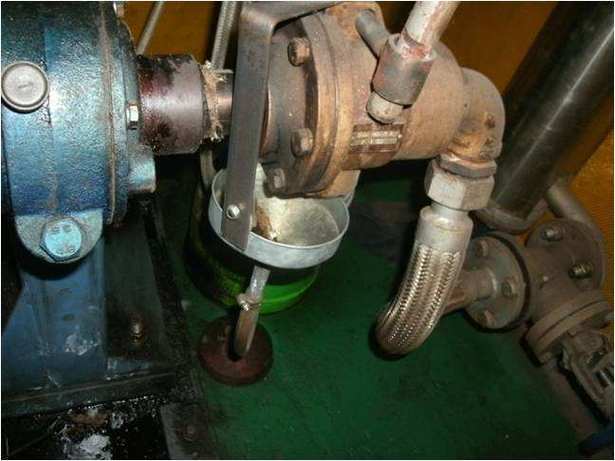 压延机辊筒导热油旋转接头泄漏现场
别把旋转接头当标准件买,压延机辊筒的工况很“挑食”
压延机辊筒的旋转接头,跟普通水用旋转接头完全两码事。介质是导热油,温度通常 250°C 往上,有的工艺到 300°C。压力倒不算高,0.3~1.0 MPa 常见。但转速?看辊径和线速度,几百转每分钟很正常。高温+旋转+热膨胀,这三样凑一起,密封就难搞了。
我见过一个小厂,采购图便宜,拿了个蒸汽旋转接头装上去。头两天没事,一周后开始渗油,半个月后直接喷。拆开一看,石墨密封环碎成三瓣。为什么?蒸汽接头和导热油接头的密封材料、间隙设计、散热结构都不一样。导热油容易结焦,结焦颗粒会像砂纸一样磨密封面。选旋转接头,介质是第一道门槛,跨介质代用是给自己挖坑。
密封失效的三种典型死法(以及我的排查顺序)
漏油了,别急着拆。先看漏的位置和状态。我一般按这个顺序摸:
- 轴头滴油,油温正常,转速一高就漏:多半是密封环磨损或者弹簧疲劳。高温下弹簧弹力衰减,密封面比压不够,导热油就钻出来了。
- 辊筒端面与旋转接头结合处渗油,有黑色结焦:同轴度出了问题。辊筒轴承间隙大,或者安装时旋转接头没对正,密封环受偏载,局部磨出沟槽。这时候换密封件是治标不治本。
- 旋转接头壳体发烫,油封处冒烟:轴承缺润滑或者冷却水套堵了。导热油旋转接头很多带内部轴承,轴承一卡死,整个接头跟着转,密封瞬间完蛋。
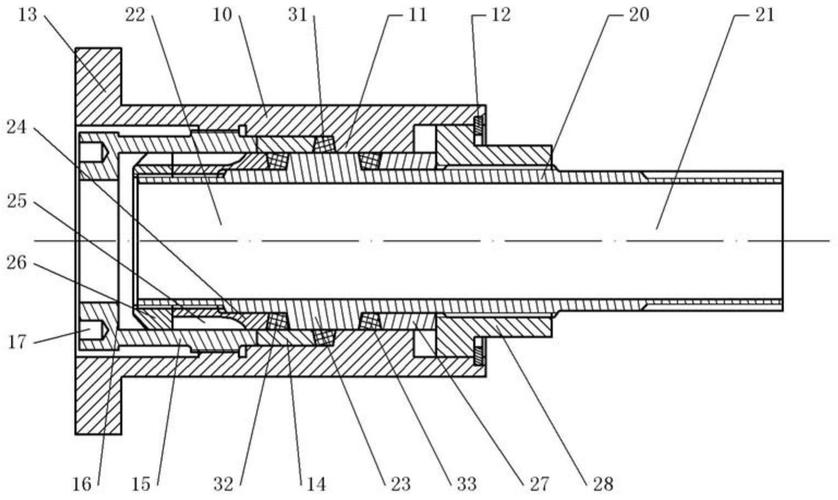 高温旋转接头石墨密封环磨损剖面图
问:旋转接头漏油了,第一反应是换密封件,这样对吗?
答:不对。先查同轴度和轴承间隙。我见过太多案例,旋转接头本身没大问题,但辊筒轴端跳动超过 0.05 mm,密封环装上去就偏磨,用不了几天又漏。正确做法是:拆之前先打表,测辊筒端面跳动和径向跳动。数据超差,先修辊筒轴承,再考虑旋转接头。
问:导热油旋转接头能不能临时用在蒸汽管路上?
答:短时间可能不漏,但寿命完全没法保证。蒸汽温度虽然可能差不多,但蒸汽有冷凝水,润滑条件不同,而且蒸汽旋转接头通常设计有虹吸管。导热油接头没有。反过来,蒸汽接头用在导热油上,结焦问题会加速密封失效。别混用,这是铁律。
选型时盯死这几个参数,比砍价重要得多
采购旋转接头,别只问“多少钱”。把下面这几项列清楚,供应商才知道给你什么:
- 介质:导热油、蒸汽、水、冷却液?导热油要注明牌号,因为不同牌号结焦倾向不同。
- 最高工作温度:不是正常温度,是可能出现的峰值。通常留 20% 余量。比如正常 280°C,选型按 330°C 找。
- 转速:辊筒线速度换算成旋转接头转速。高速型旋转接头通常采用平衡式机械密封,低速重载可能用填料密封更耐操。
- 压力:包括工作压力和可能的冲击压力。导热油系统热膨胀会产生额外压力。
- 连接方式:法兰、螺纹、快装?压延机辊筒常见法兰式,但法兰止口和端面跳动要求很严。
- 轴向补偿:辊筒热伸长量。如果旋转接头没有轴向补偿能力,热膨胀会把密封面顶死或者拉开。
💡 有个参数容易被忽略:旋转接头的允许角位移和径向位移。压延机辊筒在热态下会伸长,还会因为轴承间隙产生微小径向位移。旋转接头如果是刚性连接,这些位移全部变成密封面的额外负载。带柔性支撑或万向结构的旋转接头,寿命往往长得多。
安装细节不到位,再好的旋转接头也白搭
我拆过不少“短命”旋转接头,不是质量问题,是装坏了。
第一,同轴度。旋转接头与辊筒轴头的同轴度,通常要求 0.05 mm 以内。但很多现场用肉眼对,螺栓一紧就完事。跑起来密封环受周期性偏载,很快就磨损。
第二,管路支撑。旋转接头后面的金属软管或者硬管,必须有独立支撑。不能让管路重量压在旋转接头上。高温下金属软管变软,重力直接传递给密封轴承。我见过一个案例,软管没支撑,旋转接头轴承半年换了三次。
第三,热态对中。冷态装好没问题,一升温,辊筒伸长,同轴度全变了。有条件的话,热态下复测一次。不行就选带轴向补偿的旋转接头,别硬扛。
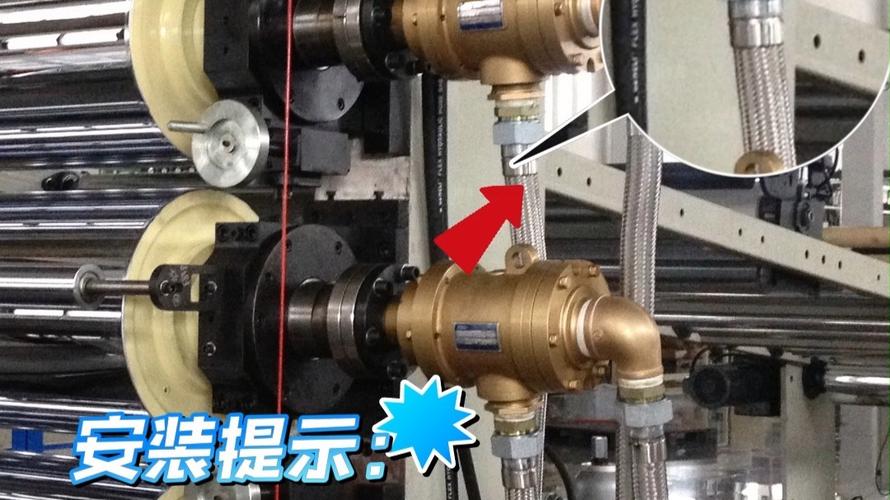 导热油旋转接头金属软管支撑安装图
维护不是换件,是看趋势
很多工厂的维护逻辑是“漏了再修”。但旋转接头的失效通常是渐进的。导热油渗漏初期,可能只是密封面有轻微划痕,油迹不明显。等看到地上有油,密封环已经磨掉一层了。
我建议做两件事:记录旋转接头壳体温度和观察油迹颜色。壳体温度比正常升高 10°C 以上,可能是轴承开始劣化。油迹发黑、有焦糊味,说明密封面在异常摩擦。这两个信号比漏油本身早出现好几天。
问:旋转接头需要定期加润滑脂吗?
答:看结构。带独立轴承座的旋转接头通常有注脂口,一般 1~3 个月补一次高温润滑脂。但如果是介质润滑型,千万别乱加,加错了会污染导热油。最好按厂家手册来。没有手册?那就拆开看轴承形式再决定。
问:导热油旋转接头多久换一次密封件?
答:没有固定周期。连续 24 小时运行的压延线,有的密封件撑两年,有的三个月就废。关键看温度波动、油品清洁度和安装精度。建议每半年测一次泄漏量和壳体温度,做趋势管理,别按日历换。
一个容易被忽略的细节:导热油结焦
导热油在高温下会慢慢结焦,尤其是密封面附近,温度往往比主流体高。结焦颗粒硬度不低,会嵌入石墨密封环,像研磨膏一样把金属密封面磨出环状沟槽。这时候只换石墨环没用,金属环也要研磨或者更换。
怎么减少结焦?控制导热油出口温度不要超限,定期检测油品酸值和残炭。有些工厂为了提产量,把油温往上调,旋转接头寿命直接减半。不值。
还有个办法:选带冲洗接口的旋转接头。用少量低温导热油冲洗密封腔,把结焦前驱物带走。增加一点管路复杂度,但密封寿命通常能延长不少。算总账还是划算。
写到最后,说点实在的
旋转接头不是高科技,但它吃细节。压延机辊筒上的导热油旋转接头,选型时把温度、转速、介质、补偿这四样说清楚,安装时把同轴度和管路支撑做到位,维护时看趋势而不是等漏油。做到这三条,大部分非正常失效都能避免。
❗ 别等到地上有油才想起它。那摊油,停线损失比旋转接头本身贵多了。
✅ 对了,记得把旋转接头加入备件清单,但别只备密封件——轴承和金属软管同样关键。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
压延机辊筒导热油旋转接头:高温泄漏的根子到底在哪?
文章链接:https://m.zystgy.cn/a/76082