车间里最怕什么?不是电机冒烟那种一眼就能看明白的场面。
是夜班机器人连着报警三次“编码器通讯异常”,早上你跑过去,它又活蹦乱跳。拆开拖链一看——外皮磨穿,屏蔽编织断了几股,铜丝像胡子一样支棱着。就这么点伤,停了一整条线。
干设备的,多少都碰过这种事。工业电缆组件就是这么个东西:装机器的时候谁都不看它,坏的时候全厂盯着你。
它真不是“一根线”
你去五金店买一米线,和做一个电缆组件,中间差着十万八千里。
一根成品组件,往少了说有这么几层:导体、绝缘、填充、屏蔽、护套,两头压着端子、塞进连接器,外面也许还有热缩管、尾夹、密封圈、灌胶或者注塑包胶。旁边再挂个标识签。
但真正的差别不在层数,在它要承受什么。
同样一根线,躺在控制柜里十年不动,和塞进拖链里每分钟来回弯几百次,是两种命运。前者你随便选,后者得看绞距、看铜丝根数、看绝缘材料是PVC还是PUR,看弯折半径够不够。我见过有人拿普通RV线当拖链线用,三个月就断芯。不是线不好,是用错了地方。

从一盘线到一根组件,车间里发生了什么
流程其实不长,但每一步都有脾气。
第一步裁线。机器一拉,长度就定了。看着简单,可长度公差这事——短了装不上,长了在柜子里绕圈子。有些线束还会专门留出“服务环”,方便以后维修,不是做长了。
第二步剥皮。刀片要刚好切到绝缘层,不能碰到下面的铜。切浅了,皮拽不下来;切深了,铜丝上多一道口子,当时测着通,用上半年就在那儿断。分层剥更麻烦,屏蔽层、绝缘层、护套,一层一层来。
第三步压接。这个待会儿单独说,它是整根组件的命门。
第四步装配。插针往连接器里塞,得听到那声“咔哒”。别小看这一下,很多连接器有二次锁扣,你少推那一下,震动工况下它自己会退出来。产线上返修最多的就是这类——不是技术难,是没到位。
第五步屏蔽端接。这里分水岭很大。老做法叫“猪尾巴”,屏蔽编成一股线拧起来接端子。低频还凑合,频率一上去,这段辫子本身就是根天线,屏蔽效果大打折扣。正规做法是360度环形压接,让屏蔽层整圈抱在连接器壳体上。

最后是测试。导通、绝缘电阻、耐压、长度、端子拉拔力,通讯用的还要上TDR或者网络分析仪看回波损耗。测试不是走过场,它是在替后面的停产兜底。
压接钳合上的那一下
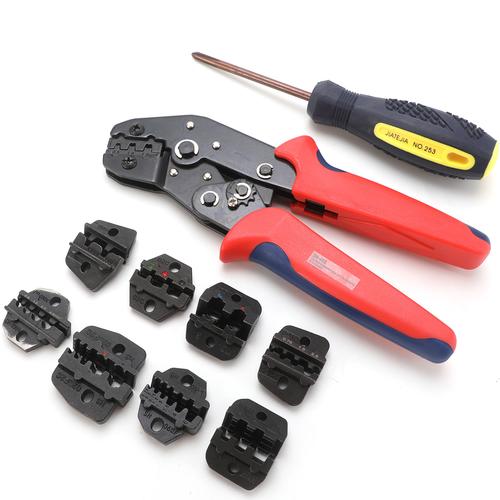
压接不是把铜丝压扁就完事。
模具合拢,铜丝和端子筒壁一起塑性变形,形成金属对金属的接触面。真正导电靠的是这个冷焊式的接触,不是靠“夹紧”。
难在哪?难在窗口很窄。
压接高度差个零点零几毫米,拉拔力可能就差一大截。压得松,接触电阻大,大电流下发热氧化,恶性循环;压得太狠,铜丝被切伤压断,当时测着好好的,装到设备上跑几个月,震一震就断。所以正规厂会做剖面分析:把压接点切开、镶嵌、磨样、抛光,显微镜底下看铜丝变形是不是均匀、有没有空隙、端子筒有没有压穿。
而且,模具会磨损。
刚上机的模具和打了十万次之后的模具,压出来的不是一个东西。压接高度得定期量、定期调。这条规矩,很多小厂是出了批量事故才补上的。
还有一个经常被忽略的点:应力释放。组件断线的地方,十有八九不在中间,在连接器尾巴那一小截。线在那儿反复弯,铜丝疲劳,从外圈一根根断起。尾夹、热缩管、注塑包胶,做的就是这个事。看着像装饰,其实是保命的。
几个我经常听到的想当然

“线越粗越保险。” 未必。粗线硬,弯折半径大,塞进拖链里反而容易磨。还得看载流量、看压降、看重量,是算出来的,不是猜出来的。
“镀金越厚越好。” 看场合。插拔频繁的接触面需要一定厚度,但镀层和基底之间还有扩散问题,不是越厚越香。具体选型得查手册——这话我说得保守,因为不同厂家的推荐值真不一样。
“标了IP68就一劳永逸。” 密封圈会老化。插合扭矩、插拔次数、温度循环,都会影响它。装的时候没拧到位,等级就是写在纸上的。
“通电能跑就行。” 通讯线缆上这是大坑。能通,不代表眼图好。回波损耗、串扰、延迟,这些得靠仪器看,肉眼和万用表都看不见。
往后一点的变化
这两年能感觉到几件事在动。
单对以太网在往设备层走,一根双绞线既供电又通讯,布线能瘦一圈。高压平台上,800V系统逼着线缆和连接器的绝缘、爬电距离重新算。轻量化那头,铝导体开始出现在一些场合,代价是压接工艺要重做——铝的氧化膜和蠕变,跟铜完全两码事。
还有集成化,把温度传感、诊断芯片直接塞进连接器。
但说到底,车间里的活还是那几样:剥皮、压接、屏蔽、密封、测试。新名词换了一茬又一茬,压接模具该调还得调。
有次我问一个干了二十年的老师傅,做电缆组件最难的是什么。他想了想说:不糊弄。
就这三个字。