丝锥断在盲孔里,那声音很轻。咔。然后车间安静半秒。
操作工心里一紧,工件可能报废,交期又悬了。很多人下意识觉得是机床刚性不够,或者丝锥质量差。说实话,我见过太多断锥,问题真不只在丝锥本身。盲孔攻丝是个系统活儿——排屑、底孔、切削锥、润滑、扭矩监控,少一环都容易出事。
今天只聊一个核心:盲孔攻丝里的排屑与扭矩控制。不铺开讲所有丝锥类型,那样太散。手里有丝锥的,继续看。
排屑槽不是垃圾桶,塞满了丝锥就崩
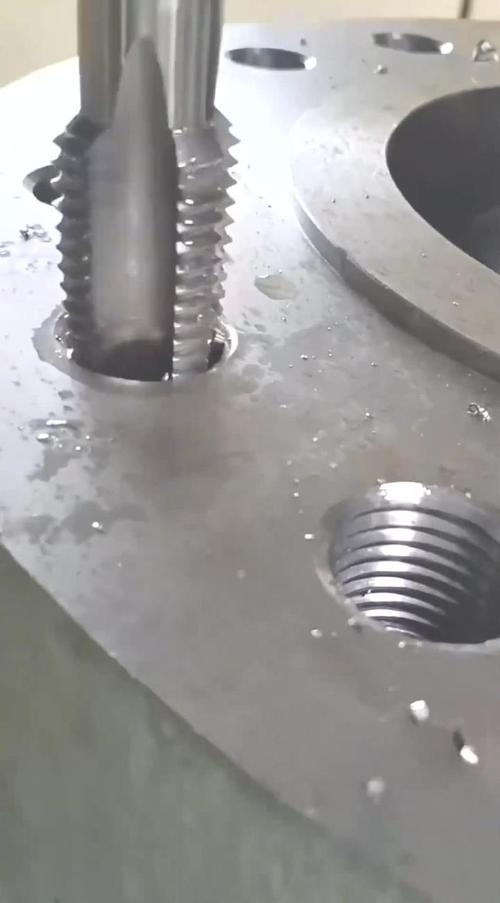
丝锥和钻头不一样。钻头排屑空间相对大,丝锥的容屑槽很窄。尤其是盲孔,切屑往哪儿走?往下走?孔底没路。往上走?得靠螺旋槽和切削液。
直槽丝锥在盲孔里攻丝,切屑容易堆在槽里。攻几牙,扭矩就往上爬。你以为还能再攻两圈,结果“啪”。断了。
螺旋槽丝锥通常更适合盲孔,因为螺旋角把切屑往上推。但注意,螺旋角越大,丝锥芯部越弱。不锈钢、高温合金这类材料,扭矩本来就大,螺旋槽太激进反而容易崩。选丝锥不是看名字,是看切屑往哪走、材料让不让路。
铸铁又不一样。铸铁切屑是碎末,排屑问题小一些,但粉尘容易挤在槽里。铝件粘刀,切屑容易粘在刃口上。钢件切屑是连续卷,缠绕起来能把丝锥憋死。
所以,同样一支丝锥,换材料就换命。
切削锥长度和底孔深度,差几个毫米就断
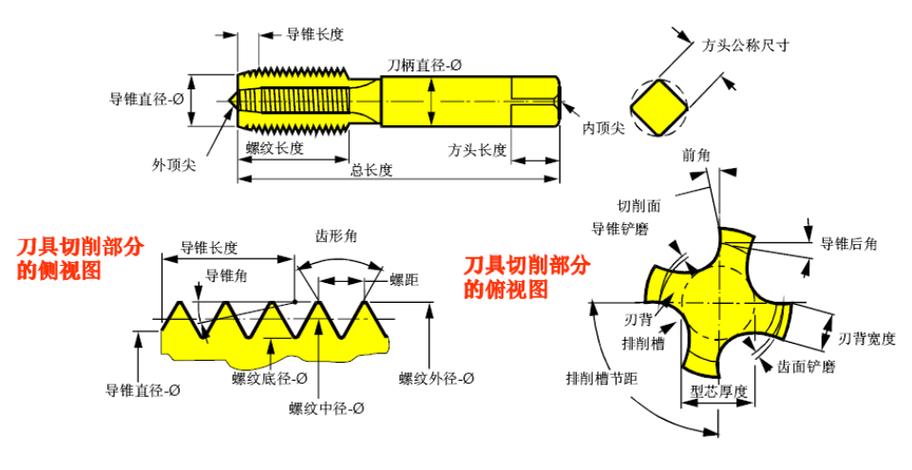
盲孔攻丝的底孔深度,不是“螺纹多深就钻多深”。底孔要留出切削锥长度,还要留排屑余量。
丝锥的切削锥有长有短。切削锥越长,每齿切削量越小,扭矩越低,但有效螺纹深度越靠下。底孔不够深,丝锥到底了,主轴还在转,扭矩瞬间飙起来。不断才怪。
车间常用经验值:底孔深度 = 有效螺纹深度 + 切削锥长度 + 排屑余量。余量通常给 2 到 3 个螺距,具体看材料、丝锥样本和冷却方式。别凭感觉,丝锥厂家样本上一般有推荐,可查证。
还有底孔直径。公制螺纹底孔约等于公称直径减螺距。比如 M8×1.25,底孔大约 6.75mm。但材料有弹性,不锈钢、钛合金可能略大一点。太小,丝锥挤住;太大,牙型不饱满。这个分寸,试切最靠谱。
扭矩监控:断锥前的刹车片
很多小厂攻丝,靠操作工耳朵听。声音变了,手动退刀。老师傅可以,但批量生产不能只靠耳朵。
攻丝扭矩会随着丝锥磨损、排屑堵塞、润滑失效慢慢上升。刚开始 5 N·m,攻到 80 个孔左右可能变成 12 N·m。再攻几个,丝锥就崩。扭矩监控就是在主轴负载或攻丝夹头上设阈值。超过设定值,机床报警、退回。它不是高级噱头,是断锥前的刹车片。
刚性攻丝对同步要求高。主轴转速和进给必须严格匹配螺距。同步误差大,丝锥侧面被硬拉,扭矩也会异常。浮动攻丝夹头能补偿一点,但别把补偿当万能。夹头打滑,螺纹深度就不稳。
如果机床有攻丝扭矩监控,建议记录正常加工时的扭矩曲线。新丝锥、中期、后期,曲线不一样。看到峰值突然抬高,别犹豫,换丝锥或者查排屑。
润滑、转速、回退,几个被低估的细节
攻丝润滑不是随便浇点乳化液。盲孔攻丝,切削液要能到达切削区,还得帮助排屑。有些车间用攻丝油,手工攻丝效果好。批量加工常用高压内冷,或者微量润滑。乳化液浓度太低,润滑不够,扭矩上升。浓度太高,泡沫多,排屑反而差。
转速也讲究。丝锥转速通常根据材料、丝锥材质和涂层查样本。高速钢丝锥攻钢件,线速度一般在一个区间内。硬质合金丝锥可以高一些,但机床刚性和刀柄跳动必须跟上。转速太高,切削热集中,刃口磨损快。转速太低,切削挤压力大,容易粘刀。
回退时别猛拉。有些数控系统有攻丝循环,回退速度是进给速度的倍数。太快,切屑被拉断,可能卡在槽里。太慢,效率低。这个参数,通常可以在程序里调整。
两个车间里常吵的问题
问:盲孔攻丝,到底选螺旋槽丝锥还是先端丝锥?
答:先端丝锥的切削锥在头部,切屑往前推,适合通孔。盲孔用先端丝锥,切屑全堵在孔底,基本等于自杀。螺旋槽丝锥把切屑往上带,更适合盲孔。但材料很硬或者很粘,螺旋角要选小一点,芯部强度更高。不锈钢攻丝,很多师傅会选螺旋槽加 TiCN 或 TiAlN 涂层,配合攻丝油。铸铁可以选直槽或螺旋槽,但排屑粉尘要注意。
问:手攻不锈钢,为什么总感觉丝锥“咬死”?
答:不锈钢韧性大,加工硬化倾向强。手攻时转速不均,容易让刃口在同一个位置摩擦,越摩越硬。攻的时候别只进不退,感觉阻力大了,回半圈,断屑。切削液要用含极压添加剂的攻丝油,乳化液效果通常差一些。底孔别太小。丝锥钝了立刻换,别硬撑。硬撑的结局,多半是断在孔里,然后拿电火花去啃。
还有个细节:丝锥跳动。刀柄、夹头、主轴,任何一环跳动大,丝锥都在偏心切削。偏心切削的扭矩不均匀,牙型也偏。检查跳动,通常用百分表打丝锥柄部或者刃部。值越小越好,具体允差看工艺要求。
丝锥涂层也值得说。TiN 通用,TiCN 耐磨,TiAlN 耐高温。涂层不是越贵越好,要看加工材料。攻铝合金,涂层太粗糙反而粘屑。攻铸铁,涂层帮助耐磨。攻不锈钢,涂层和润滑要配合。
再提醒一句:断锥后别急着用锤子砸。碎丝锥在孔里,砸只会把螺纹砸坏。用专用取出器,或者电火花、线切割。如果工件价值不高,报废可能更省事。对吧?算算工时和风险,别跟一个孔较劲。
❗ 下次听到“咔”,先看排屑槽。再看底孔深度。然后摸一下丝锥刃口。钝了没?崩了没?丝锥不会无缘无故断,它只是把前面所有小问题攒到一起,然后一次性还给你。