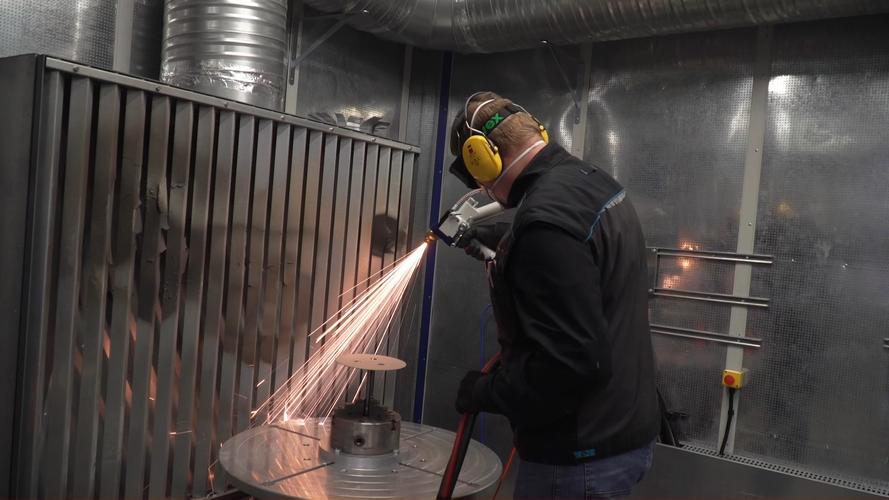
喷枪一响。像有人把砂纸撕开,又像煤气灶突然憋了一口。工件在转台上慢慢转,粉末从枪口冲出去,在火焰里亮一下,撞到钢面上,摊开,咬住。几秒钟前还是灰扑扑的轴,这会儿表面多了一层壳。热喷涂,说白了就这么回事:把材料加热到半熔或不完全熔化,用气流把它甩到工件上。不是焊,不是镀。更像下了一场极细的金属雨,雨滴砸进粗糙的表面里。
枪口那点事:温度、速度、角度

热源有好几种。火焰、电弧、等离子、超音速火焰。名字听着唬人,现场看就是一把枪,一根线,一股气。火焰喷涂常用乙炔加氧,粉末或丝材从中心送进去。等离子更热,枪口温度能到上万摄氏度,能喷陶瓷、碳化钨。超音速火焰,粒子速度能到几百米每秒,甚至更高,涂层致密,结合也扎实。
但参数这东西,差一点就变脸。距离太近,工件烤蓝,涂层起皮。距离太远,粒子在半空凉了,撞上去像沙子落在玻璃上,一抹就掉。角度最好垂直,偏个十几度还行,再歪,涂层就一边厚一边薄。老师傅调枪,不看表先看火。火焰太长,送粉太快,声音发闷,都不对。调好了,声音是稳的,像气焊枪在轻轻喘。
难的不是喷上去,是让它别掉
很多人第一次看,觉得热喷涂就是拿喷枪扫一遍。扫确实会扫,可前面干活更多。工件要清洗,油、锈、水汽,全得弄掉。然后喷砂。棕刚玉或者白刚玉,压缩空气带着砂粒冲上去,表面被啃出锚纹。锚纹深度通常几十微米,看材料和工艺定,具体得查标准。手摸上去拉手,像粗木锉。这个粗糙度是涂层的“牙口”。没有牙口,涂层再硬也站不住。

喷砂完不能久放。手一摸,潮气一沾,表面又钝化。所以有些活要预热,把工件烘到几十到一百多摄氏度,去潮气,也减少涂层收缩时的应力。预热不是烤红。烤红了,金相变了,工件可能就废了。
喷涂时还有热应力。涂层冷得快,基体热得慢,两边收缩不一样。厚了,边缘先翘。再厚,裂纹从角上爬出来。所以热喷涂不是越厚越好。一般几十微米到几百微米,特殊场合更厚,但得分层喷,控制道间温度。有人问,能不能一次喷到一毫米?能喷,但风险大。裂纹、剥落、变形,都在后面等着。
检测:敲一敲听响,只能算最后一道土办法
涂层喷完,先看。颜色对不对,有没有鼓包,边缘有没有翘。测厚仪点一点,看厚度均匀不均匀。结合强度得做拉伸试验,把涂层和基体拉开,看断在哪儿,数值多少。金相切片更直接,孔隙、裂纹、氧化物,在显微镜下藏不住。盐雾箱里泡,耐磨试验机上磨,都是后话。
现场也有土办法。小锤轻轻敲,声音脆和闷不一样。闷,可能没结合好。但敲坏了也算事故。所以正规检测还是得靠仪器。我们吃过亏:一批液压杆,外观漂亮,测厚也够,拉伸一拉,结合强度差一截。回头查,喷砂后放置太久,表面返潮。返工,重喷。那一天车间里没人说话。
它到底用在哪?离普通人远不远
航空发动机叶片,要耐高温、耐冲刷,热障涂层就是热喷涂的活儿。液压杆、造纸烘缸、印刷辊,表面要耐磨耐腐蚀,也常喷碳化钨或者陶瓷。风电、高铁、模具,修旧利废,喷一层,寿命能拉长。具体数据看工况,别信一句话包治百病。对普通人来说,你坐的飞机、开的车、用的纸,背后可能都有这层壳在扛。

现在冷喷涂也在起来。粒子不熔化,靠速度撞出结合,温度低,氧化少。还有悬浮液喷涂、超音速激光沉积,名字多,原理还是那几件事:表面处理好,粒子打上去,控制热和速度。设备越来越贵,参数越来越细,可车间里的味道没变——砂尘、金属粉、乙炔味,混在一起。
下次看见一根旧液压杆重新上车床,别急着说它只是修了修。它身上可能有一层热喷涂。摸不出来。但它确实在干活。