衬板形状不是审美问题
球磨机衬板的断面形状,直接决定钢球被带到多高。这话听着像废话——但很多人真没往这想。
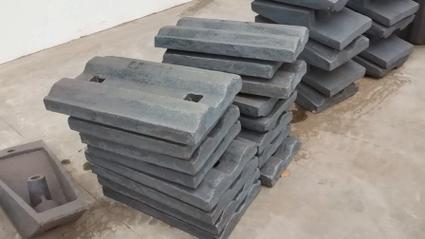
波形衬板,表面是一道道波浪,提升能力算中等。适合什么?二段磨、细磨。钢球不用抛太高,靠研磨和轻微冲击就够了。阶梯衬板就凶了,每一级台阶把钢球卡住,往上带,到顶才脱手。粗磨、第一段磨矿,阶梯衬板出活。你要是把波形装到一段磨上……磨机嗡嗡响,处理量上不去,钢球还老往排料端跑。
还有螺旋衬板,也叫锥形衬板,沿轴向从进料端到排料端,提升高度递减。粗粒级在进料端被抛得高,细粒级在排料端平缓些。这设计有点“顺水推舟”的意思。
不过话说回来,衬板形状和磨机转速是绑在一起的。转速一改,最优衬板形状也跟着变。这里头的匹配关系,很多厂子压根没算过。

转速、填充率、衬板——三个变量拧在一起

球磨机临界转速的常用估算式是 n_c = 42.3 / √D。D是筒体有效内径,单位米。实际工作转速一般取临界转速的 65%~80%,这个比值叫转速率。
转速率低,钢球以泻落为主,冲击小;转速率高,抛落为主,冲击大。❗但转速率太高,钢球贴壁离心旋转,反而不做功了——磨机空转,电费照付。
填充率呢,通常 40%~50%。太低,磨不细;太高,钢球互相干扰,也是白搭。
衬板形状得配合这两个参数。阶梯衬板配中等转速、中等填充率,抛落轨迹漂亮。波形衬板配偏高的转速,让钢球沿波形面滑落,形成泻落——适合细磨。
坦白讲,现场调磨机,改衬板形状是最贵的那一步。先调转速和填充率,成本低,见效快。实在不行再动衬板。
橡胶衬板还是锰钢衬板
这个问题在现场吵了几十年了。
高锰钢衬板(比如ZGMn13系列)的看家本领是冲击硬化——被砸得越狠,表面越硬。粗磨段、大钢球、高冲击工况,它扛得住。缺点也明显:重。一块大衬板动辄上百公斤,换起来累死人,还得停磨好几天。
橡胶衬板正好相反。重量大约是钢衬板的六分之一,噪音低一大截,细磨和二段磨用得越来越多。它的磨损机理是弹性变形吸收冲击,矿石尖角扎不进去。但耐温有限,粗碎后的大块矿石直接砸,橡胶也顶不住。
还有一种磁性衬板,靠永磁体把磨碎的铁屑和矿浆吸附到表面,形成一层天然保护层。这层“自生衬板”一旦形成,磨损速度骤降。多用在细磨、再磨作业,效果因矿而异,不是万能药。
关于衬板,现场最常问的几个问题
问:衬板磨损到什么程度必须换?
答:没有统一的厚度红线,得看形状。波形衬板的波峰磨平了,提升能力就废了,哪怕整体厚度还剩不少也得换。阶梯衬板的台阶磨成斜坡,钢球就卡不住了。日常巡检盯的是形状退化,不是单纯看厚度。很多厂子备了测厚仪,却忽视了剖面样板——后者其实更说明问题。
问:换一套衬板要停磨多久?
答:看磨机规格和人数。中小型磨机,一套衬板,熟练队伍两三天能拿下。大型磨机通常要五到七天,甚至更久。时间大头往往不在拆装,而在螺栓锈死。液压扳手、螺栓剪断器这些工具,该配就配,省下的停机时间比工具钱贵多了——按磨机小时产能折算,一天停机损失多少,自己算。
问:衬板螺栓老是漏浆怎么办?
答:先别急着换螺栓。检查密封垫圈是否压到位、螺栓预紧力是否均匀。很多时候是紧固顺序不对,对角线分次拧紧,别一次到位。另外,矿浆浓度过高、磨机内料位异常,也会加剧漏浆。这是个系统问题,别只盯螺栓。
一个反直觉的经验

有些厂子追求衬板“耐磨”,选了超高硬度的材质,结果反而不好用。
为什么?硬度过高,脆性上来了,遇到大块矿石或者钢球砸偏,直接崩块。崩下来的碎块混在钢球里,卡在格子板缝隙,排料不畅。💡耐磨不等于耐用,这是两码事。衬板材质要和工况匹配:粗磨要高韧性抗冲击,细磨要高硬度抗磨料磨损。
还有个细节,衬板之间的缝隙。缝隙太大,细粒级矿石钻进去,把衬板顶起来,螺栓松、漏浆、衬板断裂,一连串问题。装配时缝隙控制,往往比材质选择更能决定实际寿命。
说到底,球磨机是个系统工程。衬板只是其中一个变量,但它牵动的是能耗、处理量、产品粒度这三根神经。选对了,磨机跑得顺;选错了,电耗白涨,产量还上不去。这账,得算。