2026-09-14 10:45:57 作者:网编
分类:文章
干工业铸造、有色冶炼这行,谁离得开熔炼炉?
我干这行快三十年,见过太多老板砸了几百万买炉,最后要么出不了合格料,要么能耗高到赚的钱全交了燃气费,说起来都是眼泪。
不是越贵的熔炼炉越好用,选对加热方式才是核心
现在市面上主流的熔炼炉,无非三类:中频感应熔炼炉、燃气蓄热式熔炼炉、电阻熔炼炉。很多新手上来就问最大能熔多少吨,报价多少,从来没想过自己的料适不适合。
中频熔炼炉加热快,温度控制准,适合铸钢、不锈钢这类对成分要求高的料,但是投入成本高,电费也贵。燃气熔炼炉成本低,适合熔铸铁、铝铜这类对温度控制要求没那么苛刻的,中小企业用着反而舒服。电阻熔炼炉温度稳,适合小批量特种合金,做大产量根本扛不住。
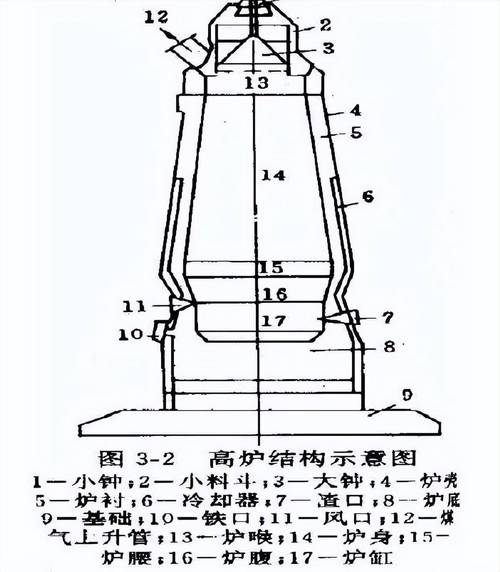 工业常用三种熔炼炉结构对比图
说实话,没有哪一种是万能的。适合你的订单规模、物料类型,才是好炉子。
问:我刚开小铸造厂,月产才几十吨灰铸铁,选哪种熔炼炉最合适?
答:别碰那种五吨以上的大型中频感应熔炼炉,固定成本和开机门槛太高,小订单根本吃不回来本钱。真要选就选一吨以下的节能型中频炉,或者如果本身有稳定便宜的燃气供应,小型蓄热式燃气熔炼炉更划算,开机成本低,周转灵活,哪怕停个三五天也没什么损失,刚好适配小厂的节奏。
被忽略的隐形坑:这些地方才是偷你能耗的元凶
很多人选炉子只看厂家标的额定能耗,到手用才发现,实际能耗比标的高出去一大截,还以为是自己操作错了。其实十有八九,是厂家在你看不见的地方偷工减料了。
最常见的就是保温层降本。新炉子看起来亮堂堂,其实炉壁里面一半是劣质耐火砖,甚至直接用旧料回填。用不了半年,保温层开裂,炉壁摸起来烫手,那热量全跑到车间里了,不是你的能耗高,是热量都白跑了。
我去年去河北一个铸造厂,老板说换了新熔炼炉,能耗反而比旧炉子还高15%,我去摸了摸炉壁,快90度了,你说这得跑多少热量?算下来一年多花近百万燃气费,够买半台新炉子了。
问:我家熔炼炉用了快五年,最近能耗突然涨了两成,是哪里出问题了?
答:别着急换炉,先查三个地方,百分之八十能修好。第一看保温层有没有开裂脱落,尤其是炉口、出料口这些经常受震动的位置;第二如果是中频感应熔炼炉,看看感应线圈有没有结垢老化,绝缘层破损会漏磁,电损耗直接涨;第三看排烟系统的风门,有没有关不严,冷空气一直往炉里灌,炉温当然拉不上去。修这三个地方花不了几千块,比换炉划算太多。
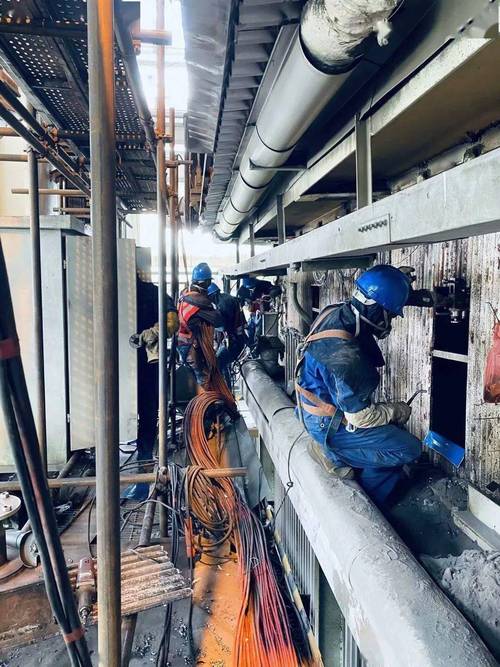 熔炼炉保温层破损检修作业现场图
不过话说回来,哪怕新炉子,你也得自己摸一摸炉壁温度,高于60度,直接找厂家回去返工,别不好意思,这是你应得的。
日常维护:做好这几件事,熔炼炉多能用十年
 日常维护:做好这几件事,熔炼炉多能用十年
很多厂子都是重生产轻维护,炉子不坏就不停,能不保养就不保养,结果硬生生把能用二十年的炉子,用个七八年就废了,亏不亏?
给你列几个必做的点,花不了多少时间,能省大钱:
💡 新炉开工一定要做72小时烘炉工序,别着急投产抢订单,很多人跳过这一步,耐火材料热胀冷缩直接开裂,不到一年炉衬就废了,重新筑炉花十几万,犯得上吗?
❗ 中频熔炼炉千万不要熔带水、带油漆密封的废钢,炸炉风险不是闹着玩的,那点废钢值几个钱,出事就是人命关天。
✅ 每月清一次炉底渣,别攒到炉子装不下了再清,炉渣导热差,粘在炉壁上不仅占容量,还会加速耐火材料侵蚀,越用越不耐用。
✅ 每季度测一次绝缘和接地,尤其是感应炉,线圈老化漏电可不是小事,早发现早换,花小钱换大安全。
说实话,我见过太多图便宜吃大亏的例子。老板买二手熔炼炉,砍了十万块价,回来没做绝缘检测,开工第三天烧了线圈,换一套花了十二万,等于白忙活还倒贴,图啥呢?
干工业这行,稳比快重要,选对熔炼炉,养好熔炼炉,炉子才会给你赚钱。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:熔炼炉选型避坑:老工程师的实战经验总结
文章链接:https://m.zystgy.cn/a/59281