2026-09-14 11:06:47 作者:网编
分类:文章
干了快二十年机械制造,见过太多工厂在干燥炉上栽跟头。
花了大价钱牵回来的“大设备”,要么干出来的料含水率不达标,要么能耗比预算翻了快一倍,老板拍大腿,车间主任挨骂,最后只能凑合用,每年多烧几十万的燃料。
你真的搞懂不同干燥炉的加热逻辑了吗?
很多人选设备,上来就问“你家一吨的干燥炉多少钱”,问题是,“一吨”指的是什么?是处理量?还是装料量?这里面的水太深了。
干燥炉的核心从来不是能装多少料,是一小时能排走多少水分。加热方式不同,排湿效率天差地别。
常见的加热方式分几种:热风循环、电加热、真空加热、导热油加热,每一种都有对应的适用场景。
问:同样干燥1吨树脂颗粒,为什么有的厂用热风循环干燥炉比真空干燥炉省一半能耗?
答:核心看物料的初始含水率和终含水率要求啊!要是你进料初始含水率超过30%,要求最终降到0.5%以下,真空干燥的低温沸特点,能在不破坏物料活性的前提下快速排湿,长期算下来能耗反而更低。但如果只是干掉颗粒表面的游离水,终含水率要求只要降到2%就行,热风循环敞开式排湿结构简单,维护成本低,算下来总能耗反而比真空炉低很多。
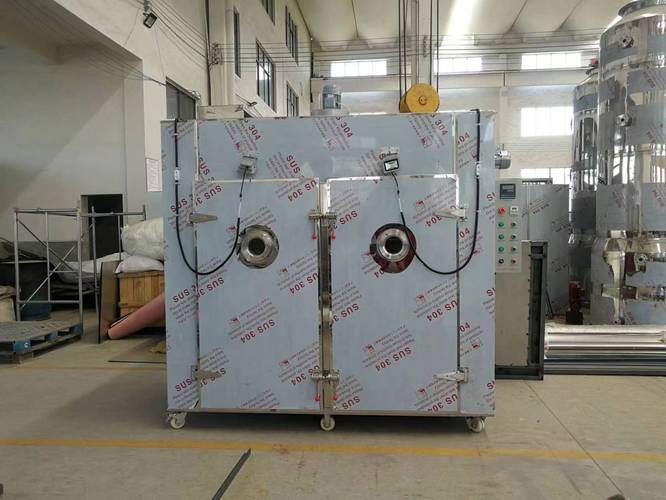 工业车间热风循环干燥炉安装现场图
实话讲,国内很多小厂做干燥炉,铭牌上的处理量都是往高了标,拿20%初始含水率测出来的处理量,卖给含水率40%的客户,你说能好用吗?
上次碰到一个浙江的饲料添加剂厂,买了台号称每小时处理1吨的干燥炉,实际每小时只能出0.4吨合格料,老板找厂家,厂家说你料太湿了,我们标的是干料产量,你说气不气人。
最容易被忽略的干燥炉节能细节
很多采购选干燥炉,眼睛只盯着设备的采购价,完全不算十年的使用成本。
说实话,一台100万的干燥炉,运行十年的能耗成本能超过500万。只要能省5%的能耗,十年下来就是25万,这钱够换三次易损件了。
最容易优化的几个点:
✅ 炉体保温:很多低价炉用的是普通岩棉,厚度不够,用两三年就沉降开裂,炉壁摸上去都烫手,那都是你的钱在往外冒啊!
✅ 密封结构:炉门、进出料口的密封,用个五六年就碳化变形,漏风率能到20%以上,热量全跑了。
✅ 余热回收:排出去的湿热空气,本身带大量热量,加个换热器预热新进的冷风,大部分情况一年就能收回改造费用。
问:老干燥炉用了快十年,能耗越来越高,除了换炉有没有低成本改造方法?
答:当然有,性价比最高的两个改造我给你列出来。第一个就是换密封,把老化的密封棉换成耐高温耐老化的石墨橡胶密封,一套下来也就几千块,改造完能耗直接降10%-15%,一两个月就回本。第二个加余热回收装置,刚才说了,只要你的干燥炉是连续排风的,改完最少省10%的蒸汽或者燃气,太划算。
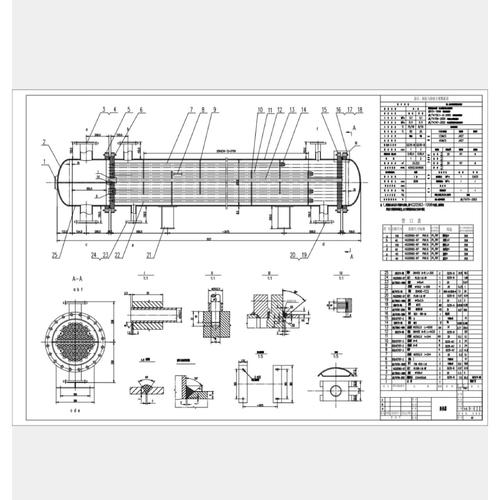 工业干燥炉余热换热器安装施工图
不过话说回来,改造也要看炉子本身的结构,要是炉体框架都腐蚀变形了,那还是早点换吧,别省那点钱,出了安全事故得不偿失。
不同行业的干燥炉选型偏好
 不同行业的干燥炉选型偏好
我做过这么多项目,不同行业对干燥炉的要求真的差很多,给你们捋捋常见的:
制药行业:几乎清一色选真空干燥炉,一是低温加热不会破坏热敏性的药物成分,二是封闭式结构符合GMP的洁净要求,不容易染菌。
化工行业:大多选带防腐内衬的热风干燥炉,很多化工物料带腐蚀性,还容易出挥发性气体,必须做好防腐和防爆设计,不能图便宜用普通碳钢炉。
木材加工行业:用的大型周期式干燥窑其实就是大型定制干燥炉,核心要求是炉温均匀,控温精度高,不然干出来的木材一半开裂一半没干透,损失的都是成品钱。
食品加工行业:一般用闭式循环带空气过滤的干燥炉,必须防污染,有些还要符合食品接触级的材质要求,不能随便选。
💡 最后给所有新手采购提个醒:一定要拿你自己的真实物料去做试烘!试烘!试烘!
别拿着同行的参数直接套,人家的物料比热容、孔隙率和你的都不一样,干燥特性差远了。我见过太多跳过试烘直接下单的,最后炉子到了,干出来的料全不合格,退也退不了,改也改不动,最后只能折价当废铁卖,那种懊恼,真的…
哦对,还有,别盲目追求高端配置,你就是烘干建筑用的河沙,整个真空干燥炉干啥?敞开式滚筒干燥炉几十万就能搞定,完全够用,没必要花几百万交智商税,对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业干燥炉选型避坑:老工程师掏心窝的经验
文章链接:https://m.zystgy.cn/a/59282