2026-09-14 11:30:49 作者:网编
分类:文章
很多刚上手做粉体冶金、锂电材料生产线的朋友,头一回栽坑基本都栽在焙烧炉上。我去年还碰过一个浙江老板,花八十多万进了台二手焙烧炉,以为捡了漏,结果开炉不到三个月,炉衬裂了,气氛控制全乱,整批正极材料全废,赔了客户两百多万,哭都没地方哭。
你真的搞懂不同焙烧炉的核心适用场景了吗?
焙烧炉不是个标准化商品。不是说功率够、容量够就能随便用。
做活性石灰焙烧、稀土矿焙烧、锂电正极材料煅烧、危废固废焚烧,用到的炉型结构天差地别。我见过拿竖炉改做锂电材料焙烧的,最后出来的料均匀性差到离谱,只能当废料卖。
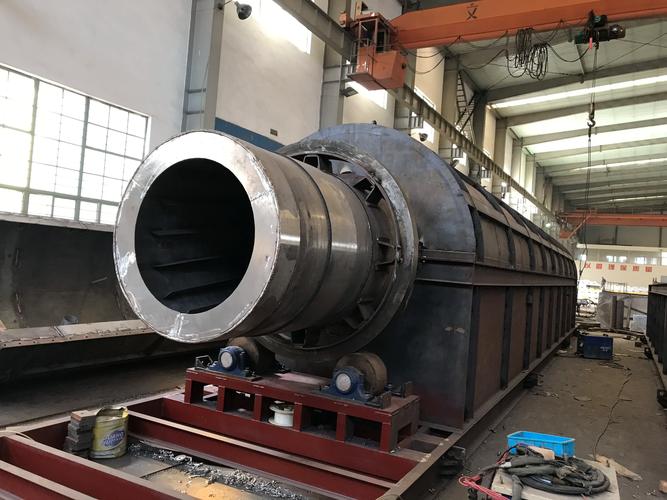 工业回转式焙烧炉生产现场图
说实话,选炉型第一步,先搞清楚自己的工艺要求:你要不要控气氛?要不要连续生产?对出料温度有没有要求?
很多人上来就砍价,连自己的核心要求都没说清,最后买到不合用的设备,能怪谁?
挑两个大家问得最多的问题,直接答:
问:焙烧炉的气氛控制是不是只有正压负压两种区别?
答:哪能这么简单。除了压力,还要看气氛纯度、氧含量波动率,比如做高端锂电粉体烧结要求氧含量波动控制在±0.5%以内,普通冶金矿焙烧放宽到±2%也能用,这直接决定了你要不要配高精度的氧分析仪和动态流量调节阀,成本差出十几万太正常了。
问:我年产量只有几百吨,能不能用放大版马弗炉当工业焙烧炉用?
答:试产打样没问题,量产绝对不行。实验室马弗炉的密封性、温场均匀性、连续运行稳定性都达不到工业要求,做个几十公斤样品还行,一天出几吨料的话,故障率能让你怀疑人生,最后省的那点设备钱,不够赔废料的。
❗ 采购焙烧炉别先问价格,先报你的三个参数:物料特性、产量要求、控温/气氛精度要求,缺一个,报价都是瞎报。
最容易被忽略的隐形成本坑
九成以上的新手选型,只看设备采购价,从来不算后期十年的运行成本。这是最傻的做法。
第一个坑就是能耗。同样处理1吨活性石灰,老式竖焙烧炉比新型节能回转焙烧炉能耗高近30%,一年下来几十万吨产能,多出来的燃料钱,都够买半台新设备了。
别信厂家样本上印的最优工况能耗,那都是实验室空炉测出来的数据,实际带料生产,能耗只会更高。一定要让厂家给你同工艺同规模客户的实际运行能耗数据,哪怕自己跑过去看两天都值。
第二个坑就是维护成本。我见过太多小厂家为了压价格,用普通耐火砖做炉衬,你要是长期烧1100度以上高温,不到一年就会开裂剥落,换一次炉衬几十万,还要停产半个月,损失的产能比换炉衬的钱还多。
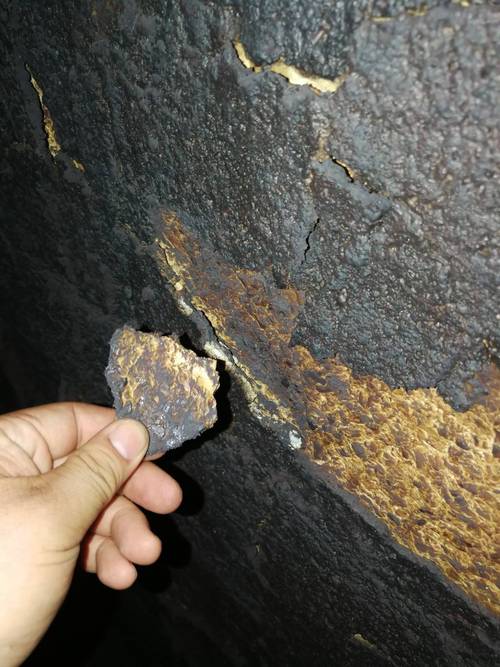 焙烧炉内部高温耐火炉衬损坏实拍图
第三个坑就是环保。很多小产能的焙烧炉,出厂不带完善的烟气处理接口,你开产了才发现烟气排放不达标,天天被查,最后停产改造,又花十几万进去,本来就薄的利润直接造没了。
不过话说回来,也不是说越贵的焙烧炉就越好。你就是做个低要求的矿焙烧,没必要花几百万上带气氛控制的回转炉,适合自己的才对,对吧?
💡 算总拥有成本的时候,把未来10年的能耗、维护、环保罚款加进去,再和采购价比,你就知道哪个更划算了。很多时候,看着便宜的,其实最贵。
新焙烧炉投产前一定要做的几件事
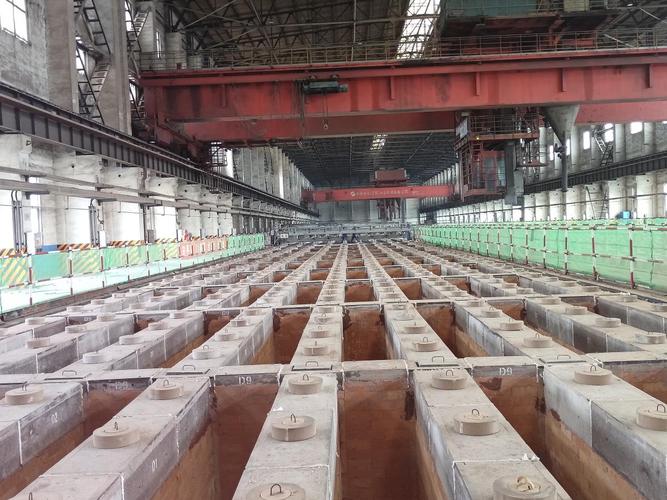 新焙烧炉投产前一定要做的几件事
设备拉到现场,很多人着急投产,接完电就点火烘炉。不出问题才怪。
我见过太多新炉,开炉不到半年炉衬就坏,追根溯源就是烘炉步骤错了。新炉衬里有大量游离水和结晶水,必须慢慢升温烘。100度左右要恒温至少24小时,把游离水排干净,然后每升100度再恒温几小时,急着升温,水分快速膨胀,直接把炉衬撑裂。
第二步,一定要做72小时的空载试运行,测各个温区的实际温差。我之前碰过一个项目,安装队图省事,把热电偶插在了靠近加热管的位置,显示温度1000度,实际料区温度只有970度,整批料烧不熟,最后拆了重新装热电偶,停了三天产,亏了十几万。
第三步,投产前先测密封性。如果是要求气氛控制的焙烧炉,漏风就是死罪。哪怕漏个几毫米的缝,氧含量就会超标,你调多久都没用。打个压测漏,花不了一天时间,能省后面无数事。
干这行快二十年了,我最大的体会就是:焙烧炉是整条生产线的核心,核心设备偷工,整个生产线都跟着倒霉。别图一时便宜,踩了那些本可以避开的坑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:焙烧炉选型避坑:老工程师攒了十年的实战经验
文章链接:https://m.zystgy.cn/a/59283