2026-10-08 14:23:51 作者:网编
分类:文章
刚推开工区大门,热气混着塑料特有的味道扑过来,嗡鸣裹着细微的震动,从鞋底顺着腿往上钻。我第一次摸挤出机机架的时候,手麻了三分钟。
站机器边看半小时,比看十页印满公式的资料有用。
站在挤出机旁才懂的事儿
很多人以为挤出造粒就是把粉往料口一倒,出来就是成品粒子,太想当然了。
干这活第一步先看料。新料回料改性料,加不加填充,加不加功能助剂,进场都要先预混。有的助剂几公斤就要配几吨主料,差一百克,整批料的阻燃性就不达标。
预混好的料从喂料口进去,顺着螺杆往前走,就是不停的捏、挤、磨,把所有组分揉成完全均匀的熔融体。
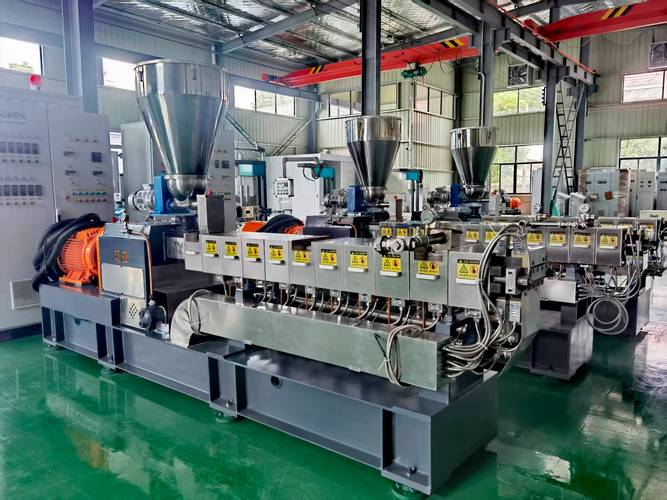 双螺杆挤出造粒车间生产现场
整个工序的核心,就是螺杆组合。
哪是整根一根搓到底的?是一块块不同形状的元件串在芯轴上,输送块推料,捏合块混料,还有剪切块,专门用来打碎团聚的粉体。就像揉面,力度不对,要么揉不开面疙瘩,要么揉太久把面筋打断,做出来的馒头肯定发不起来。螺杆排列错一块,出来的料就是废的,拆螺杆重新串,大半天功夫就没了。
熔融均匀的料最后挤过机头的多孔模板,变成几十根细细的料条,拉过冷水槽冷却定型,再送到切粒机切成均匀的小圆柱,就是我们要的成品粒子。
真正的坑,都在看不见的地方
调机这事儿,真的是师傅手上出功夫。
温度就是头一道关。机筒从喂料口到机头,分好几个温区,每个温区差个三五度,料的塑化程度就不一样。温度低了,料揉不匀,粒子里有硬芯;温度高了,树脂降解,粒子发黄发脆,做出来的产品用半年就裂。
还有压力。喂料速度忽快忽慢,螺杆间隙磨大了,机头压力就会飘。压力一高,料挤得快,料条变粗,切出来粒子就大一圈;压力一低,粒子就变小,整批料粒径不合格,客户直接退。
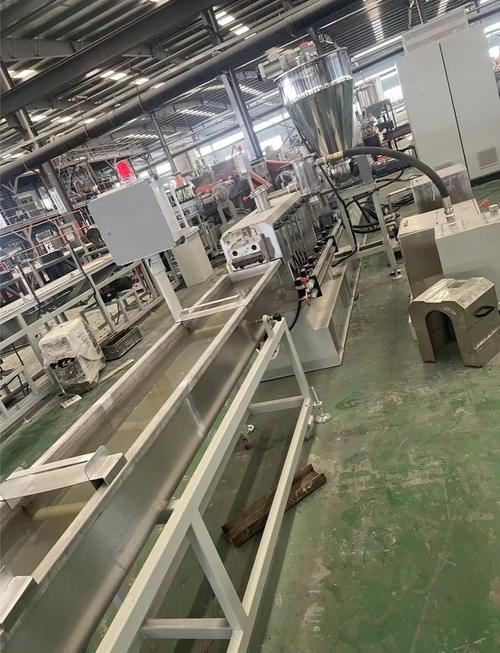 挤出造粒机头出料切粒现场
我见过最棘手的是加玻纤的改性料。玻纤硬,剪不碎分散不开,粒子断面就能看见一坨一坨的玻纤结团,下游注塑出来的产品,表面全是小毛刺,抛都抛不掉。还有做发泡料的,机头温度差一度,泡孔大小差一倍,成品的密度直接不达标。
说起来都是小事,出了问题整批报废,几十万就打了水漂。说实话,干这行的,谁没报废过几批料才出师。
它早就融进你日常了
 它早就融进你日常了
你可能从来没听过这个词,但你每天都在用它做出来的东西。
手里的手机保护壳,原料就是挤出造粒好的改性塑料粒子。汽车里的门板、仪表盘,耐刮耐撞的性能,都是造粒时候把助剂和树脂混均匀才有的。就连你点外卖用的可降解塑料袋,原料粒子也是这么挤出来切好的。
很多人觉得这行就是粗笨的低端加工,没什么技术含量。不对啊,同样的原料,调好的挤出造粒料,流动性、均匀性就是比粗做出来的好,下游注塑的良品率能差好几个点,算下来成本反而更低。
不过话说回来,现在新设备越来越智能,温度压力都能自动控,但是碰到特殊配方的料,还是得老师傅上去拧两圈螺栓,调两度温度,问题就解决了。这种摸过几百批料攒出来的经验,不是写在程序里就能替代的。
下次你拿塑料水杯喝水,拎着塑料袋装菜的时候,想想这看起来平平无奇的小粒子,原来就是这么揉出来切好的,挺有意思。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的捏合魔法:聊聊挤出造粒
文章链接:https://m.zystgy.cn/a/61524