上个月去南方的一个原料药厂调线,一进造粒车间就被扑面而来的热风扑了一脸,带着淡淡的原料粉味,鼓风机的嗡鸣震得脚底板都麻。隔着透明观察窗看进去,一釜的粉料在里面上下翻涌,像煮开的稀粥一样晃个不停——这就是大多数人没见过的流化床造粒现场。
其实它就是个吹起来的「沸腾床」
很多人听到造粒,第一反应是把粉压成块,或者搅成团再切。流化床造粒不走这条路,它核心就是一个「吹」。
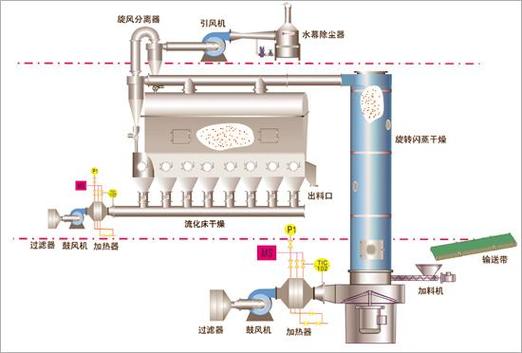
说穿了原理特别简单。在一个立式的容器底部,开了很多密密麻麻的小孔,风从小孔均匀往上吹。容器底部堆上原料粉末,当风量调到刚好的时候,每个粉粒都被风托起来,整体会像液体一样流动,甚至像沸腾的水一样上下翻滚——这个状态就叫「流化」,流化床的名字就是这么来的。
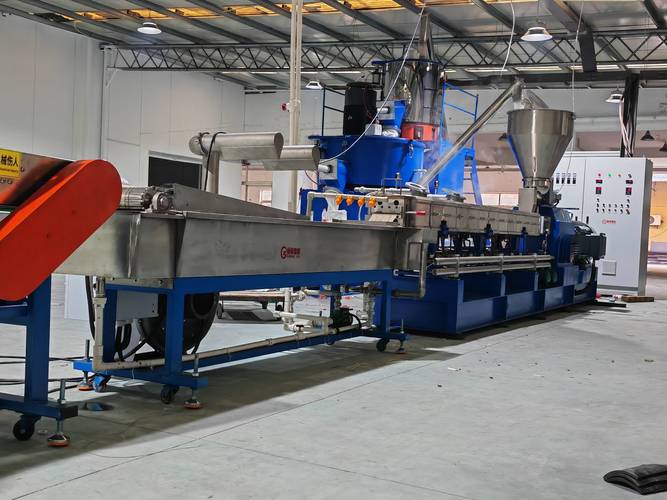
这时候从容器上方或者侧面喷入雾化的粘合剂,每个飘起来的粉粒表面沾到粘合剂,撞在一起就粘成了小团,小团再沾更多粉慢慢长大,同时热风一直在吹,一边造粒一边就把水分烘干了。等长到你要的大小,直接从出料口出来就是合格的干颗粒。
整个过程一步走完,混合、造粒、干燥全在同一个釜里搞定,不用转工序,省了多少输送和中转的麻烦,你品品对吧。
现场调机最头疼的几个坑
原理说起来简单,真到现场开机,能把新手折腾到怀疑人生。
第一个坎就是风量。风量差10%,出来的颗粒合格率能差50%。风太大,粉都被吹到除尘器里去了,根本攒不住,最后出来没多少料,全堵在管道里。风太小,底部的粉吹不起来,瘫在那里不动,喷进去的粘合剂全积在底下,不出半小时就结一大块硬坨,得停机挖出来,满车间都是灰,累死个人。
我刚入行跟着师傅调机,为了摸准一种原料的风量,整整改了八次风门开度,每次改完要等二十分钟看结果,蹲在观察窗旁边腿都麻了。真的差一点都不行。
第二个坎是喷浆的速度和位置。喷太快,雾滴还没散开就沉底,直接结团堵孔。喷太慢,颗粒长到下班都达不到要求的粒径,耽误生产。喷口歪个几厘米,整个釜里的流化状态都不对,半边飘半边沉,出来的颗粒大小差一倍都不止。
还有温度,热风的温度也得卡准。温度高了,有些热敏的原料直接分解废了,温度低了,颗粒烘不干,出来放半天就粘成块,客户直接退货。
说实话,现在自动化程度已经很高了,很多参数都能在线测,但老师傅站在设备边听两分钟声音,摸一下外壁的振动,就知道风量对不对,这本事真不是程序能直接替的。
那些离不开它的行业,还有常见的误解
你可能没见过这个设备,但你肯定用过它做出来的东西。感冒喝的颗粒冲剂,喂牲口的复合添加剂,汽车尾气净化器里的催化剂颗粒,很多都是流化床造粒做出来的。
不过话说回来,圈外对它的误解还真不少。
第一个误解,说流化床造粒只能做小颗粒。不对,只要调整风量和喷浆时间,从零点几毫米到几毫米的颗粒都能做,只不过太大的颗粒成本上去了,不划算而已。
第二个误解,说它就是省工序,颗粒质量不如传统工艺。刚好相反,它做出来的颗粒孔隙均匀,溶解性好,比如冲剂冲热水,一泡就散,比压出来的颗粒溶解快多了。而且整个过程封闭,污染少,符合制药食品的卫生要求,这是很多工艺比不了的。
还有人觉得这工艺老,没什么新东西。其实不是,现在很多新材料领域,比如储能材料的造粒,生物肥料的包衣,都在改流化床造粒的工艺,比如加了旋转流化床,喷雾方向改一改,就能做出更均匀的球形颗粒,适配新的需求。
我做了快十年工艺,见过最多的情况就是,换一种原料,哪怕配方差个百分之一,整个参数都得重新调。没有放之四海而皆准的参数,全得靠现场摸。
说白了,工业生产的事儿,哪有那么多一蹴而就的捷径。就像流化床造粒,靠一把风吹出合格的颗粒,差一丝劲都不行。