摸过车间那把崩口的车刀,才懂金属切削的脾气
2026-10-17 13:01:47 作者:网编
分类:文章
刚进车间的时候,我盯着数控车床转起来的卡盘发愣——那根粗得能当哑铃的45号钢棒,转得带风,旁边的刀架却悄没声贴上去,铁屑卷着火星子飞出来,三两分钟就把圆棒车成了带台阶的轴。
这东西看着不起眼。
就是那把夹在刀架上的车刀,决定了零件的尺寸准不准,表面光不光,甚至整批货能不能合格出厂。
磨坏三把高速钢刀,才摸透前角的脾气
刚学磨刀那会,我总觉得刃口越尖越锋利,磨前角的时候恨不得把刀面斜成四十五度,跟削水果的餐刀似的。结果车第一根6061铝棒,刀直接崩了个豁口——老师傅蹲在砂轮旁边捡碎渣,骂得整层车间都能听见:“你当是切豆腐?”
后来才知道,前角从来不是越大越好,是跟加工材料的硬软死死绑在一起的。车硬邦邦的合金钢,前角就得磨得小,刃口厚一点,才能扛住切削时的冲击力,不然刚切进去就崩。车软乎乎的纯铝,前角就得磨得大,不然铝屑粘在刀面上刮来刮去,车出来的表面能糙到当搓板,连刮胡子都没问题。
那会磨坏三把高速钢刀,才摸出点门道:砂轮转起来的时候,刀面贴上去的角度差个两度,磨出来的刀用起来就是两回事。
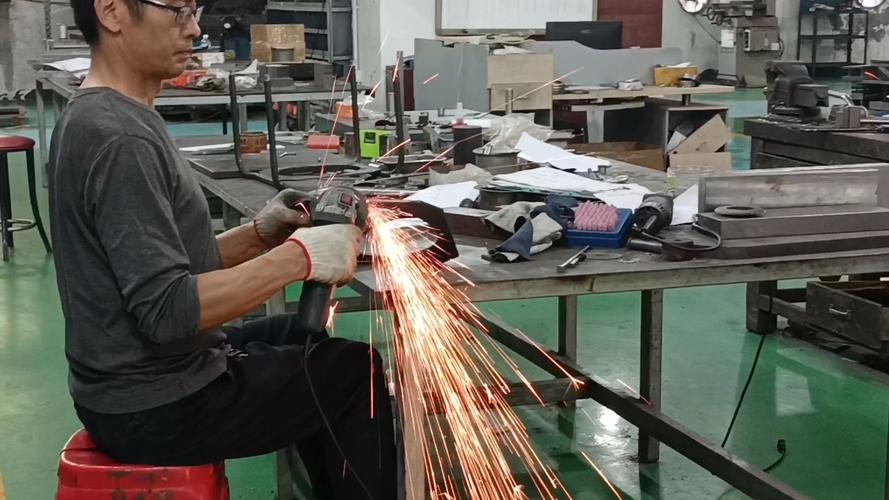 车间砂轮机旁手工磨高速钢车刀场景
掉在地上的硬质合金刀片,能让半批零件报废
现在车间里很少用整根的高速钢车刀了,大多是机夹可转位的硬质合金刀片。
脆得很。
真的。
我之前见过一个小徒弟,换刀片的时候没拿稳,薄生生的合金片“啪”得掉在水泥地上,他捡起来吹了吹灰就往刀架上装,车了二十多个轴,测尺寸的时候发现每个外圆都小了两丝——拆下来对着光看,刀刃上有个针尖大的崩口,肉眼几乎找不着。
别不信。
就那点小口子,切进去的时候刃口会抖,零件尺寸飘得没边。合格的车刀刃口跳动通常要控制在一微米以内,差不多是头发丝直径的六十分之一,稍微有点磕碰,精度就全毁了。之前做航空零件的车间,换刀的时候师傅都戴无尘手套,连刀面上的指纹都要拿酒精棉擦干净——怕指纹里的汗渍,在切削高温下跟刀面反应,悄咪咪影响刃口寿命。
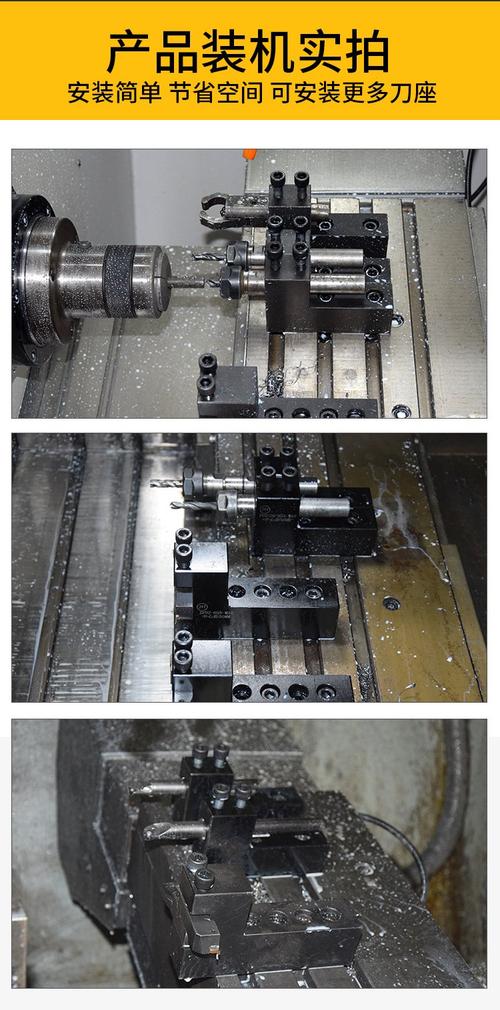 数控车床刀架上机夹可转位涂层车刀安装细节
那些你天天用的物件,都被车刀削过
说实话,以前我总觉得车刀是车间里离普通人很远的东西,不就是打铁的粗活嘛。直到后来帮家里换水龙头,拆阀芯的时候看见那圈磨得亮堂堂的铜面,才反应过来——这玩意儿就是被车刀从整根铜棒上削出来的。
还有自行车的中轴,手机摄像头周围的金属圈,新能源汽车电机上的精密轴,甚至钢笔的金属笔握,全是车刀一刀一刀从棒料上切出来的。现在的涂层车刀,表面镀那层几微米厚的氮化钛,黄澄澄的,比同重量的黄金还贵,就是为了减少切削时候的摩擦,扛住七八百度的切削高温,能连续干八小时不用换刃。
不过话说回来,现在的车刀跟十年前比,确实省心太多了。以前磨个刀要半小时,调刀的时候要试切三四个零件,量完尺寸再补参数,半天就过去了。现在可转位刀片崩了个口,把刀片转个角度就能露出新的刃口,数控系统自动对刀,输进去参数就能干,省下来的时间,老师傅都能在车间角落泡上一杯热茶了。
昨天路过车间,听见砂轮“嗡嗡”转的声音,抬头看见当年骂我的那个老师傅,正蹲在旁边教徒弟磨刀。橙红色的铁屑卷着火星子飘在半空,风一吹就散在空气里,跟十年前我刚进厂的时候,一模一样。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
摸过车间那把崩口的车刀,才懂金属切削的脾气
文章链接:https://m.zystgy.cn/a/62162