刚从装配车间出来,劳保鞋上还沾着半凝固的锂基脂。风一吹,耳里还响着隔壁调试台的闷响。那是刚装好的圆锥破碎机在空转测振动。
很多刚入行的徒弟以为这东西就是把两个厚重的铸钢圆锥面套在机架里,靠挤压把石头挤碎——直到自己亲手装完一台,看着它因为间隙调错,把排料口堵得严严实实,才知道根本不是那么回事。
错。
那俩锥面,一个定死在机架上叫轧臼壁,一个套在动锥轴上跟着偏心铜套晃,不是正儿八经的圆周转动,是歪着身子做旋摆运动——就像人歪着腰蹭旁边的墙,靠持续的挤压力把喂进去的矿石捏碎。轧臼壁和破碎壁的间隙偏差,直接决定了碎料的粒型,差一毫米,出来的石子针片状就多一大截,客户拉回去根本过不了筛网。
别信宣传册,它的脾气全在看不见的细节里
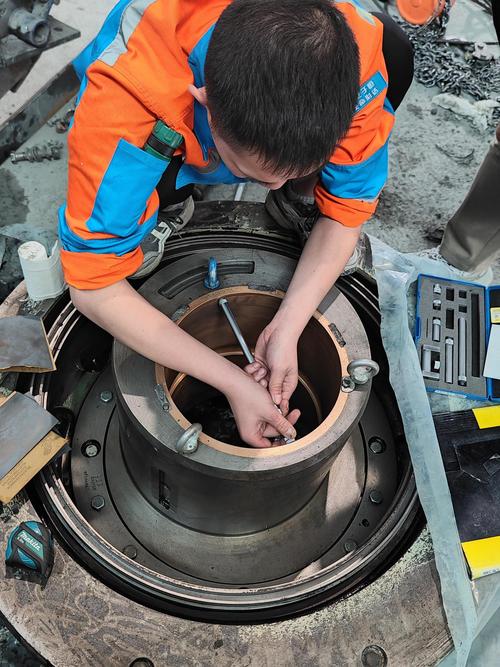
上次带的徒弟小周,装偏心铜套的时候图快,拿高压气吹了两下油道就往轴上套,连里面残留的切削铁屑都没冲干净。开机试了俩小时,铜套直接烧得抱轴。拆下来的时候那铜面磨得发蓝,跟过年家里供的铜香炉烤过似的!老师傅蹲在旁边抽了三根烟,没骂,就问”你省了十分钟清油道的功夫,现在花三天拆件换套,值吗”。
偏心铜套的油道清洁度,是很多新厂容易踩的坑。我们现在给所有装配班组定了规矩,铜套装上去之前,必须用煤油把所有油道反复冲三遍,再拿白布擦,布上看不到黑印才算合格。
造它的难,根本不在焊个大机架
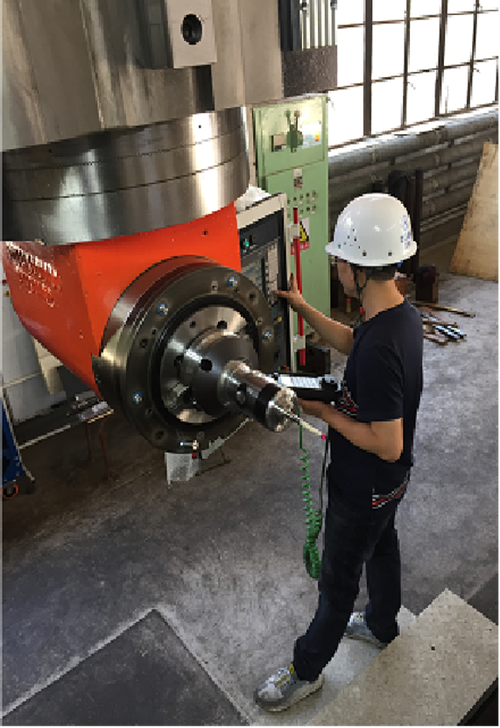
很多外行看这东西,觉得不就是厚钢板焊个大壳,把锥子装进去拧上螺栓吗?真不是。就说那个焊接机架,壁厚差不能超过设计值的8%,不然浇铸冷却的时候,内部应力拉的裂纹,装上去用不了半年,机架上能裂出贯穿的缝。还有那个动锥主轴,加工的时候同轴度误差通常控制在0.02毫米以内——什么概念?就是一根两米长的钢轴,上下摆动的幅度,比成年人的头发丝还细。
主轴的同轴度误差,直接影响整台设备的振动寿命。要是轴歪了,转起来的振动力顺着机架传下去,用不了两年,所有的连接螺栓都会被振松,严重的能把机架的焊缝震裂。上次有批外协的机架,回来做超声波探伤的时候,在加强筋的位置发现了个2毫米的缩孔,负责质检的老张直接把整批件打回去了。采购的人过来找他说情,说这缩孔在筋上,又不受力,凑合用呗。老张把探伤仪的屏幕转给他看:”你现在觉得不受力,等破碎机满负荷转起来,偏心块的振动力顺着机架传下来,这缩孔就是裂纹的起点,到时候机架裂了,现场砸了人,你去跟人家矿上赔?”
你天天见的东西,多半是它碎出来的
别觉得这几吨重的铁疙瘩离你远。你早上走的柏油路,上面嵌的碎石子,多半是它碎的;你住的楼,混凝土里的坚硬骨料,也是它碎出来的;甚至你手里拿的铝合金手机壳,最开始的铝矿石块,也是经它粗碎之后,再进磨粉机磨成细粉,送进电解槽提炼的。
去年我们给南方一个砂石场装了一台,原来用的老式颚破,碎出来的石子针片状多,铺路面的时候压不实,用不了半年就出坑。换了这台之后,碎出来的石子粒型圆,过筛的时候合格率能提大概15个百分点——这个数是我们现场跟客户拉着磅秤算的,不是瞎编的,有记录可查。
不过话说回来,很多客户买回去就瞎调间隙。要么把排料口开得太大,碎出来的料粒径不均,卖不上价;要么把间隙调得特别小,想一次出细沙,结果不到俩星期,高锰钢做的衬板就被硬石头磨穿,还经常因为料太细堵在破碎腔里,一堵就得停机掏俩小时。
刚才走回办公室的路上,碰到调试班的小王,他说刚才那台空转测完的机器,振动值比标准值还低0.1,等下要给客户发视频。我低头看了看手上沾的防锈油,突然觉得这东西跟车间里的老师傅似的——你对它细点心,把间隙调好,把油道清干净,它就安安稳稳给你干十年,不闹脾气。要是你总想着省功夫、走捷径,它保准在你赶生产进度最忙的时候,给你掉链子。