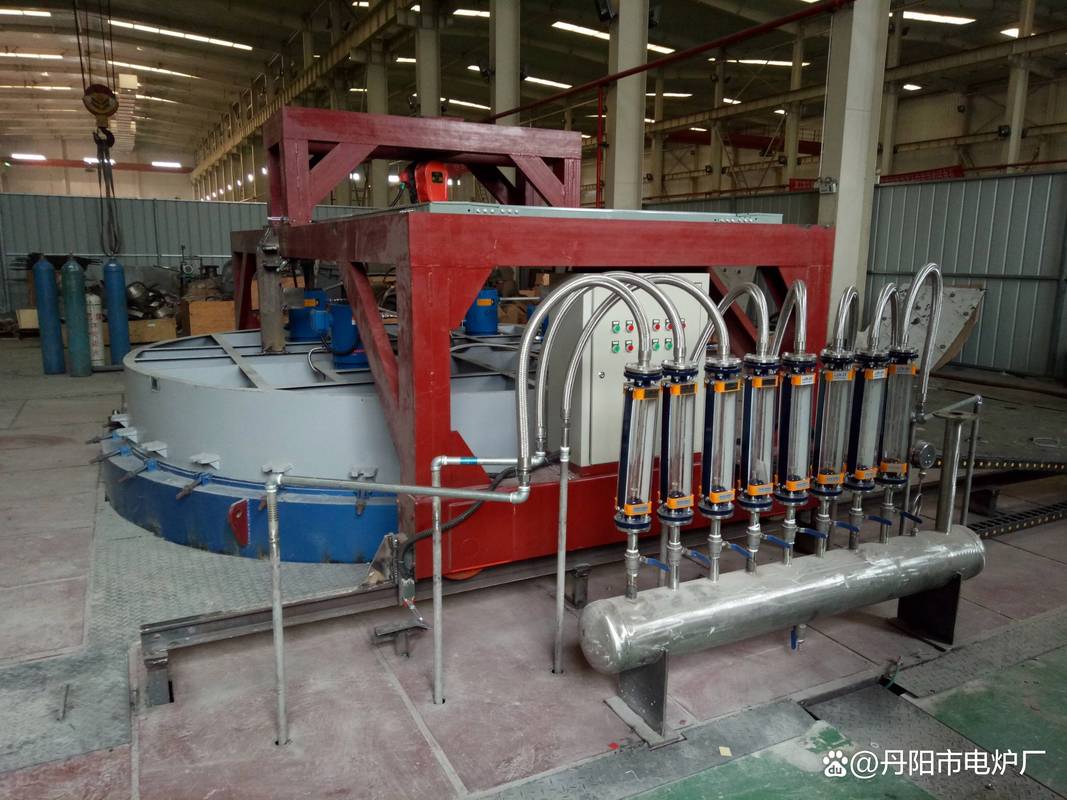
上周三在热处理车间蹲了一下午,就盯着刚从井式炉里吊出来的那批齿轮——刚出炉的时候还冒着淡蓝色的烟,用测温枪怼上去一量,927度,差3度到工艺要求的930,吓得我赶紧给炉台师傅递了根烟,问是不是温控飘了。师傅摆了摆手,说这炉子老了,每次升温到最后都会稳在这个数,渗碳出来的层深差不了0.02毫米,干了三十年,这点偏差闭着眼都能摸准。
不是把铁烧红那么简单
很多没接触过热处理的人,总觉得渗碳就是把钢块烧红了往碳粉里一埋,拿出来就硬了。哪有这么省事。
渗碳的核心逻辑从来不是把零件烧硬,是靠“表硬内韧”的反差,扛住那些纯硬或者纯韧的材料扛不住的工况——纯硬的淬火高碳钢,摔一下就崩碎;纯韧的低碳软钢,磨俩月就出坑。渗碳刚好卡在中间,表面硬到能扛住齿轮啮合的反复摩擦,内部韧到能扛住变速箱换挡的瞬间冲击力。
说白了就是把低碳钢零件关在充满富碳气体的密封炉里,烧到奥氏体化的温度,这时候钢的晶格是张开的,碳分子就像赶大集似的往零件表面钻,钻进去的深度完全靠温度、时间、炉内碳浓度三个变量控,要0.5毫米的硬层就烧4小时,要1毫米的硬层就多烧两小时。钻完碳还不算完,出来必须立刻淬火,让渗到表面的碳形成硬的马氏体组织,不然跟裹了糖的发面馒头似的,看着有层皮,一咬全是软的。去年刚进厂的小徒弟,上次把渗完碳忘了淬火的齿轮直接塞去减速机试跑,三天后拆回来,齿面磨得光溜溜的跟镜子似的,被车间主任追着从热处理车间骂到装配线,现在他看到渗碳炉就下意识摸自己兜里的淬火记录单,怕漏了步骤。
最容易栽跟头的几个坑
干热处理这么多年,我见过太多因为细节没盯紧,整批零件报废的事,说几个最常见的坑,全是踩过的血坑。
第一个就是温度飘了。温度对碳扩散速度的影响是指数级的,别觉得930和940只差10度,同样保温4小时,后者的渗层深度能比前者多30%,装到设备上不出三个月,齿面就会因为硬层不够磨出凹痕。上次有个新来的操作工,把炉温设到945度没发现,烧出来的零件层深超了0.2毫米,整批返工,光返工费就够买三炉的丙烷气。
第二个是碳势给太高。炉子里的富碳气体通多了,碳没来得及往钢里钻,就会在零件表面结一层黑硬的碳壳,这层壳看着硬,其实和基体根本不结合,一扣就掉,更坑的是,这层壳在淬火的时候会因为收缩率不一样,直接把零件表面拉裂。之前有批做销轴的零件,就是丙烷通多了,拆出来的时候一半零件表面带着网状的裂纹,整批当废铁卖了,心疼了好几天。
第三个是淬火冷却不对。快了裂,慢了软,甚至会出软点——就是表面某一块没淬硬,跟鞋底磨穿个洞似的,装上去跑的时候,那块最先磨穿,整个零件直接报废。
别把它当万能膏药
接触多了就发现,很多人对渗碳工艺的误解,比对热处理的误解还多。
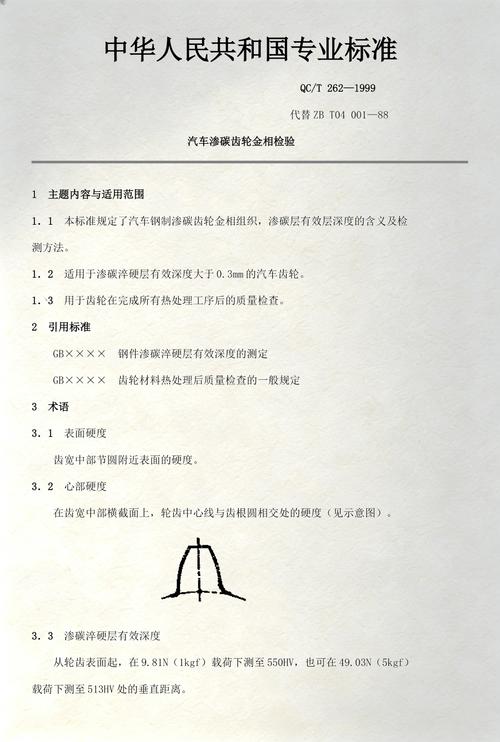
比如有人觉得什么零件都能渗碳。拉倒吧,本来就是碳含量0.8%以上的高碳钢零件,再往表面渗碳,碳浓度高到离谱,淬火之后脆得跟玻璃碴似的,一砸就碎,根本扛不住冲击。还有人觉得渗碳层越厚越好,渗碳层厚度根本不是越厚越好,超过1.2毫米的渗碳层,内部残余的拉应力会大到离谱,冬天车间温度低的时候,零件从炉子里拿出来放一晚上,不用任何外力,自己就能裂出一道贯穿的缝。
哦对,还有人说渗碳是老工艺,马上要被别的表面处理淘汰了。哪能啊,现在汽车变速箱里的精密齿轮,重卡的传动半轴,甚至风电设备里的小模数齿轮,全是靠渗碳工艺做出来的。现在新出的真空渗碳炉,比老的井式炉省三分之一的气,渗碳速度还快一倍,但是核心的逻辑从来没变——就是要表面耐磨,内部耐造。
说实话,我干了十二年热处理,见过太多追新的厂家,上来就砸几百万买最新的设备,结果连渗层深度的检测标准都没摸透,最后出来的零件还不如老炉台师傅做的稳。设备是死的,人是活的,再好的炉子,没人盯着温度,没人卡着时间,没人记着每一步的参数,最后出来的东西就是一堆废铁。
昨天路过成品库,看见那批之前吊出来的齿轮已经打包好了,要发去给重卡做变速箱的。想想也挺有意思,几公斤重的低碳钢坯,在炉子里待个七八个小时,出来就成了能扛住几十吨冲击力的零件。没有什么魔法,就是一群师傅盯着炉子,控着温度,算着时间,把该做的步骤做扎实了而已。