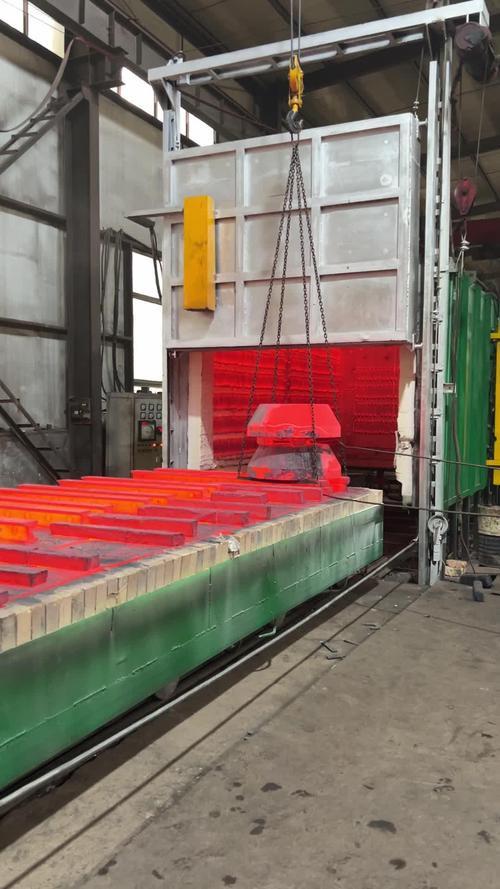
刚跨进热处理车间的门,热浪先裹着金属氧化物的焦味扑到脸上。跟隔壁机加工区飘的切削液味道完全不一样,这里的空气都是烫的。张师傅攥着炉门的操作杆喊我往侧边站,别凑太近——台车炉的门刚拉开半米,里面橙红色的光就把整个操作区照得通亮,摞在料架上的42CrMo齿轮坯,正顶着大约850度的高温,等着下一步的操作。
没人会把烧软的料直接扔冷水里就完事。
烧到什么温度,是第一道关
铁基材料的内部结构,随温度变化是有临界点的。常温下硬不起来的珠光体组织,升到Ac3线以上的温度,会慢慢转成均匀的奥氏体——这时候的料,看着是软的,捏不动,但是内部的晶体排布已经换了一套结构。
降温的速度一旦跟不上,晶体就会顺着原来的路径长回去,最后得到的组织跟退火的软料没区别,根本达不到耐磨、抗冲击的要求。
张师傅说他刚当徒弟那会,有次偷摸把炉温调高了50度,想着温度够了冷却快点,硬度肯定高。结果料一进油槽,就听见“咔”的一声,一根直径120的轴直接从法兰面裂成两截,飞出去差点砸到旁边的油槽。
那根轴的材料成本就小两千。师傅当时没骂他,就让他蹲在废料堆旁边看了一下午的断口。
“温度高了,晶粒长得跟粗沙子似的,脆得跟玻璃一样。”
淬火用的“冷却介质”从来不是自来水
很多人对这步的认知,还停留在武侠片里烧红的刀往冷水里一插,滋滋冒白烟的场景。
实际车间里的冷却槽,一半以上装的是专用淬火油。清水的冷却速度太快,一接触高温零件,表面立刻形成一层蒸汽膜,冷却极不均匀,淬碳钢件的时候十有八九会裂。盐水的冷却速度比清水快一倍,适合淬形状简单、厚度大的低碳钢件,但是操作的时候如果溅到皮肤上,就是一个带盐的烫伤泡,好几个月下不去。
现在新一点的车间会用聚合物淬火液,浓度调一调,冷却速度能在水和油之间随便选,比以前省了不少返工的麻烦。
最磨人的从来不是把料烧到温度,也不是把料从炉子里夹出来。
是匹配冷却速度。
冷太快,零件开裂、变形,整个件直接报废;冷太慢,硬度不够,后续机加工的时候刀都磨不动,装到设备上用不了半个月就磨出坑。
就像煮溏心蛋。多煮十秒就老,少煮十秒就流心。差一点,结果天差地别。
现在做大型风电齿轮的淬火,根本不会把料直接从高温炉里夹出来就往冷却槽里扔。都是先把料放在出料口的空吹工位,用风机吹个三四十秒,让棱角、边缘的温度先降个几十度,再慢慢降到油槽里。就是为了把零件表面和芯部的温差压下来,减少后续的变形量。
刚淬完的零件,跟个定时炸弹没区别
很多外行觉得,烧红了快速冷却,拿到硬邦邦的零件,这活就干完了。
根本不是。
刚从冷却槽里捞出来的零件,内部的应力拉得满满的——就像被拧到极限的发条,稍微受点外力,甚至自己在架子上放个三五天,都可能“啪”的一声裂个口子。
之前有个小作坊做农用刀具,淬火完直接就上砂轮机磨刃口,磨完打包发出去。结果客户收到货,拆包装的时候刀自己从刀根断成两截,找回来赔了十几万。
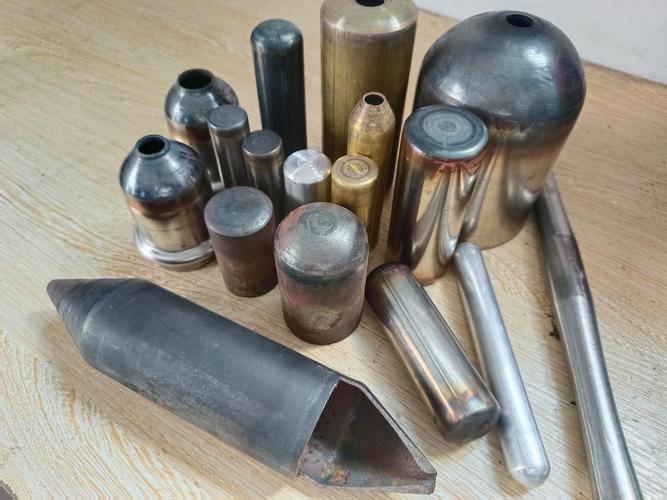
通常淬完火的零件,两个小时内必须进回火炉。根据需要的硬度,把温度调到180度到500度之间,保温几个小时,把内部的应力慢慢释放掉。这时候的零件,硬但是不脆,才是真的能装到设备上用的合格件。
其实这些离普通人的生活一点都不远。你家里切菜的菜刀,刀身那层硬到能刮玻璃的刃口;你骑的变速自行车,花鼓里那套磨了好几年都不晃的轴承;你家汽车变速箱里,跑了十几万公里都没打齿的齿轮——全都是经过这一套工序做出来的。
干这行久了,没人会说自己手里的活百分百不出错。张师傅干了三十年,现在开炉门的时候还是会下意识往后退半步。之前有次赶急件,一炉二十根采煤机用的截齿,车间的循环冷却风机突然坏了,冷却速度慢了两秒,最后测硬度比要求差了2HRC。整炉回炉重造,耽误了三天交期,班组每个人扣了两百块。
下班的时候大家蹲在车间门口抽烟,风一吹,衣服上沾的氧化皮渣子簌簌往下掉。
谁都没说话。
毕竟这行的道理从来都简单——你对那点温度差偷的懒,最后都会变成废铁堆里的一块废料,给你实打实的教训。