上次去重型车间做工艺验证,刚走到轧辊加工区,就被旁边的老师傅一把拽回安全线后面。
“瞎凑什么?那蓝光晃一下,你视网膜都得留印。”
我抬眼瞅过去,一道蓝紫色的光束在半米粗的轧辊表面慢慢扫过,旁边的同轴送粉嘴嘶嘶往外喷着银灰色的合金粉末,扫过的地方,金属表面泛着刚凝固的亮银色光泽。
哦,这就是我之前听人提了好几次的激光熔覆。
真的晃眼。
别凑太近。
不是堆上去的焊疤,是和基体长在一起的新层
很多人第一次见都以为这是高端堆焊,其实根本不是。以前的堆焊,是拿焊条把融化的金属堆在零件表面,就像你在墙上糊一层水泥,时间长了容易空鼓、掉块。激光熔覆不一样,它是拿高功率的激光当热源,一边通过同轴的送粉通道把配好的合金粉末吹到要加工的位置,一边让粉末和零件表面薄薄的一层基体(也就零点几毫米厚)一起融化,等冷却之后形成的熔覆层,是冶金结合——说白了,这层新金属和原来的零件不是粘在一起的,是分子层面长在一起的,你拿榔头砸,都得连带着基体的金属一起掉,熔覆层本身不会脱。
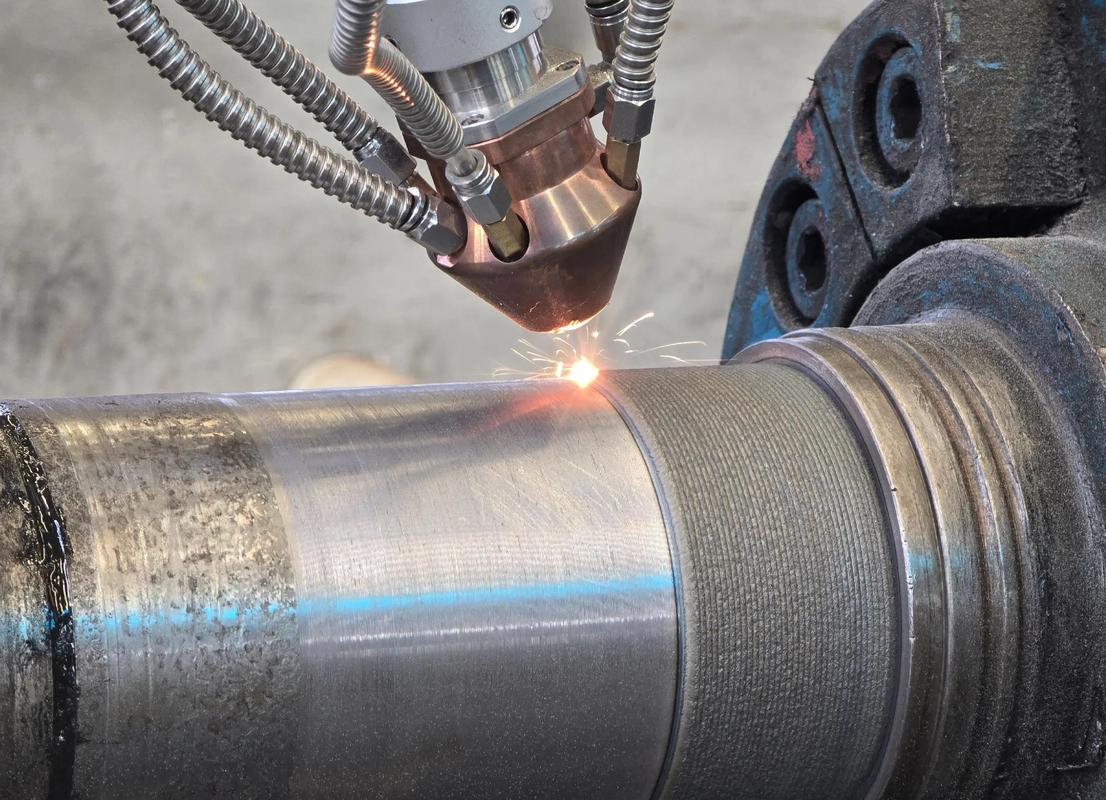
我之前见过最夸张的案例,是某钢厂的热轧辊,辊面因为长期和红热的钢坯摩擦,磨下去快3毫米,按以前的流程,要么花二十多万订一根新的,等半个月货期,生产线就得停半个月;要么拿普通堆焊补一下,最多撑3个月,又得停线修。用激光熔覆补完,后续精加工到尺寸装回去,现在快14个月了还在转,辊面的磨损量还不到0.2毫米。
别觉得这技术就适合大零件,小的比如液压杆的密封面磨损,以前磨坏了就得换整根杆,现在拿激光熔覆补一层替代硬铬的合金,磨到尺寸,和新的一样用。
看着是自动化扫一道光,实则全是磨人的细节
现在网上好多宣传把这技术吹得神乎其神,说什么”一键操作,零门槛”,我每次看到都想翻个白眼。就这工艺,我跟着调试组熬了快三个通宵,才把一根轧辊的参数调顺。
头一个要卡准的是功率匹配。激光功率开高了,直接把基体打穿个坑,后续补都补不回来;功率开低了,粉末没完全融化,浮在表面,拿指甲一刮就掉。再就是送粉速度。粉送快了,熔覆层堆得太厚,后续精加工要磨掉好几毫米的金属,费刀费时间;粉送慢了,盖不住原来的磨损凹坑,等于白做。
最头疼的是热变形控制。激光照射的位置温度能冲到一万多度,你对着两米长的轧辊来回扫,局部突然升温又快速冷却,金属就会产生内应力,轻则零件歪了,圆柱度超差,后续加工修不回来,重则表面裂个细缝,直接报废。上次新来的调试员图省事,为了快把激光走速调慢了三分之一,熔覆完拿三坐标一测,整个轧辊的弯曲度超了0.12毫米,光把熔覆层打磨掉重新做,就折腾了整整3天,我当时盯着磨床飞出来的铁屑,都快睡着了。
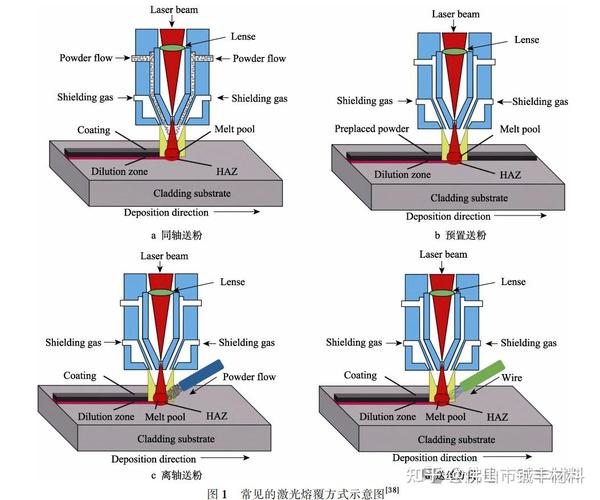
还有人问我,熔覆层是不是越厚越好?根本不是。一般实用的熔覆层厚度也就0.5到2毫米,厚了内应力大,容易裂,而且你费那劲堆1厘米厚的层,后续打磨掉的钱都够买半个新零件了,纯纯浪费。
这俩常见的说法,我听一次笑一次
干的时间长了,总能碰到好多对这技术的误解,说两个最扯的。
第一个,说激光熔覆是万能的,什么零件坏了都能修。拉倒吧。那种壁厚1毫米不到的薄壁管件,你拿激光一照,局部温度太高,直接就吹变形了,根本没法加工;还有那种受巨大冲击载荷的零件,比如破碎机的锤头,每天要砸好几吨的石头,就算熔覆层再硬,冲击下来的瞬间,应力集中的地方还是会裂,不是什么都能修的。上次有个客户拉了个薄壁的液压油箱来,说要把磨漏的地方熔覆补上,我们直接给退了——那薄皮,激光扫一下直接融穿半张,谁修谁砸手里。
第二个,说激光熔覆成本特别高,修一次比买新的还贵。这真的是没算过账。你想啊,那种几十吨重的大型齿轮、盾构机刀盘、重型轧辊,新的买一台要几百万,加工周期好几个月,用激光熔覆修复的成本可能也就新件的10%到20%,而且因为熔覆层用的是专门配的耐磨合金,修完的零件寿命往往比新件还长。当然,你要是修个几块钱的螺丝帽想用激光熔覆,那确实贵得离谱,谁算谁亏。
前阵子我们在试一个新方向,就是把激光熔覆和近净成形结合,以前是零件坏了才修,现在是直接在便宜的碳钢毛坯上,按照零件的受力位置,熔覆出需要的耐磨、耐腐蚀合金层,不用整个零件都用贵的合金做,算下来能省好多材料钱。
不过现在还在调试阶段,上次试做的一个齿轮,熔覆出来的齿形精度差了0.08毫米,还要调参数。啥时候能批量上产线?谁知道呢。
昨天路过车间,又听到那熟悉的送粉气嘶嘶的声音,新来的徒弟凑得太近看光,被老师傅一巴掌拍在肩膀上,喊他站回安全线里。
哪有什么高大上的黑科技啊。
就是一帮人在车间里,把那些本来要当废铁卖的旧零件,一点点补好,磨亮,接着在产线上转而已。