手刚碰到操作面板的按键,就被旁边刚入职的学徒拦住了。
他指着面板上密密麻麻的按键问,这玩意儿不就是个能自动走刀的电脑?
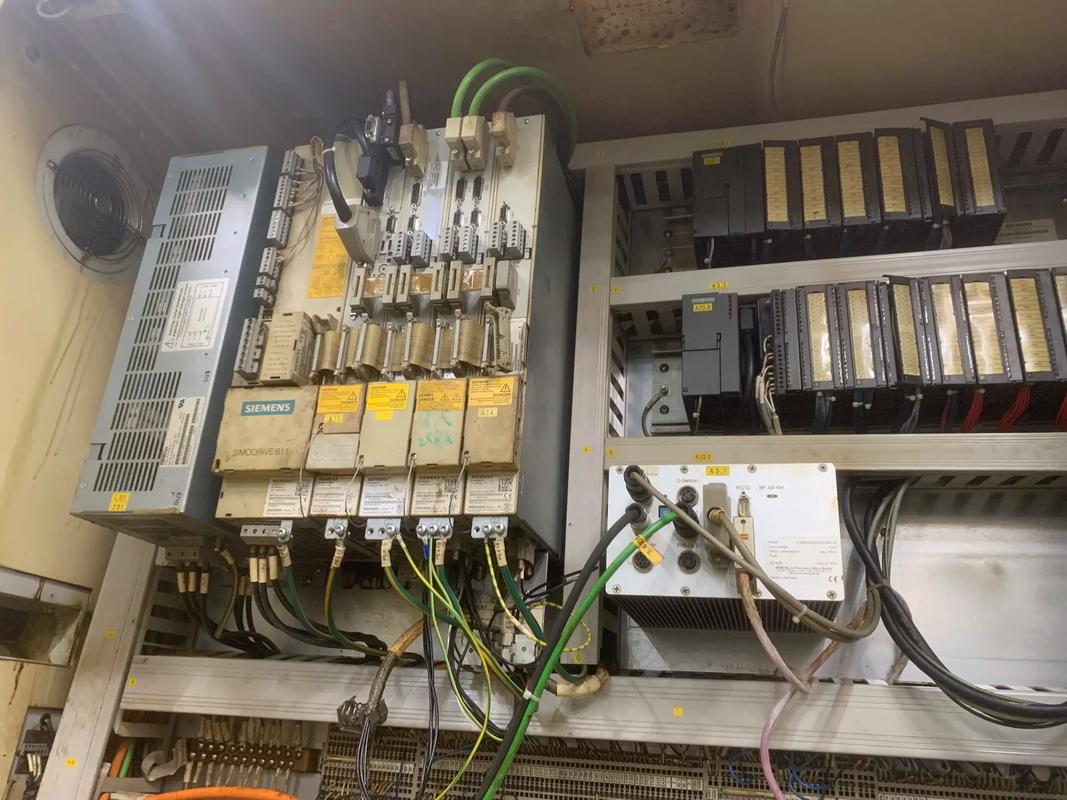
我没直接答,先给他指了指机床背后的电控柜,柜门没关,里面的散热风扇正嗡嗡转。
你摸过的操作面板,根本不是CNC系统的本体
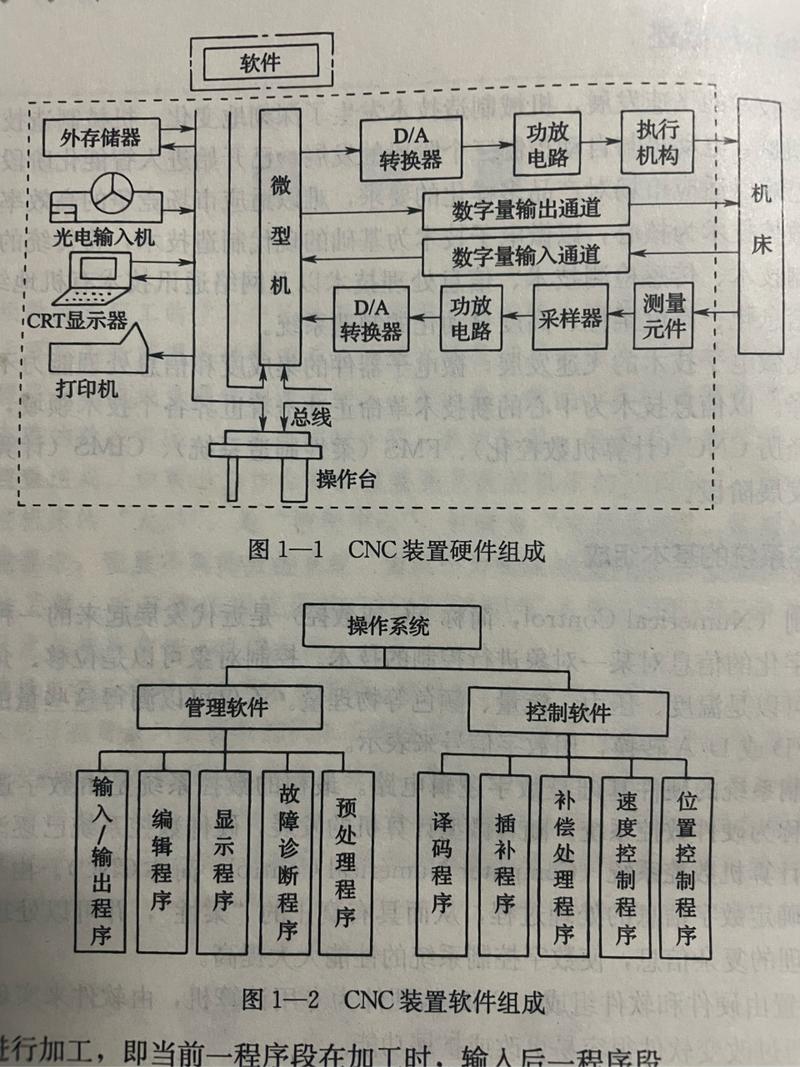
干了快15年机加工,太多人对这东西的认知全在那块亮着屏的面板上。按循环启动,主轴转,刀往工件上走,就觉得是面板在发号施令。核心运算单元藏在机床背后的电控柜里。你按进给保持的那一下,信号先传到面板的IO模块,转成电信号传给核心的运动控制器,控制器再算完指令发给每个轴的伺服电机,整个过程的延迟通常不到2ms,是可以公开查证的参数。
那台0i-MD是2011年装的,电控柜里的主机板上还留着当年车间漏雨渗的一点黄印子。学徒凑过去看,说这么老的玩意儿,现在切个45号钢还能稳在±0.01mm,比他之前在小作坊见过的杂牌系统强太多。我指着板上那个带散热片的芯片给他说,这才是核心——它不是给你刷短视频的电脑,每秒要算几万次坐标,要补丝杠的反向间隙,要跟着伺服电机的反馈实时调位置,差一点都不行。
为什么同样的代码,换台机床切出来的圆角能差半丝?
说真的,见过太多人花大价钱买进口涂层硬质合金刀,一把刀大几百,切个钢件还老崩刀,死活不愿意花俩小时给系统升个补丁、补一下丝杠的反向间隙,白瞎了那好刀。上次有个客户拿个样件过来,说自己的机床切出来的R3圆角用手摸有棱,摸上去喇手。我过去一看,他那系统的前瞻段数只有32段,代码里光这个圆角就写了上百个小线段,前瞻处理算法跟不上,系统走到跟前才开始算减速,拐角处的速度没降下来,刀就冲出去了,能没棱吗?
给参数里把前瞻段数调到200,再补了下伺服的跟随误差,再切出来,摸上去滑溜溜的,连千分表都测不出明显的棱线。你说代码变了吗?半字没改。变的是系统提前算路径的能力——老系统是走一步看一步,新点的系统是提前几百步就把速度、加速度全算好,不会等冲到拐角了才急刹车。
普通人根本没意识到,你天天用的东西都靠它撑着
别觉得CNC系统是车间里的工业设备,离普通人远得很。你平时用的手机中框的倒角,新能源汽车电池托盘的密封槽,甚至你去医院拍CT的平移床,全是靠CNC系统的重复定位精度撑着。你掏手机的时候不觉得硌手,开新能源车不担心电池漏液,拍CT的时候能精准扫到病灶,背后都是这几吨重的铁疙瘩,在按系统算出来的坐标一点点挪出来的。
当然也有误区。很多人觉得进口系统就一定比国产的好,其实不对。前阵子给一个做实木家具五金的客户换了套国产中端系统,他要切的都是硬木,精度要求不高,就是要走刀顺,不卡刀。换完之后成本降了快一半,切出来的拉手槽比之前还顺,他现在逢人就推。不是说进口系统不好,是没必要为了用不上的精度多花冤枉钱——就像你开个去菜市场买菜的车,没必要上赛道级的悬架,对吧?
昨天调完那台老0i-MD,给客户切了个铝样件,测出来的误差刚好在0.008mm,客户拍着我肩膀说还是老机子靠谱。
我蹲在机床边擦手,学徒还在那对着面板拍照片。
其实哪是老机子靠谱。
是那台藏在电控柜里的老系统,还在认认真真算每一个坐标而已。