上周去苏州的一个压力容器厂,刚进探伤车间就看见小周蹲在地上挠头——刚做完的3道环焊缝磁粉探伤,被质检抽出来判了不合格,整批要返。
我凑过去看了眼磁痕,哪是焊缝本身有缺陷啊?全是工件表面残留的氧化皮蹭出来的假磁痕。
说真的,干了快20年无损检测,这种冤屈我见得太多了。很多人觉得磁粉探伤不就是充磁、撒磁粉、看痕迹?简单得很。真上手就知道,差一毫米的操作,结果能差出去十万八千里。
先搞懂:为什么我们放着超声不用,非要死磕磁粉探伤?
这里得把逻辑说透:超声能穿透工件探内部缺陷,但对表面开口的微裂纹,灵敏度还真不如磁粉。尤其是那种焊缝焊完刚冷却下来,表面只有零点几毫米深的延迟裂纹,超声探头贴上去根本扫不出来,磁粉一撒,清清楚楚。
💡 这里提一句:磁粉探伤只适用于铁磁性材料,不锈钢、铝合金你就算把磁粉糊上去,啥痕迹都出不来,别白费功夫。
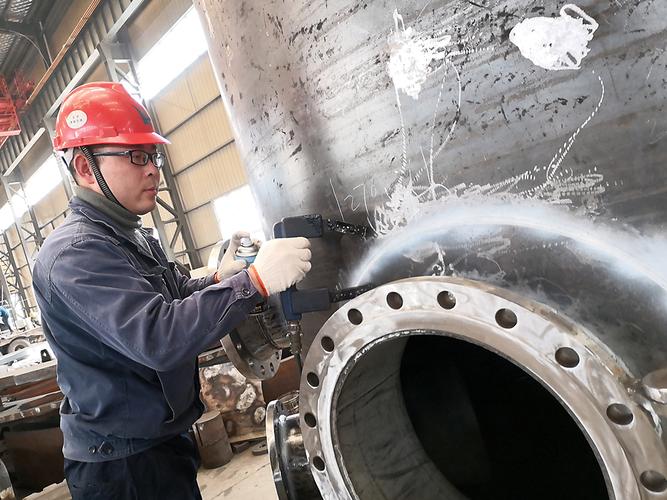
问:磁粉探伤的时候,工件表面的粗糙度到什么程度就会影响结果?
答:通常来说,当工件表面的Ra值超过12.5μm的时候,假磁痕的出现概率会陡增。不是说不能测,是你得提前把焊渣、氧化皮、飞溅打磨干净——别拿角磨机随便蹭两下就上,磨出来的深划痕,最后都会变成你要反复核对的假缺陷。
最容易踩的三个实操坑,踩一个就要赔返工钱
第一个坑:充磁时间太短。
很多人图快,磁轭往焊缝上一放,按一下开关就抬起来撒磁粉。错。
真不是我危言耸听。充磁的有效时间,通常要保持在1到3秒,太短的话,工件内部的磁场还没建立稳定,哪怕有真缺陷,磁粉吸附的力度不够,最后看出来的痕迹淡得像水痕,很容易漏判。我之前碰到个刚入职的小伙子,充磁时间每次都卡0.5秒,最后把一条长度12mm的表面裂纹当成了表面浮锈,差点让这批管子拉到现场焊完才发现,那可是要出大事故的。
第二个坑:磁粉浓度配错。
很多人配磁悬液的时候,全凭感觉倒磁粉。浓了,工件表面铺一层厚粉,啥痕迹都盖没了;稀了,撒上去根本没足够的磁粉去吸附在缺陷位置,淡得找不着。
❗ 这里提醒:非荧光磁粉的浓度,通常控制在1.2g/L到2.5g/L之间就够,具体的数值可以查JB/T 4730的标准,别自己瞎配。
第三个坑:检测完不做退磁。
这是最容易被忽略的。很多人觉得,反正我把缺陷找出来就完事了,剩下来的磁场跟我有啥关系?
关系大了。工件如果带着剩磁流到下一道工序,比如后续要在上面加工钻孔、焊接,带磁的工件会吸附铁屑,钻头磨得快不说,焊道里夹了铁屑,最后还是要返工。
问:磁粉探伤看到的磁痕,怎么区分是真缺陷还是表面脏东西弄出来的假痕迹?
答:教你个最实用的办法:拿干净的抹布把那片区域的磁粉擦干净,重新喷上干净的磁悬液,再充一次磁。如果是真的裂纹类缺陷,磁痕会在同一个位置重新聚起来,而且边缘清晰、形状固定;如果是氧化皮、划痕、油污蹭出来的假痕迹,擦完之后再充磁,痕迹要么散了,要么形状乱飘,根本聚不起来。
那些老检测工不会随便说的小技巧
说实话,这些技巧没有哪个是标准里写得明明白白的,全是干了十几年的人攒出来的经验。
比如测焊缝的时候,别只沿着焊缝长度方向扫。要记得,磁场方向和缺陷方向垂直的时候,灵敏度才最高。你要是充磁的方向和裂纹走的方向平行,就算裂纹就在你眼皮子底下,磁场也漏不出来,磁粉根本不会往那聚。
还有,遇到焊缝焊完有咬边的位置,别直接拿磁轭压上去。先把咬边位置的凸起焊瘤磨平,不然磁轭压上去的局部磁场太集中,出来的磁痕根本分不清是咬边的形状还是真的裂纹。
哦对,还有个事。很多人夏天在车间干活,图凉快开着大风扇对着探伤工位吹。别吹。
风大。磁粉站不住。刚撒上去,还没来得及吸附在缺陷位置,风一吹全跑了。最后你凑过去看半天,啥痕迹都没有,还以为工件是完美的,其实全是风给闹的。
之前有个厂子夏天嫌车间太热,把工业风扇正对着探伤台开,连续三批工件的磁粉探伤都没查出裂纹,后来超声复测的时候才发现,好几条焊缝上都有表面微裂纹,追溯了半天才找到原因——风把磁粉吹走了。
说到这,我还是想提一句。很多人觉得无损检测是个“凑数”的工序,只要走完流程签字就行。哪能啊。
你今天在磁粉探伤的时候多偷一秒懒,多省一遍打磨的功夫,最后流到项目现场的工件要是出了问题,那是要担责任的。
别觉得我话说得重。真到了焊缝开裂、压力容器漏了的时候,没人会记得你当初省了多少时间,只会记得是谁签的检测单。