你以为的“粗螺丝”,根本不是一回事
旁边刚入职的小徒弟凑过来瞅,张嘴就说“这跟我家装修用的丝杆不差不多?就是光亮点”。张师傅当时就乐了,拿脚踢了踢旁边堆的普通梯形丝杆——那玩意表面是粗糙的梯形螺纹,转起来螺母跟丝杆干磨,间隙大,转一圈能晃出半毫米的空量,拿在手里沉得要死。
真不一样。
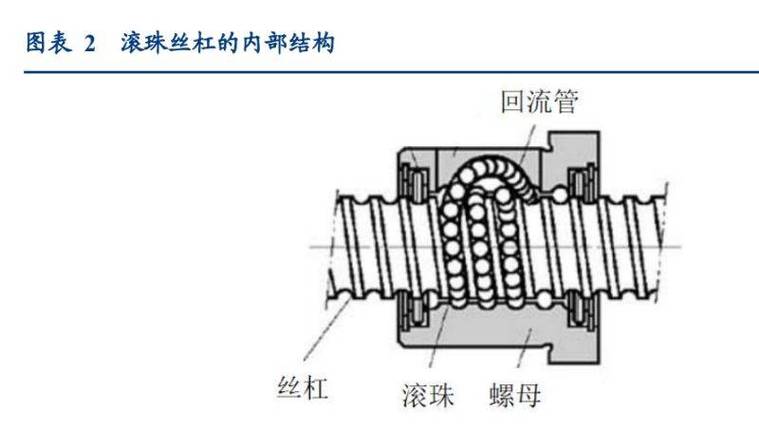
普通滑动丝杆的摩擦损耗通常能占到传动功率的30%以上,而滚珠丝杠的滚动摩擦损耗连5%都不到。就靠滚道里嵌的那一圈直径几毫米的铬钢珠,把原本硬邦邦的滑动摩擦,变成了顺溜的滚动摩擦,螺母里面还藏着个回流管,钢珠转完一圈顺着管子绕回去,不停循环。
说个闹笑话的真事。去年有个学徒图省事,拿普通梯形丝杆往数控雕铣机上装,开机走了三毫米,激光测距仪打出来的实际位移是四点二,当场脸就白了——连钢珠的回流管结构都没见过,装的哪门子滚珠丝杠啊。
别觉得这几个百分点的损耗差得无所谓。机床连续开八小时,摩擦生热攒出来的热变形,能差出半根头发丝的直径。半根头发丝的误差,装在高精度磨床上,磨出来的精密零件直接就废了。对吧?
从一根圆钢到成品,要过多少道坎
很多人觉得不就是根带螺纹的钢棒,车出来不就完了。真不是。
进厂的原材料是退火状态的合金钢圆棒,第一关就得扔到井式炉里焖两三天,做球化退火。拿出来的钢材硬度刚好,切削的时候不崩刀,后续磨滚道的时候不会因为内应力变形弯掉。
粗车外圆,留上二十多丝的磨量,钻两端的中心孔——这中心孔的圆度直接决定了整根丝杠的旋转精度,磨的时候师傅得反复研,拿千分表打,稍微有个椭圆,整根棒的精度就垮了。
最费工夫的是磨滚道。
我们车间那台服役了十二年的高精度螺纹磨床,磨一根两米长的滚珠丝杠,粗磨要走三趟,半精磨走两趟,最后精磨那一趟的进给量,比头发丝的粗细还小。磨的时候高压冷却液得正对着滚道冲,稍微冲偏一点,滚道表面因为磨削温度太高磨出细微的回火色,整根丝杠就只能降级当普通传动件用,亏小几万。
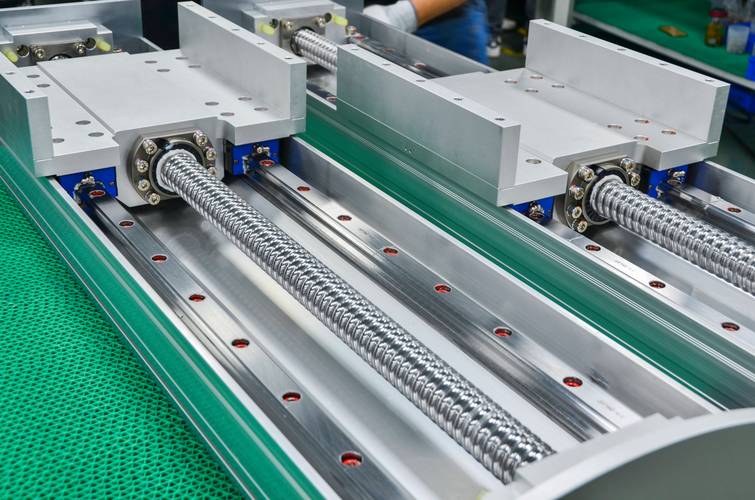
磨完了还不算。得把丝杠架在激光干涉仪上,走完全程测螺旋线误差、导程精度,通常能做到每米行程的误差控制在几个微米以内,这才算拿到了能往机床上装的合格证。
上次帮着测一根同规格的进口丝杠,测出来的误差比我们自己磨的还大两微米。张师傅当时拍着机床架子笑,说咱们这几年的工艺,真不是以前追着人家尾巴跑的时候了。
这根钢棒,其实离你生活不远
很多人觉得车间里的工业零件,离普通人的生活远得很。真不是。
你手里刷的智能手机,那个金属中框是CNC机床铣出来的。机床的进给传动靠的就是滚珠丝杠,走得稳,走得准,铣出来的中框边角才不会有毛刺,摸着手不划。你坐的新能源汽车,能精准调节前后位置的座椅,一按按钮就稳稳停在想要的位置,没有那种咔咔的旷量,里面的微型滚珠丝杠,就是我们车间给配套的。这位置差两毫米,开俩小时高速腰就酸,这精度全靠这根小钢棒攒出来的。
当然也有误区。很多人买设备的时候觉得,滚珠丝杠越粗越好,导程越大越高级。哪有那回事。导程大的走得快,适合大行程的快速移动,导程小的走得准,适合精密进给。拿粗导程的丝杠去做微米级的铣削,就像开着卡车去穿针,能准才怪。
昨天张师傅把那根磨好的两米丝杠从磨床上拆下来,拿棉纱擦干净滚道,指尖顺着螺旋滚道摸了一遍,没说话,把铬钢珠一颗一颗装进去,拧上螺母的时候,那声音是脆的,没有半点卡滞。
车间里的切削液哗哗响,机床主轴转着,没人喊什么宏大的口号。就这根钢棒安安静静躺在导轨边上,等着装到机床上,去铣下一批给汽车座椅用的精密零件。