刚进车间那天,工装裤膝盖蹭了一块黑油,洗了三遍都没掉。
那油味,现在一闻就醒神。
之前在学校画的液压原理图,线条直得像尺子量的,标着10MPa,0.5m/s,看着完美。装上去,动不了。
先摸脏油,再谈图纸
那时候不懂,总觉得液压设计就是在软件里拖元件,算对压力流量就完事。直到老班长拿着扳手蹲在阀块旁边骂,说你这阀装在这,工人拧扳手得把胳膊卡进油管缝里,下次修的时候你自己来拆。
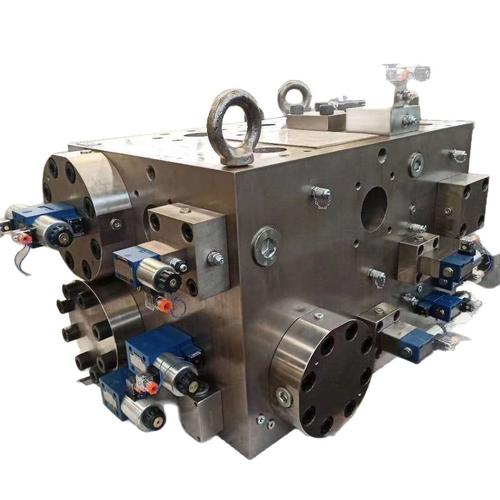
我凑过去看,才发现阀块侧面的溢流阀离油管接头只有两指宽,别说拧扳手,连手都塞不进去。更糟的是,阀块底部的回油口对着地面,滴的油直接积在机床底座的凹槽里,擦都没法擦。
说实话,哪有什么完美的图纸。所有的参数,最后都要落到车间的油污、工人的扳手、夏天发烫的机床外壳上。
误差才是设计的真正对手
油不是水。
温度变了,粘度就变。
通常车间夏天的油温能到60℃,这时候液压油的粘度会比常温下低三分之一,油管里的压力损失、阀口的泄漏量,全都会变。要是设计的时候卡着理论值算,不留余量,到了夏天铁定出问题。
之前给汽车冲压线做的顶升缸,一开始卡着16MPa的额定压力算缸径,觉得刚好够顶起12吨的工件。结果投产第一周,赶上连续35度的高温,油温升到62℃,顶升速度慢了半拍,冲压模具直接刮到了工件表面,一上午废了二十多片铝板。
那时候急得满头汗,后来把缸径放大了5mm,留了10%的压力余量,又在阀块上多加了一个冷却油口,才把问题解决。
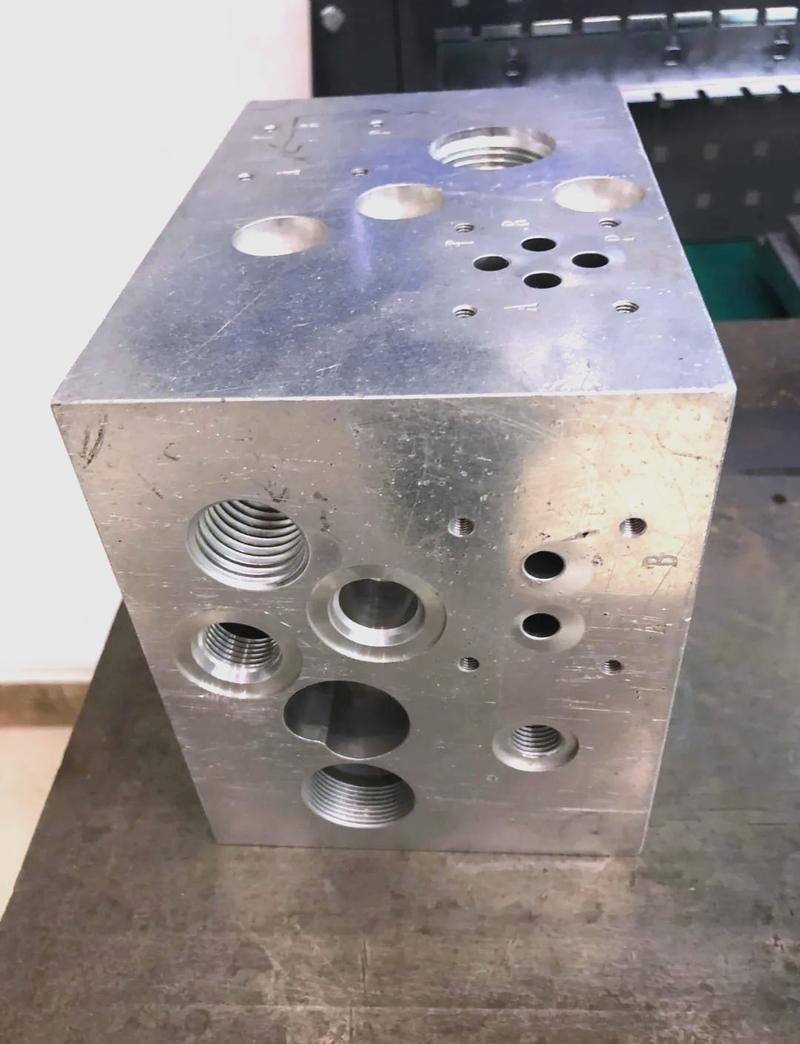
这里头最容易被忽略的,就是平面度误差。液压阀的安装面,通常要求平面度在0.02mm以内,要是差个0.03mm,密封件压不紧,油就会慢慢渗出来,过不了半个月,阀块表面就会裹上一层黏糊糊的油泥。
别拿进口件当万能解药
真的,我见过太多冤大头。
很多人觉得设计出问题,换最贵的进口阀就行。结果把进口阀装在自己设计的歪歪扭扭的阀块上,一样渗油,一样卡。
之前有个同行,为了赶项目进度,所有的阀都选了一线进口品牌,花了快两倍的预算。结果阀块的安装面平面度只做到了0.05mm,按要求要0.02mm,装上去之后,所有阀的结合面都渗油,每天上班第一件事就是拿棉纱擦油,擦得满手都是黑的。
说白了,阀块才是整个液压系统的骨架,阀只是装在骨架上的零件。骨架歪了,再好的零件也装不稳。
不过话说回来,液压设计也不是什么高大上的东西。你家小区电梯里的缓冲器,工地里挖掘机的动臂,甚至外卖餐盒的冲压模具,里头都藏着液压设计的思路。它不是飘在论文里的公式,是藏在你每天接触的东西里,默默扛着几吨的力,顶起几吨的重量的实在东西。
昨天晚上加班改阀块图纸,徒弟递过来一瓶冰可乐,瓶身上沾了点刚蹭的液压油印。窗外的冲压线哐哐响,油缸顶起工件的声音,沉得很。
这就够了。