上周帮苏州一家做新能源结构件的厂复盘打样损失,光因为快速成型选错工艺,就废了12套测试件,连带耽搁了22天的客户验证周期。
换谁不心疼?
别把所有快速成型,都等同于FDM塑料打印
很多人对快速成型的第一印象,还停留在桌面级FDM打印机打个塑料模型的阶段。找服务商的时候上来就问“能不能打PLA”,真拿到要过力学测试的工业件,才发现树脂打出来的样一捏就碎,根本扛不住装配应力。
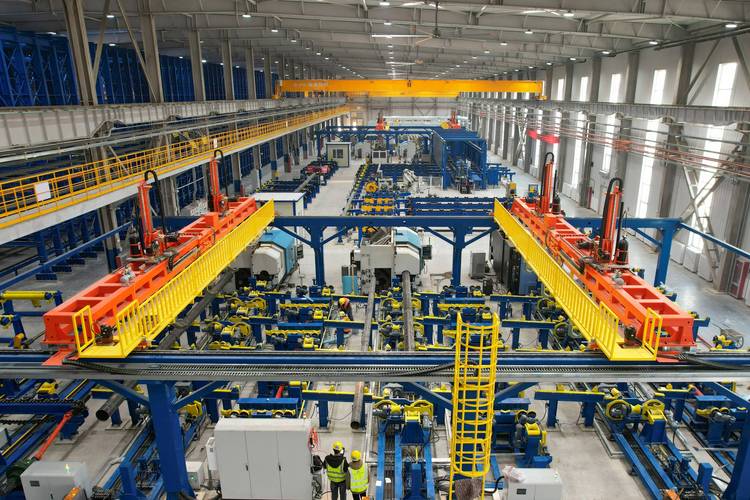
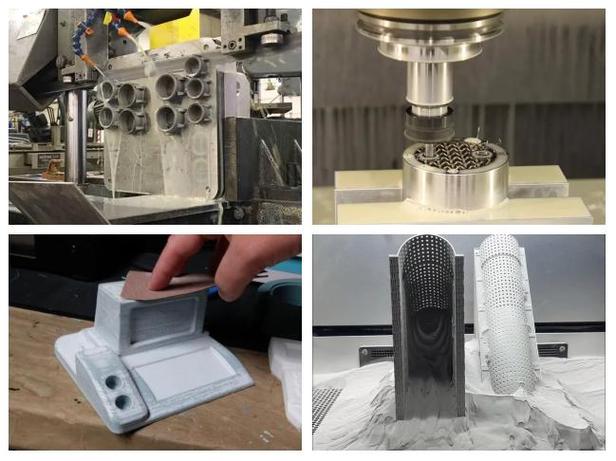
现在工业界说的快速成型,早不是单指某一种增材工艺。从SLS烧结尼龙粉末、SLM熔融金属粉末,到快速CNC铣削的铝件、硅胶复模的小批量样件,只要能在72小时内出符合精度要求的测试件,都算在工业快速成型的范畴里。
上次那家苏州的厂,一开始要做的是液冷板的密封槽尺寸验证,本来找个能打光敏树脂的服务商,两天就能出件,成本才几百块。结果他们听了朋友的建议,直接找了做SLM金属打印的厂,花了小两万打了套不锈钢的液冷板,最后发现密封槽的位置留了0.3mm的公差偏差,金属件改都改不了,只能重新打。
问:我们做的是要过1MPa气压测试的密封件,是不是必须用金属快速成型?
答:不一定。如果只是做密封槽的尺寸验证,用光敏树脂快速成型打样完全能省70%的成本,毕竟气压测试的前提是尺寸先对,真要做密封性能测试,再换SLM打不锈钢的样就行,没必要一上来就上金属工艺。
快速成型的成本账,从来不是按克重算的
不少服务商报快速成型的价格,喜欢拿克重当噱头。“塑料件8毛一克”“不锈钢件3块一克”,听着便宜,真结算的时候才发现,支撑结构、底座、后处理、表面抛光的钱,全是额外加的。
我见过最离谱的报价,一个120g的钛合金法兰样,打印本身报380,后处理直接收1200。换谁不懵?
❗ 这里要提一句,很多低价的金属快速成型报价,根本没算热处理的费用。SLM打出来的金属件,内部有残余应力,不做应力释放的话,放个三五天可能自己就裂了,装到测试架上跑测试的时候出问题,损失的可不是几百块打样费的事。
问:同样的不锈钢件,为什么有的快速成型服务商报2000,有的报800?差在哪?
答:差在三个地方。一是用的粉材是不是回收料,回收粉打出来的件致密度不够,做疲劳测试根本过不了;二是有没有做内置的应力释放处理,很多小厂打完直接寄,件放三天自己裂了都不知道;三是公差控制,工业快速成型的公差通常能做到±0.05mm,低价的大概率给你做到±0.2mm,你装都装不上。
真正能用的快速成型件,从来不是打完就寄
说真的,我前几年刚接触快速成型的时候,也踩过这个坑。那时候打了个PA6的齿轮样,拿到手测尺寸全对,装到测试架上跑了俩小时,齿轮直接涨得卡壳,拆下来量尺寸,比刚拿到手大了0.2mm,就因为没做吸湿稳定处理,白白耽搁了一周的测试时间。
很多小厂做快速成型,打完就直接塞箱子寄走,连最基本的尺寸复测都不做。你拿到手的件是什么状态,全靠设备当天的运气。
💡 找服务商下单的时候,别光问多久能出件,多问两句能不能附带三坐标检测报告。这个通常加不了几十块钱,但是能把公差偏差的概率压到最低,省得你拿到件装不上,来回寄改的时间成本。
还有个容易被忽略的点:如果你的快速成型件要做后续的表面处理,比如喷粉、阳极氧化,一定要提前跟服务商说。很多SLS打出来的尼龙件,表面有细微的孔隙,不做封孔处理的话,喷完粉会有颗粒感,根本达不到外观测试的要求。
别再觉得快速成型就是个“花小钱办大事”的万能工具。你省的那点打样费,最后可能都要补到后面的测试返工里。找服务商的时候多问两句,多看看人家有没有做过同行业的件,比啥都强。