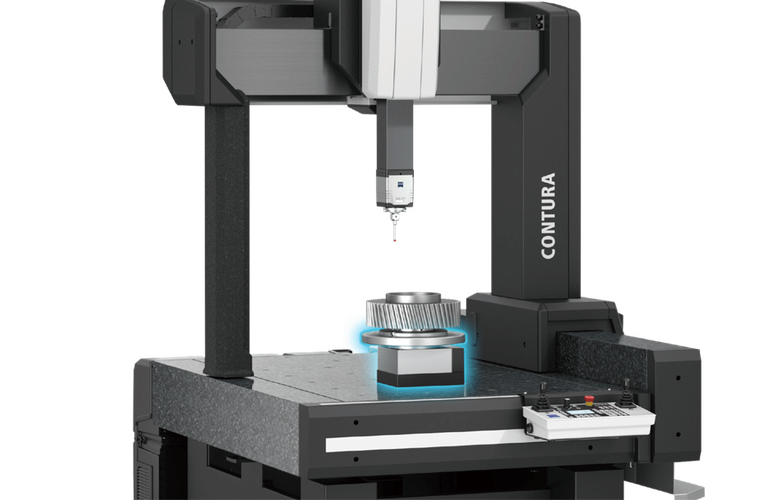
上周三夜班,三坐标测量室的空调坏了,我蹲在机柜旁边啃凉包子,徒弟推门进来,怀里抱个锈得掉渣的深沟球轴承。
是隔壁汽配厂从一台进口磨床上拆下来的。原厂配件报价8200,交期整整12周。老板拍着桌子让我们“想想办法”,说白了,就是让我们做逆向。
徒弟把轴承往测量平台上一放,掏出游标卡尺就要卡内圈直径。我一脚把他的卡尺踢开了。
你卡个屁。
锈层都有0.03毫米厚,你把锈蹭掉再量,出来的尺寸装到设备上,转三天就得烧。真的。
拆完量尺寸?那是连入门门槛都摸不到的水平
很多外行对逆向工程的印象,就是找个零件拆开,拿尺子量完画个图,找个厂子做出来就算完。真不是。
几何尺寸只是零件最表层的“骨架”。你量得再准,只要漏了藏在骨架里的细节,做出来的东西就是个样子货。
之前碰过个进口液压泵的柱塞,我们前后量了三遍尺寸,跟原厂件的偏差控制在2微米以内,装到测试台上就是内漏超标,压力上不去。拆下来才发现,人家柱塞表面有层3微米厚的渗氮层,我们一开始按普通45钢做的,表面硬度差了两个等级,扛不住高压油的冲刷,跑俩小时就磨出沟。
量尺寸只是第一步。你得知道这个尺寸为什么留这么大,公差为什么放这么宽,哪个位置是故意留的装配间隙,哪个位置是设计上故意做的避空。上次有个新来的小孩,量完一个法兰盘的安装孔,说图纸上的孔位置公差标得太松,我们直接把孔位按他量的“高精度”做出来,装的时候跟相邻的管路直接撞了——原来人家当初标松公差,就是因为这个位置的管路是软连接,本来就不需要高精度定位。
真正的逆向,是把零件里“看不见的设计”全抠出来
干了十几年逆向,我现在拆零件,第一反应不是拿卡尺,是先拿放大镜看表面的加工痕迹。
刀痕的走向,是藏在零件里的加工工艺说明书。比如你看到零件端面上的刀痕是连续的螺旋顺铣纹路,就知道人家当初加工的时候,用的是刚性足够好的加工中心,进给速度慢,吃刀深,表面的残余应力是压应力。要是你拿普通的台式铣床,按同样的参数去加工,震刀震得表面全是波纹,残余应力是拉应力,零件装上去用不了仨月,表面就裂了。
残余应力、材料梯度、表面处理层这些看不见的参数,才是决定零件寿命的核心。我们把那个锈轴承切开,磨成金相试样放到显微镜下,才发现人家的滚动体是整体淬硬,但是内圈滚道的位置是梯度硬度——表面硬到HRC62,心部只有HRC40。这种结构既不会因为整体太脆受冲击崩裂,又能保证滚道的耐磨性。对吧?我们一开始要是图省事,整个内圈都淬到62,装上去受点冲击,直接碎成块。
上次就踩过这个坑。第一次仿的轴承,在测试台上空转20分钟,滚道直接崩了个三角块,溅出来的铁渣把旁边的有机玻璃防护罩砸出个坑。当时我盯着那个碎块,后背凉了半天——差一点就把不合格的东西发出去,到了客户那边把人家的磨床主轴刮了,我们半条产线的利润都不够赔的。
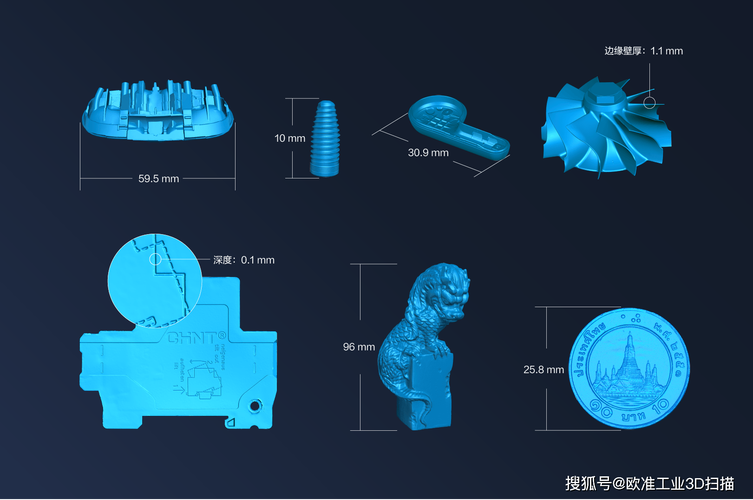
现在我们车间配了蓝光三维扫描仪,整个零件扫一遍,点云直接导入软件,跟设计出来的数模叠在一起,哪个位置差了5微米,哪个位置有个0.1毫米的倒角漏了,屏幕上直接标红。比以前拿卡尺一点点量,效率高了不知道多少。
但是工具再先进,也替代不了现场的手感。比如你扫出来的零件表面粗糙度是Ra0.8,跟图纸要求的数值一模一样,但是你不知道人家当初是用金刚石刀具精镗出来的,还是用磨床磨出来的,两种工艺做出来的表面,哪怕粗糙度数值一样,耐磨性能差三倍都不止。
有些东西,逆向再厉害也补不回来
总有人问我,既然逆向这么厉害,能不能把所有进口的高端零件都1:1复刻出来?
真不能。
有些东西是藏在工艺里的,不是你拆个零件量尺寸就能拿到的。比如我们之前拆的那个液压泵,内部的流道是直接铸造成型的,内壁光滑得几乎没有砂眼。我们把流道的所有尺寸都量准了,做出来的铸件哪怕内壁打磨到跟人家一样的粗糙度,实测的流阻就是比原厂高12%——这是我们在测试台上跑了五组数据的平均值,不是瞎编的。别不信。
为什么?因为人家的铸造模具是直接用3D打印做的,流道转弯的位置、脱模斜度的角度,都是经过上百次流体仿真调出来的最优值。你哪怕把所有的轮廓尺寸都量对,加工的时候差个0.1毫米的圆角半径,流阻就上去了,泵的效率就下来了。
还有更虚的。比如轴承上那几个细小的储油槽,人家的位置刚好在滚动体经过的瞬时高压区,转动的时候能在滚道和滚动体之间形成一层稳定的油膜。你要是装的时候偏了0.5毫米,油膜破了,轴承的寿命直接砍半。这些设计参数,你拆个十遍八遍,也不一定能精准摸透。
上周我们把仿出来的那套轴承装到测试台上,连续跑了72小时,轴承外圈的温度稳定在42度,跟原厂件的测试数值差了不到1度。
徒弟拿着数据记录单跑过来,嗓门大得整个车间都能听见。
我靠在测量室的门框上,咬了一口已经凉透的包子,油顺着纸袋滴到工鞋上。
哪有什么神乎其神的技术啊。不过是一帮天天泡在车间里的人,把别人藏在零件缝隙里的小心思,一点点抠出来,再用手里的机床,踏踏实实做出来而已。