干冰清洗注塑模具顽渍:别再为拆模清槽熬整宿了
2026-10-21 17:04:42 作者:网编
分类:文章
上周跟珠三角一个做家电外壳的注塑厂老板吃饭,他吐槽说刚开了三个月的新模,跑了不到4万模,模腔里就积了一层厚厚的碳化塑料残留,拆下来泡了两桶溶剂,三个工人拿铜刷蹭了整整12个小时,装回去试模还是有流痕,整批2000多台外壳全成了次品,算下来材料加人工亏了快十万。
真的糟心。
这种糟心事,干了十几年工业清洗的人听了没有不叹气的。
为什么传统清模方式越清越伤模?
很多厂现在清模具,还在靠老三样:拆模泡溶剂、喷砂、人工拿铜刷蹭。
泡溶剂的问题不用多说,刺鼻的VOC挥发出来,工人戴两层口罩都挡不住,现在环保查得严,随便一次抽检不合格,罚款都够买半套清洗设备。而且很多溶剂对模具表面的镀层有腐蚀,清个三五次,硬铬层就发乌了,做出来的产品表面光泽度直接掉一个档次。
喷砂更坑。看着清得干净,其实高速打出来的砂粒,会把模腔表面的细微纹理磨掉——尤其是做皮纹的内饰模,那些0.1mm都不到的凹凸纹路,喷个两三次就被磨平,出来的产品皮纹发虚,根本过不了客户的检验。
至于人工拿铜刷蹭?那就是拿时间换面子。一套中型的多腔注塑模,拆下来清、装回去、对位调模,至少要8个小时。要是做精密电子件的小模腔,光把每个流道的残留蹭干净,就得耗大半天。产能损失算下来,比清洗本身的成本高十倍都不止。
问:我之前试过用小苏打喷模具,为什么还是会把模腔的皮纹磨花?
答:小苏打颗粒的硬度虽然比金属低,但长时间高压喷射的话,颗粒会在模腔的细微纹路里反复冲击。那些做出来的荔枝纹、蚀纹,本来就薄,喷个两三次就会被磨得边缘发圆,出来的产品皮纹发虚,根本没法用。
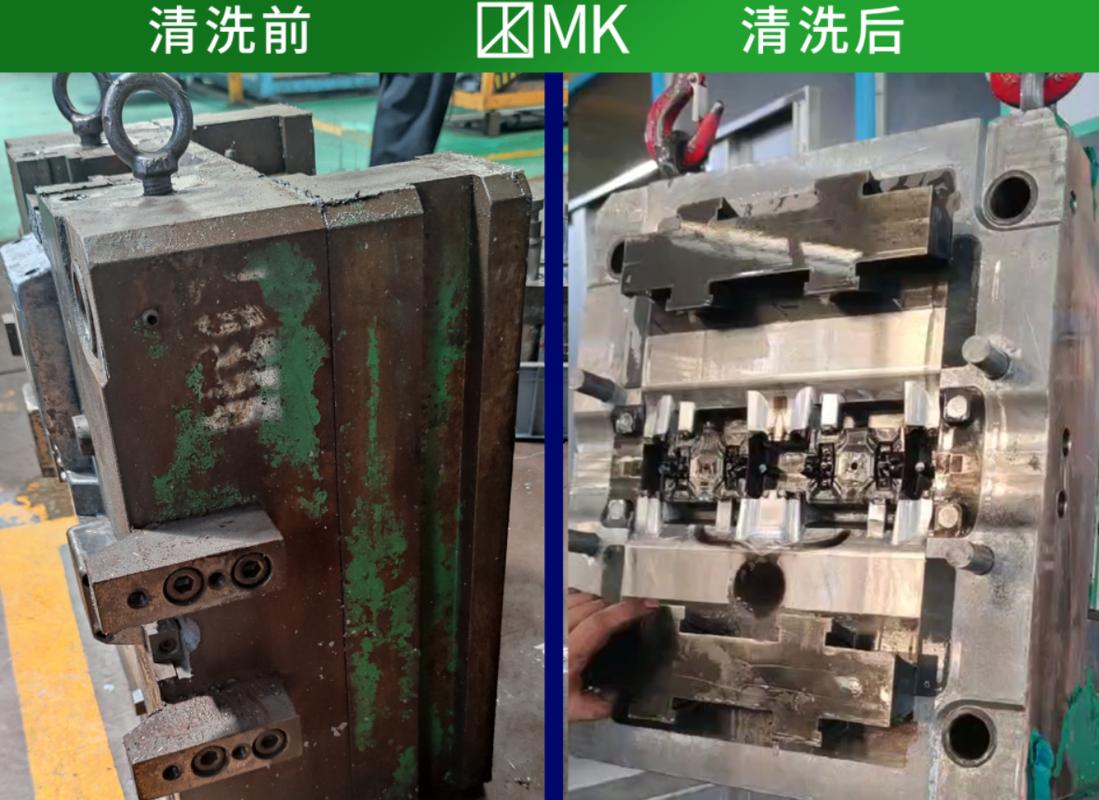 注塑模具表面积碳残留特写
干冰清洗到底是怎么把顽渍”吹走”的?
很多人第一次见干冰清洗,都觉得是拿高压气吹灰——哪有那么简单。
干冰颗粒是-78.5℃的食品级二氧化碳固体,打在模具表面的积碳上,首先是瞬间的巨大温差,让本来粘得死死的积碳脆化开裂,跟模腔表面脱开。紧接着,干冰颗粒渗进积碳的裂缝里,直接升华为气态二氧化碳,体积会膨胀近800倍——相当于在积碳内部炸了一串小鞭炮,把整块污渍直接掀起来,再被高压气流带走,根本不会碰到模腔本身。
你就想,硬邦邦的碳化残留本来跟模具粘得像焊上去的,突然被冻得脆成苏打饼干,又被内部的气体一炸,直接碎成渣被吹走,连个印子都留不下。
💡 这里要提醒一句:不是所有干冰颗粒都能用来清精密模具。通常清注塑模用3mm直径的柱状干冰就够,要是用太细的干雪花,冲击力不够,清不动厚的积碳块;太大的颗粒,冲击力太强,反而会把薄的镜面模腔打出凹坑。这些参数都要跟设备厂商反复调试,别上来就把压力拉满。
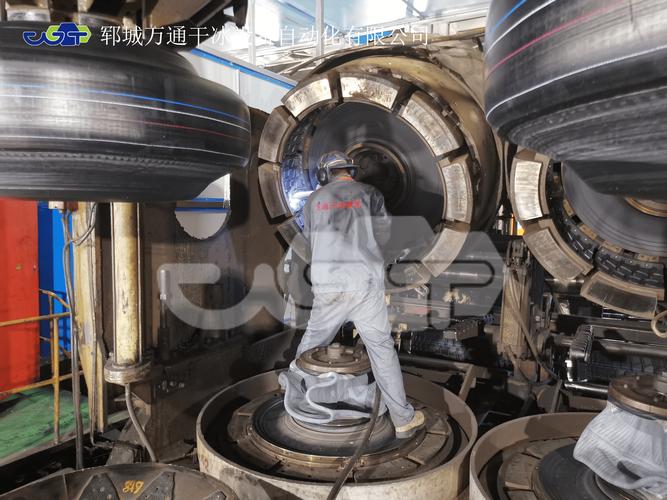 干冰清洗注塑模腔作业现场
问:干冰清洗出来的废气会不会被环保查?车间里会不会二氧化碳浓度超标?
答:首先干冰用的就是食品级二氧化碳,清洗的时候直接升华为气体排到空气里,没有任何溶剂残留,连工业危废都算不上,环保台账里都不用单独列。至于车间浓度的问题,通常只要车间有正常的通风设施,每小时换气3次以上,就完全符合职业健康的标准。作业的时候戴个普通的防尘口罩就行,根本不用穿防护服,比你拿溶剂擦模具的时候闻那股刺鼻味舒服一万倍。
别踩坑:这些情况别随便上干冰清洗
干冰清洗不是万能的,我见过太多人上来就把设备拉满,把好模洗坏的例子。
✅ 针对铝合金模、皮纹模、镜面模,要把喷射压力调到0.2-0.4MPa,干冰颗粒换成1.5mm直径的,先在模具的边角位置试喷5秒,确认没有损伤模面,再开始大面积作业。
❗ 还有个很多人不知道的坑:要是模具的排气槽特别窄,小于0.03mm,而且积碳已经把排气槽完全堵死了,干冰颗粒根本进不去,这时候就得先拿细铜丝通一下排气槽,再用干冰清洗,不然堵死的地方根本洗不干净。
另外,如果模具上有不耐低温的橡胶密封圈,或者是用低温下容易脱胶的粘接胶固定的模芯,作业的时候要避开这些位置,或者提前把密封圈拆下来再洗,不然-78.5℃的低温会让橡胶变脆、粘接胶失效,反而出问题。
不过话说回来,我之前接触过一个做汽车内饰件的厂,之前每换一次模,清排气槽要2个工人拿细针挨个捅,捅3个小时,还经常把排气槽捅坏。后来用干冰清洗,根本不用拆模,直接把模具开个缝,对着排气槽喷10分钟就全通了。算下来一个月光清模的时间就省了60多个小时,多出来的产能多赚了十几万。
说实话,我见太多厂为了省那点干冰设备的钱,天天让工人拿溶剂蹭模具,工人闻得头晕,环保隔三差五来查,清一次模耽误大半天产能,算下来哪个更亏?真的是捡了芝麻丢了西瓜。
要是你厂里现在还在为清模具熬大夜,真的可以试试找服务商上门试一次,效果好不好,喷10分钟就知道了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
干冰清洗注塑模具顽渍:别再为拆模清槽熬整宿了
文章链接:https://m.zystgy.cn/a/62404