上周去苏州相城的注塑厂救急,3台132kW的工业电机刚过质保半年,烧得一塌糊涂。厂务主任跟我拍大腿,说之前找的修理队就给换了个绕组,收了两万多,用了仨月又废。
别上来就拆绕组:80%的隐性故障藏在装配端
很多人对工业电机修理的认知,还停留在“拆下来看绕组,黑了就重绕”的阶段。说真的,我干了快18年,见过太多修理队为了赶工期,拆电机的第一件事就是撬绕组,连端盖的磨损情况、轴承位的椭圆度、转子的动平衡状态看都不看。
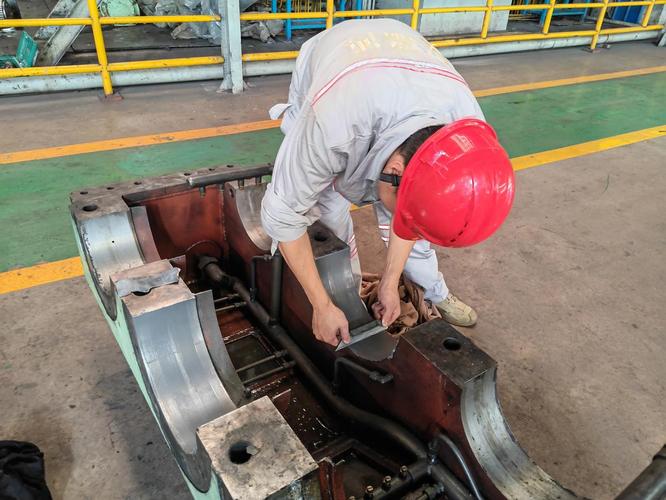
我见过最离谱的案例,一台Y2系列90kW的水泵电机,轴承位磨出了0.3mm的椭圆,接活的修理队连千分表都没架,直接在磨损面上打了层耐磨漆就装回去,跑了俩月,轴承内圈打滑碎掉,把端盖都打穿了!
问:我们厂的工业电机拆下来看着绕组完好,为什么装回去之后振动值直接超了3倍?
答:别先怀疑绕组。9成概率是轴承位的形位公差没校正——电机长期带载跑,轴和轴承内圈、端盖和轴承外圈的配合面会慢慢磨出椭圆,你用手摸可能根本感觉不到,但架上千分表一转,偏差能到0.2mm以上。这种情况你就算换全新的轴承、全新的绕组,装回去也会因为不对中产生共振,用不了俩月就得再拆。
通常工业电机的轴承位配合公差是H7/h6,磨损超过0.1mm就必须做激光熔覆或者刷镀修复,再磨回原厂尺寸,那种靠打胶、刷漆凑活的办法,最多撑3个月。
重绕绕组不是绕够圈数就完事
绕组重绕是工业电机修理里最容易偷工减料的环节。很多小修理队,为了压成本,会把原厂的漆包线径偷偷细个0.05mm,槽满率比原厂低15%,算下来铜损直接涨了快20%,电机跑起来温升能超40度,能不烧吗?
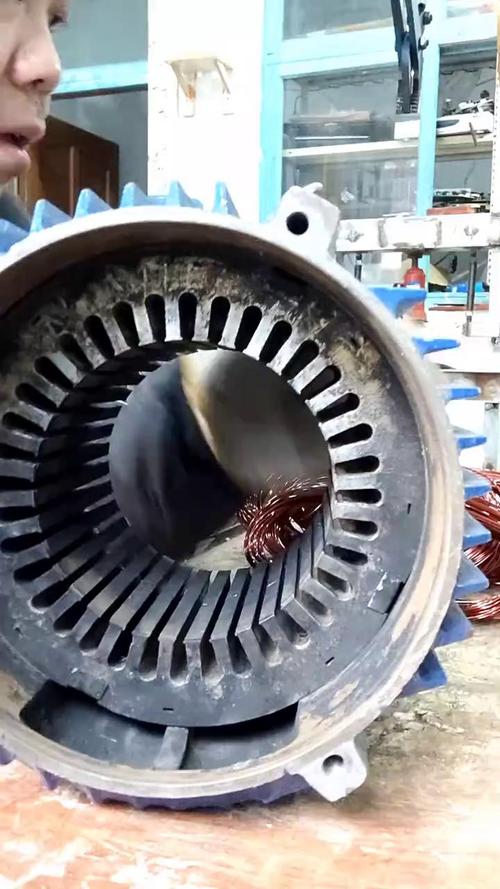
💡 别以为绕组烧了就一定是过载导致的。我遇过最冤的一台250kW轧机电机,明明是嵌线的时候把槽绝缘刮破了个小口子,匝间短路烧了绕组,厂方一开始还以为是轧机过载,调了半天的过载保护参数,白折腾了一周。
问:工业电机修理的时候,原厂给的绝缘等级是F级,修理队说给我升到H级是不是赚了?
答:别被忽悠。首先你要查修理用的绝缘材料是不是真的H级——很多队拿F级的漆包线,刷上H级的绝缘漆,就敢跟你说升了等级。更关键的是,就算真给你换成H级绝缘,你的铁芯损耗、轴承耐温没跟上,温升该超还是超,根本发挥不出高绝缘等级的优势,纯纯多花冤枉钱。
真要升级绝缘等级,得连轴承的耐温脂、引线的耐温等级一起换,差一个环节都白搭。
出厂前的空载试机,别转10分钟就打包
这是最容易被省掉的环节。很多修理队修完电机,通上电转个10分钟,听着没异响就拧上接线盒盖,直接给客户送回去。
❗ 我之前给一个造纸厂修的220kW风机电机,第一次试机跑了15分钟,振动值0.8mm/s,看着完全没问题,结果跑了1小时的时候,振动慢慢爬到2.3mm/s——为啥?转子上的动平衡块松了,冷态的时候块体贴得紧,跑热了固定胶软化,块体挪了位置。要是当时直接给客户送回去,装到风机上,那振动能把基础螺栓都震松,到时候拆一次的吊装费都够修半台电机。
试机哪有那么简单。你得连续空载跑至少2小时,每隔15分钟记一次三相电流平衡度、轴承位的振动值、铁芯的表面温度。通常三相电流的偏差不能超过平均值的5%,振动值要控制在1.8mm/s以内,温升稳定不再往上爬,才算合格。
真的,别省这俩小时的试机时间。之前有个客户图快,电机修完装上去,跑了3个小时转子扫膛,把定子铁芯都刮花了,本来只花几千块的修理费,最后搭进去小十万的停产损失,图啥呢?
上次那个注塑厂的3台烧损电机,我们拆下来挨个测了轴承位,2台的端盖配合面都磨出了0.18mm的椭圆,用激光熔覆补了之后重新磨到原厂公差,绕组是按照原厂的线径、槽满率重绕的,装回去之后连续跑了72小时,振动值稳定在0.3mm/s,温升比他们之前用新电机的时候还低5度。
工业电机修理从来不是“凑活能转就行”的买卖。你省掉的每一个检测环节,最后都会变成生产线上突然跳停的意外,算下来的成本,比一开始找靠谱的团队做完整修复,高太多了。