刚推开门,焊烟味裹着乙炔的淡味扑脸。墙角那台给涂料车间送风的风机,我让刚毕业的小周挪半寸位置,他憋得脸通红,骂了句”这破玩意儿比我实习工资还压手”。
壳子扛炸,才是第一要务
很多人头回见防爆设备,第一反应是”这不就是个厚铁壳子吗”。
真不是。
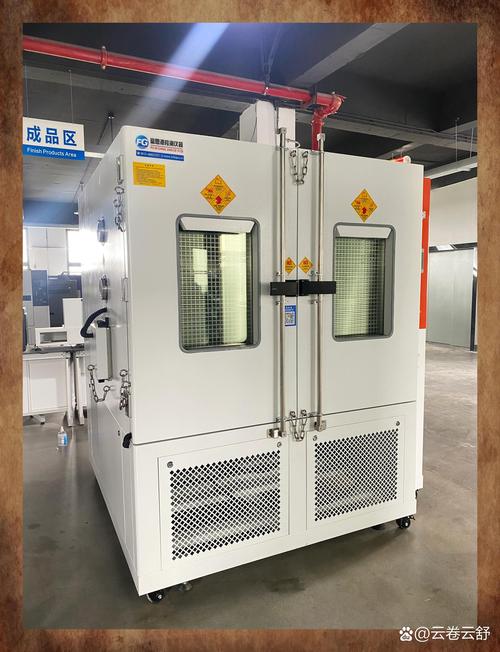
这层铁壳的核心作用,根本不是防叉车撞,防零件砸。是万一壳子里面的电路触点打了火花,把渗进壳内的易燃易爆气体点着了,这层壳得硬扛住这股瞬间爆燃的压力,不能裂,不能变形,不能把火星子顺着缝隙溅到外面的车间里——外面可是飘着甲苯蒸气的,浓度到了临界点,一点火星就是整间厂房的事。
我们之前有批壳体,用的是国标要求的Q235钢板,焊缝磨得亮堂堂的,做水压耐压测试的时候,1.5MPa的压力保压10分钟,有个位置的砂眼在往外渗水。老陈拿着角磨机顺着砂眼磨,磨了三层才发现,是当时焊这道缝的小年轻电流调小了,熔深根本不够,表面看着平整光滑,里面是虚焊的。
那批货当时已经打包了,差点发去给一个做储能电芯的客户。真出了厂,到了客户的车间装上去,哪天壳子里进了可燃气体,炸了不是赔多少钱的事,是要出人命的。我们当场把那批壳体拆了重焊,多花了三天的工期,没人有意见。
缝隙的公差,比你配钥匙的精度还严
扛得住炸,只是及格线。
真正决定隔爆性能的,是两个部件对接的那个配合缝隙。
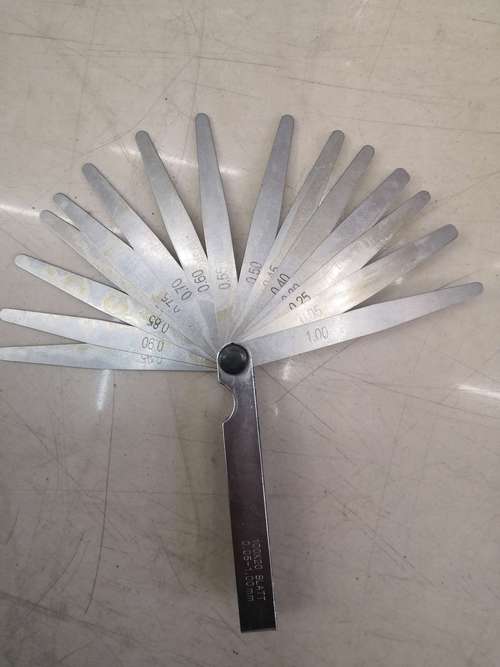
比如接线盒的盖子和壳体的结合面,那个缝隙的宽度通常不能超过0.2毫米,配合面的长度也有严格要求。道理说穿了很简单:壳子里的火焰顺着缝隙往外跑的时候,得在狭窄的缝隙里把温度降到能引燃外部可燃气体的临界点以下,跟你用细金属网挡住燃气灶火焰的原理差不多。
装配的时候最容易出问题的,就是这个配合面。之前有个刚进来的徒弟,怕配合面放久了生锈,特意刷了一层薄薄的银粉漆,装上去用塞尺一量,间隙直接超了0.1毫米。老陈当时把他骂得抬不起头——那层干了的银粉漆本身就有0.08毫米厚,本来设计的配合间隙是0.15毫米,加上漆的厚度直接卡到0.23毫米,超了国标要求的上限。
徒弟还委屈,说”我这是为了设备好啊”。
好啥啊。真到了爆燃的那一刻,漆遇热碳化变脆,缝隙瞬间变大,火星直接窜到外面的可燃气体里,整个车间都得跟着遭殃。我们把那层漆刮得干干净净,露出金属的本色,再抹一层薄薄的防锈脂,这才合格。
你日常见不到的那些”隐形规矩”
总有人说,防爆设备卖得贵,就是智商税。
这话我听了就来气。你去加油站看,墙上没有明露的普通插座,没有随便挂的照明开关,所有的接线端子都藏在密封的金属盒子里;你去粮食加工厂的除尘车间看,风机、照明、开关全是沉得压手的金属壳,没有轻飘飘的塑料壳;你去做涂料的生产车间看,连个普通的塑料按钮都见不着。
这些地方的共同特点,就是空气中飘着能被火星点着的东西——汽油蒸气、面粉粉尘、甲苯挥发气。之前有个做饲料的客户,图便宜,买了普通的轴流风机装在除尘管道边上,开机第三天,管道里积的细面粉被风机启动的电火花点着,直接把车间的彩钢瓦掀了两块,人住了半个月院,前前后后损失了小一百万。
这些设备不是为了摆样子才做这么沉,这么严。
每台设备出厂前,要测壳体能扛住多大的爆压,要测配合面的间隙够不够窄,要测设备运行时表面的最高温度会不会超过周围可燃气体的燃点——比如丙烷的燃点大约是450摄氏度,那设备表面的温度就绝对不能摸到这个阈值,不然哪怕没有一点火花,光靠表面的高温就能把气点着。
我有时候去客户现场做回访,看见有人图方便,把防爆接线盒的螺丝拆了,盖子斜靠在边上,就为了接个临时线,那火一下子就窜上来。你图那两分钟的省事,真出点事,后悔都没地方哭。
昨天我在车间转,看见小周把那台给涂料车间送风的风机,挨个把接线盒的螺丝用扭矩扳手拧到规定数值,拧完他拍了拍冰凉的金属壳体,说”这玩意儿沉是沉,心里踏实”。
对,就是这个理。